Szűk keresztmetszet a ritmusos termelés ellenére: Miért vannak túlterhelve egyes munkaállomások, annak ellenére, hogy a gyártósor ritmusos termelést folytat?
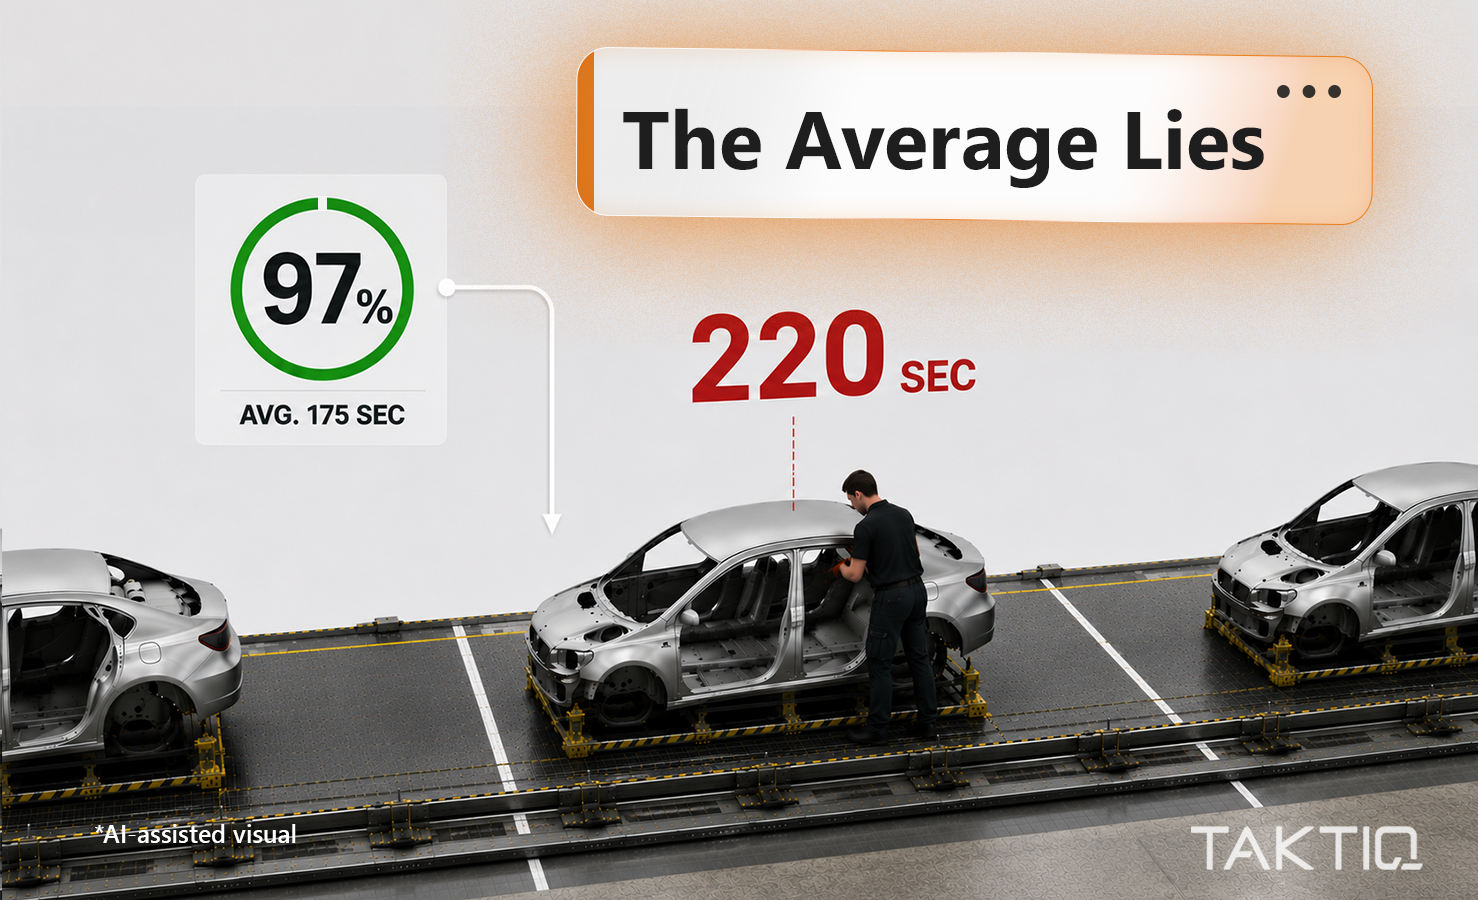
A ritmusbeállítás ellenére is szűk keresztmetszet alakul ki, ha a ritmusbeállítás átlagos munkamennyiségen alapul, és nem tükrözi kellőképpen a változatok időbeli összetételét. Ha ilyenkor több munkaigényes változat kerül közvetlenül egymás után egy állomásra, akkor ezeknek a megrendeléseknek a munkamennyisége meghaladja a taktidőt, annak ellenére, hogy az átlagos kihasználtság a taktidőn belül marad. A probléma két helyen orvosolható: a taktbeosztásnál, amelynek figyelembe kell vennie a változatok összetételét, valamint a megrendelések sorrendjénél.
A változatok összetétele az idő függvényében: miért haladják meg egyes megrendelések a ciklusidőt
Nem az átlagos kihasználtság a döntő, hanem az egyes megrendelések munkatartalma a valós sorrendjükben. Minden változatnak más a munkatartalma egy adott munkaállomáson. Ha több, nagy munkaterheléssel járó változat közvetlenül egymás után fut le ugyanazon a munkaállomáson, akkor ezeknek a megrendeléseknek a munkaterhelése meghaladja a taktidőt. A munka átcsúszik a következő taktusba vagy a következő munkaállomásra, és szűk keresztmetszet alakul ki. Az összes változatra vonatkozó átlagos kihasználtság ebben az esetben nem tűnik fel, mert nem tükrözi az időbeli eloszlást. Tipikus jelek: a taktidő túllépése csak bizonyos változatoknál ugyanazon a munkaállomáson, ismétlődő eltolódás, utómunka és nem tervezett helyettesítő bevetés.
Időzítés és sorrend: két különböző szabályozó
Mindkét eszköz különböző okokra hat. A taktolás a munkaállomásokhoz rendeli a munkatartalmakat, és ehhez a változatok összetételét és azok gyakoriságát kell figyelembe vennie, nem csupán egy átlagot. Minél jobban figyelembe veszi a változatokat, annál jobban csökkenti a taktidő feletti időeltérést, de ezzel nem tudja azt teljesen kiküszöbölni. A sorrendtervezés határozza meg, milyen sorrendben érkeznek a megrendelések a gyártósorra, és megakadályozza, hogy a munkaigényes változatok közvetlenül egymást kövessék. Egyedi megrendelések munkaterhelését azonban nem csökkenti. Csak akkor kell a takti-tervezésnek vagy a kiegészítő kapacitásnak beavatkoznia, ha egy munkaállomás átlagos terhelése az összes változatot figyelembe véve meghaladja a takti-időt. Mivel sem a takti-tervezés, sem a sorrendtervezés önmagában nem elegendő, mindkettő csak együttesen hatékony.
Hosszú távon a szinkronizálás így irányítási eszközzé válik. Összekapcsolja a tervezést és az üzemeltetést, megmagyarázhatóvá teszi a munkaterhelést és érthetővé a döntéseket. A ciklusidő marad a rögzített keret. A termelés stabilitása azonban a munkastruktúra folyamatos fenntartásából származik e kereten belül.
Gyakran ismételt kérdések a gyártástervezéssel kapcsolatban
A taktszervezés az egyes munkafolyamatokat a szerelősor munkaállomásaihoz rendeli, és eközben meghatározza vagy kiigazítja az egyes munkaállomások taktiidejét és a munkások kapacitását. A sorrendtervezés elemzi és optimalizálja a megrendelések sorrendjét, vagyis azt a sorrendet, amelyben a megrendelések áthaladnak a szerelősoron. Az ütemezés tehát a munkafolyamatok és a munkaállomások közötti hozzárendelést határozza meg, míg a sorrendtervezés a megrendelések időbeli sorrendjét.
A célszerű sorrend megakadályozza, hogy a munkaigényes változatok közvetlenül egymás után következzenek. A munkaigényes változatból származó lemaradás a következő, kevésbé munkaigényes változatok során pótlódik, mielőtt szűk keresztmetszetté halmozódna fel. Az, hogy egy-egy változat túllépi a taktiidőt, normális jelenség, és a megfelelő sorrend mellett akár szándékos is lehet. A sorrend csak akkor éri el határait, ha egy munkaállomás átlagos terhelése az összes változatot figyelembe véve meghaladja a taktiidőt. Ilyenkor már csak a taktiidő-beállítás vagy a kapacitás bővítése segíthet.
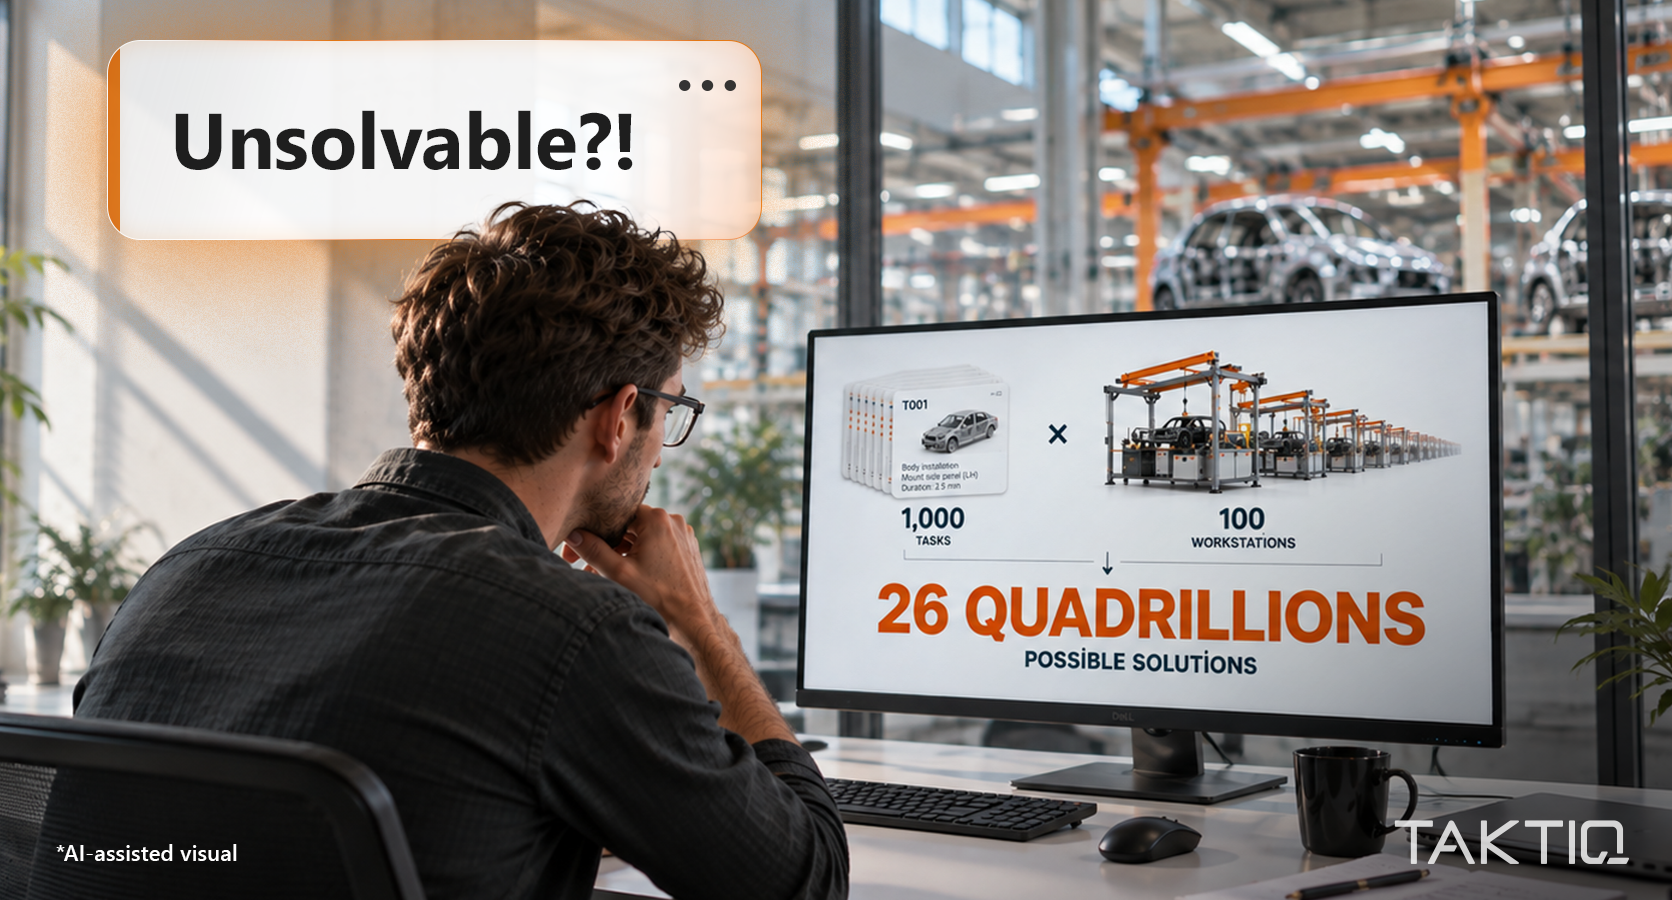
Gyártósori kiegyensúlyozás a sokféle változatot tartalmazó összeszerelés során: Miért ütközik a kézi tervezés határaihoz, és mit tud az adatközpontú gyártásütemezés?
Tudjon meg többet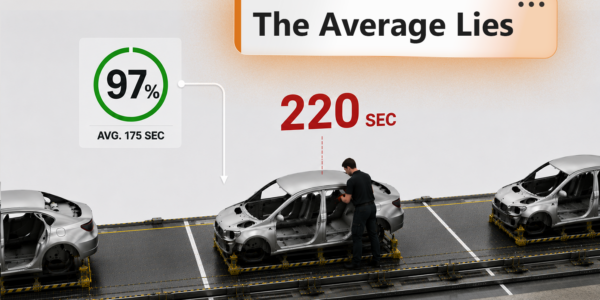
A ciklusidő meghatározza a folyamatos szerelés ritmusát, de nem ez az egyetlen tényező, amely a gyártósor stabilitását meghatározza. Különösen a sokféle változatot gyártó gyártósorok esetében előfordulhat, hogy egy állomás átlagosan a kapacitása alatt működik, mégis rendszeresen túlterhelt. A pusztán számítások alapján kihasznált és a valóban stabil gyártósor közötti különbséget az ütembeállítás határozza meg.
Tudjon meg többet
Miért ütköznek a klasszikus lean eszközök határaikba a változatok nagy száma esetén, és miért válik az ütemtervezés a hatékony lean intézkedések alapjává?
Tudjon meg többet