Colli di bottiglia nonostante la sincronizzazione: perché alcune postazioni di lavoro sono sovraccariche, anche se la linea è sincronizzata
Si crea un collo di bottiglia nonostante la sincronizzazione quando questa si basa su un carico di lavoro medio e non riflette abbastanza la varietà dei pezzi nel tempo. Se poi in una postazione si susseguono immediatamente diverse varianti che richiedono molto lavoro, il carico di lavoro per questi ordini supera il tempo di ciclo, anche se il carico medio rimane entro il tempo di ciclo. Si può intervenire in due punti: sulla pianificazione della cadenza, che deve tenere conto del mix di varianti, e sull’ordine degli ordini.
Variazioni nel mix di varianti nel tempo: perché alcuni ordini superano il tempo di ciclo
Ciò che conta non è il carico medio, ma il contenuto di lavoro dei singoli ordini nella loro sequenza reale. Ogni variante comporta un carico di lavoro diverso su una postazione. Se più varianti con un carico di lavoro elevato si susseguono direttamente una dopo l’altra nella stessa postazione, il carico di lavoro per questi ordini supera il tempo di ciclo. Il lavoro si sposta nel ciclo successivo o nella postazione successiva, creando un collo di bottiglia. Un carico di lavoro medio calcolato su tutte le varianti non salta all’occhio, perché non riflette la distribuzione temporale. Segnali tipici sono il superamento del tempo di ciclo solo per determinate varianti nella stessa postazione, lo slittamento ricorrente, il lavoro di rifinitura e l’intervento non pianificato di personale di supporto.
Ritmo e sequenza: due leve diverse
Entrambe le strategie agiscono su cause diverse. La pianificazione della cadenza assegna le attività alle postazioni di lavoro e, per farlo, deve tenere conto del mix di varianti e della loro frequenza, non solo di una media. Più tiene conto delle varianti, più riduce la dispersione temporale al di sopra del tempo di ciclo, ma non riesce a eliminarla del tutto. La pianificazione sequenziale stabilisce in quale ordine gli ordini entrano in linea e impedisce che le varianti che richiedono molto lavoro si susseguano immediatamente. Non riduce però il carico di lavoro di un singolo ordine. Solo quando il carico medio di una postazione di lavoro, considerando tutte le varianti, supera il tempo di ciclo, la pianificazione del ritmo di produzione o la capacità aggiuntiva devono intervenire. Poiché né la pianificazione del ritmo di produzione né la sequenzializzazione sono sufficienti da sole, entrambe agiscono solo insieme.
A lungo termine, la sincronizzazione diventa uno strumento di gestione. Unisce pianificazione e operatività, rende spiegabili i carichi di lavoro e comprensibili le decisioni. Il tempo di ciclo rimane il quadro fisso. Tuttavia, la stabilità della produzione deriva dal continuo mantenimento della struttura del lavoro all’interno di questo quadro.
Domande frequenti sulla pianificazione della produzione
La pianificazione dei cicli assegna le singole operazioni alle postazioni della linea di montaggio, stabilendo o adeguando il tempo di ciclo e la capacità dell’operatore per ciascuna postazione. La sequenzializzazione analizza e ottimizza l’ordine degli ordini, cioè la sequenza con cui gli ordini passano lungo la linea. La pianificazione dei cicli determina quindi l’assegnazione delle operazioni alle postazioni di lavoro, mentre la sequenzializzazione definisce l’ordine cronologico degli ordini nel tempo.
Una sequenza mirata evita che le varianti più impegnative si susseguano una dopo l’altra. Il ritardo accumulato in una variante impegnativa viene recuperato durante le varianti successive, meno impegnative, prima che si trasformi in un collo di bottiglia. È normale che una singola variante superi il tempo di ciclo, ed è anche voluto, se la sequenza è quella giusta. La sequenza raggiunge i suoi limiti solo quando il carico medio di una postazione di lavoro, considerando tutte le varianti, supera il tempo di ciclo. A quel punto, l’unica soluzione è regolare la cadenza o aumentare la capacità.
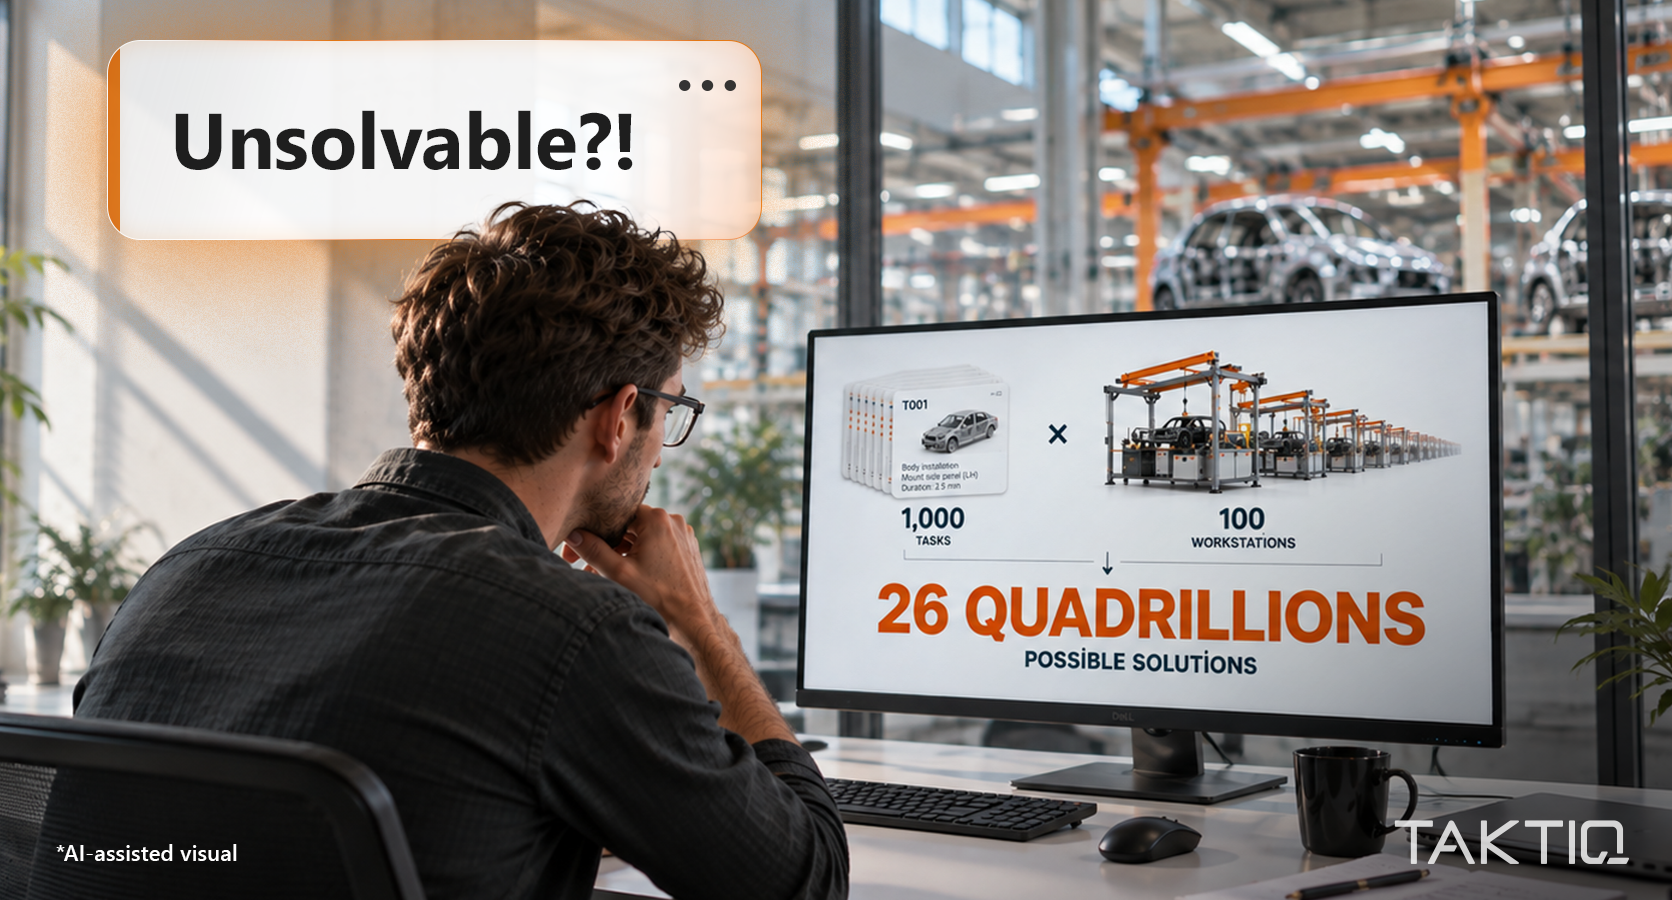
Bilanciamento della linea nell’assemblaggio con molte varianti: perché la pianificazione manuale ha i suoi limiti e cosa offre il bilanciamento basato sui dati.
Per saperne di più
Il tempo di ciclo determina il ritmo di una linea di montaggio in flusso continuo, ma non è l’unico fattore che determina la stabilità della linea. Soprattutto nelle linee con molte varianti, una postazione può rimanere in media al di sotto della propria capacità eppure essere regolarmente sovraccarica. La differenza tra una linea sfruttata solo matematicamente e una davvero stabile sta proprio nella cadenza.
Per saperne di più
Perché gli strumenti Lean classici raggiungono i propri limiti in presenza di un’elevata varietà di varianti e perché la cadenza di produzione diventa la base per misure Lean efficaci.
Per saperne di più