Bilanciamento della linea nell’assemblaggio con molte varianti: quando la pianificazione classica raggiunge i propri limiti
Il bilanciamento della linea (line balancing) in un assemblaggio con tante varianti sembra, sulla carta, un semplice compito di distribuzione: il lavoro va suddiviso tra le postazioni in modo che nessuno sia sovraccarico e che si mantenga la cadenza. In una linea di produzione che gestisce una grande varietà di varianti, allestimenti e configurazioni personalizzate tutte sulla stessa linea, però, questa visione perde rapidamente di validità. Quello che bisogna fare in una postazione dipende dalla variante che sta passando in quel momento. Operazioni, sequenze, risorse, ergonomia e tempi di ciclo devono quadrare contemporaneamente, e questo vale per tutte le varianti. Il compito di distribuzione si trasforma così in una decisione di pianificazione tra prodotto, processo e persona. È proprio qui che si decide se il bilanciamento della linea funziona davvero in fabbrica o solo sulla carta.
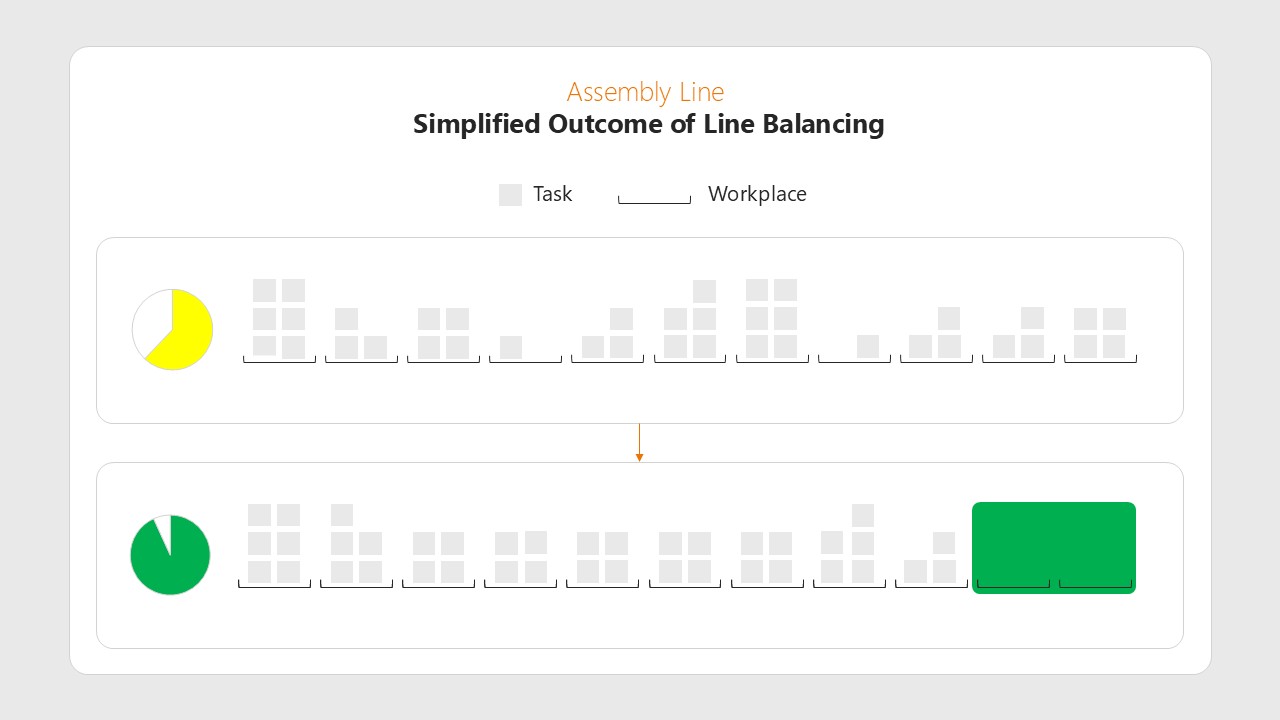
In termini tecnici, il “line balancing” indica l’assegnazione delle singole operazioni, insieme ai relativi fattori di produzione, alle stazioni di una linea, nel rispetto delle relazioni di priorità, dei limiti di tempo di ciclo e di altre condizioni. Nella produzione a flusso di varianti, questo diventa la disciplina regina, perché la stessa stazione svolge operazioni molto diverse a seconda della variante di prodotto e il suo carico di lavoro varia di conseguenza in modo significativo.
I limiti del bilanciamento manuale delle linee
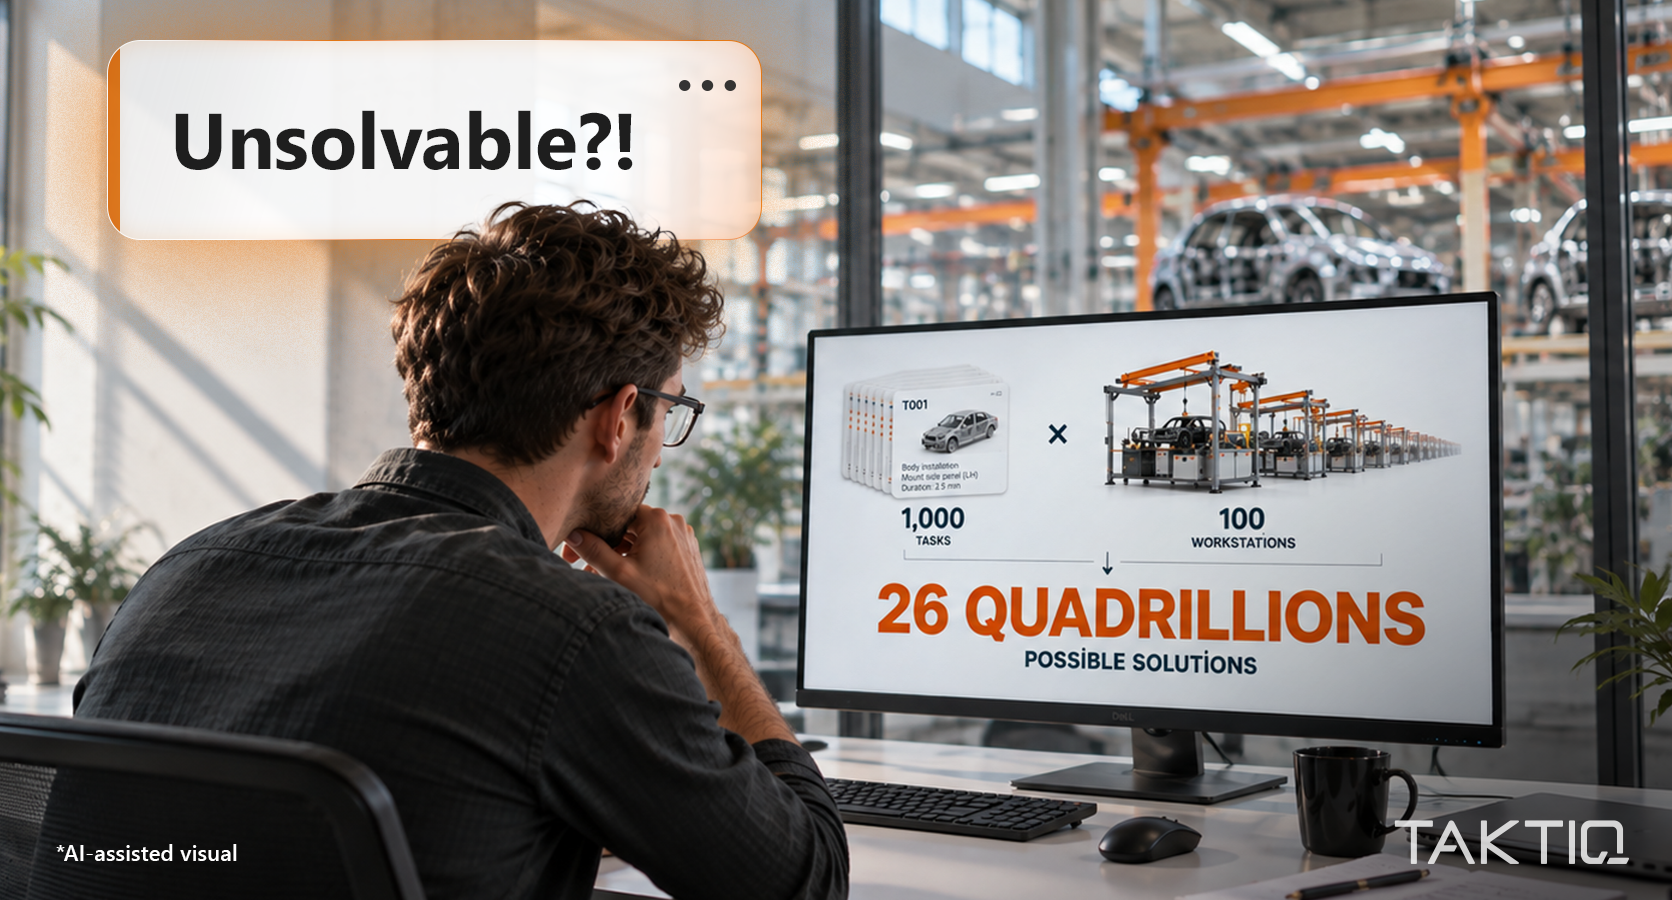
Il primo motivo per cui questo compito sfugge alla pura esperienza è semplicemente la combinatoria. Anche una piccola configurazione composta da 20 operazioni e cinque postazioni di lavoro arriva già a 24.225 combinazioni possibili. Se si passa a una linea di produzione realistica con 1.000 operazioni e 100 postazioni di lavoro, il numero di combinazioni possibili sale a oltre 26 quadrilioni. Ordini di grandezza del genere non si possono né comprendere a colpo d’occhio né provare manualmente, e nella produzione in serie non sono un’eccezione, ma la normalità.
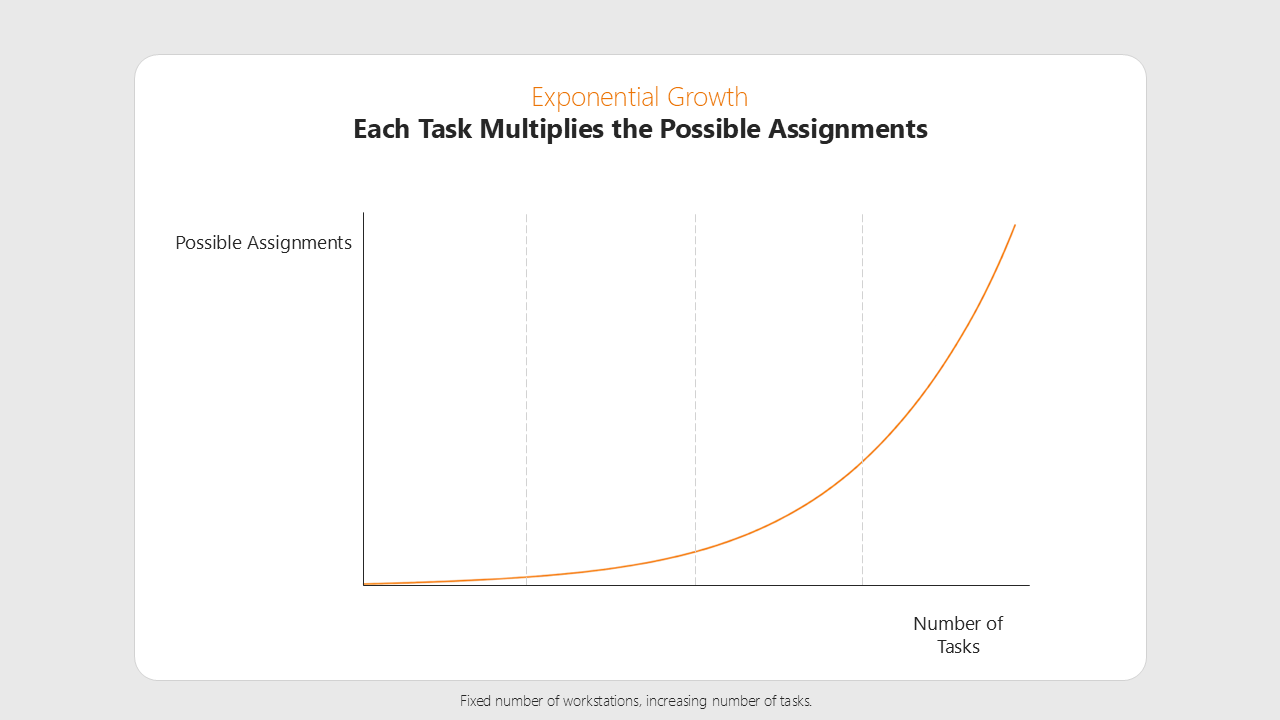
L’errore di ragionamento vero e proprio, però, non sta nella quantità, ma nel presupposto che si tratti di trovare una soluzione qualsiasi che sia ammissibile. In questo mondo di numeri, le soluzioni ammissibili sono tantissime. Quella che cerchiamo è quella che sia allo stesso tempo tecnicamente fattibile, ergonomicamente accettabile, efficiente e stabile durante il funzionamento. Questa combinazione non la trovi provando a caso, ma solo se usi la potenza di calcolo in modo mirato come supporto.
Perché l’ottimizzazione del carico di lavoro da sola non basta
Chi considera il bilanciamento della linea solo come un problema di carico di lavoro, finisce per trovare soluzioni che sembrano perfette sullo schermo ma che poi falliscono in officina. Una fase di lavorazione può essere facilmente spostata matematicamente su un’altra postazione non appena lì si libera del tempo. Ma un modello basato esclusivamente sul carico di lavoro non tiene conto se in quella postazione c’è l’attrezzo giusto, se l’operatore riesce davvero a raggiungere il componente o se la postura rimane ragionevole.
Affinché un modello fornisca risultati affidabili, deve tenere conto della logica del capannone. È proprio questo che definiscono i requisiti di processo. Le relazioni “predecessore-successore” determinano quale operazione debba precedere o seguire un’altra. Le postazioni di lavoro descrivono altezza, accessibilità e postura, mentre gli utensili, le attrezzature e i mezzi ausiliari definiscono le esigenze sul posto di lavoro. A ciò si aggiungono i punti fissi nel capannone, il carico ergonomico degli operai e le restrizioni operative come i limiti di deriva.
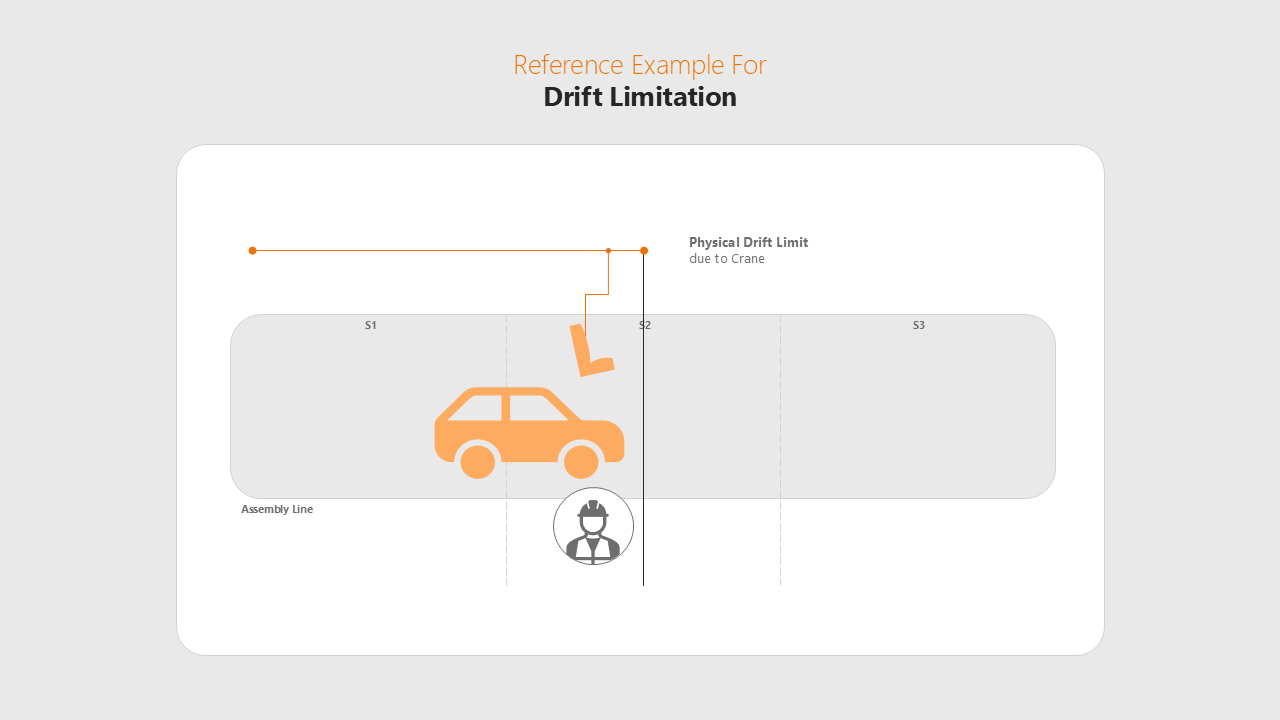
Se manca questa logica di processo, si creano sequenze in cui alla fine il prodotto non è affatto montabile. Un bilanciamento della linea incentrato sui dati non deve quindi mai considerare separatamente le restrizioni tecniche, organizzative ed ergonomiche, ma sempre nell’insieme.
Bilanciamento delle linee basato sui dati nell’assemblaggio con numerose varianti
Una volta che la linea di montaggio è stata configurata secondo questa logica, diventa un modello simulabile. È possibile visualizzare in anticipo modifiche, carichi di lavoro e restrizioni, oltre a valutare sistematicamente le diverse alternative. I vantaggi si notano soprattutto quando il numero di possibilità è talmente alto che non si riesce più a gestirlo manualmente.
TAKTIQ adotta un approccio diverso rispetto al ricalcolo completo di ogni variante. Per prima cosa viene valutato lo stato attuale. Successivamente, il software individua in modo mirato le variazioni rispetto a questo stato iniziale, in modo che si capisca subito l’effetto di un singolo spostamento. La valutazione segue una chiara gerarchia. La priorità va alle postazioni di lavoro sovraccariche e ai superamenti del limite massimo di variante, ovvero il carico massimo consentito per una postazione considerando tutte le varianti. Solo dopo entrano in gioco la distribuzione temporale, il carico di lavoro e gli spostamenti necessari delle operazioni. Se una soluzione non porta alcun miglioramento rispetto a un criterio prioritario, non viene presa in considerazione. Questo rende la valutazione veloce e porta a proposte che sono efficienti dal punto di vista matematico e allo stesso tempo attuabili a livello operativo.
Basi decisionali migliori invece della semplice automazione
Nella pianificazione quotidiana, questo si traduce in due modalità operative. Il bilanciamento interattivo delle linee con TAKTIQ mostra, in modalità anteprima, quali postazioni di lavoro sono idonee per un’operazione e quali conseguenze comporta uno spostamento. Il bilanciamento automatico della linea fornisce un feedback in tempo reale e suggerisce autonomamente delle ottimizzazioni.
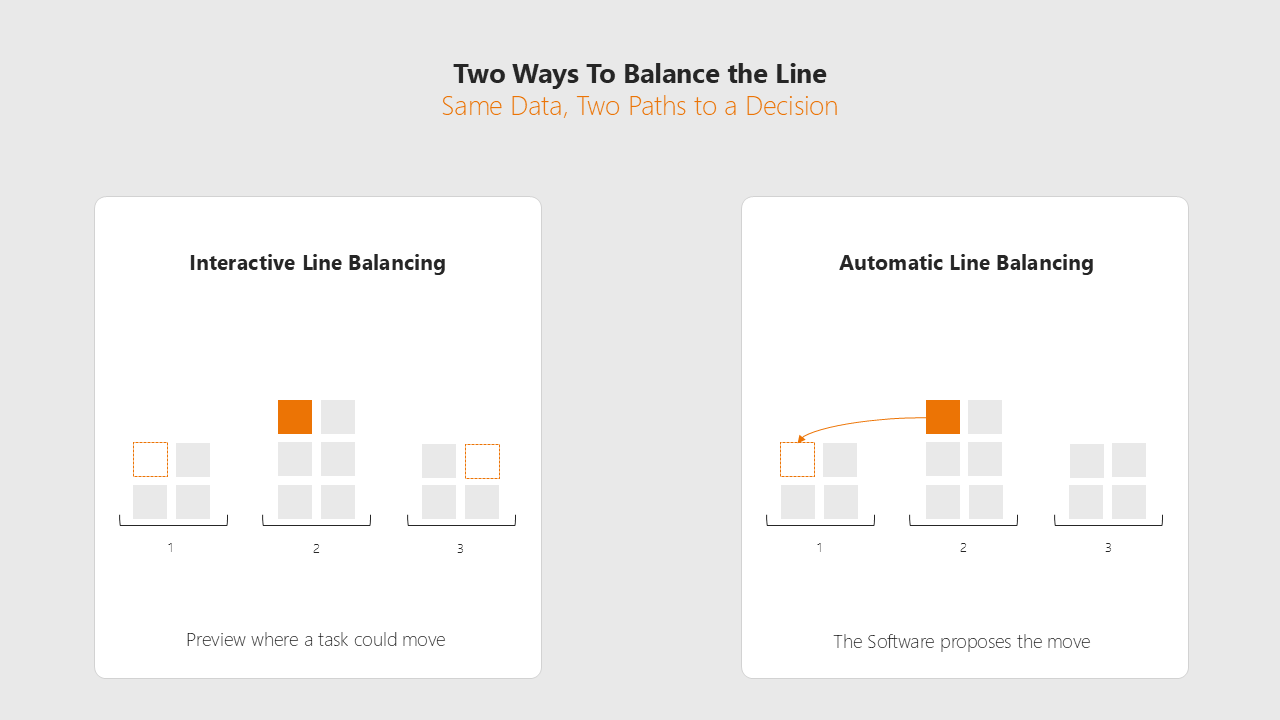
Il vero vantaggio non sta quindi nel fatto che un software si occupi della pianificazione. Sta piuttosto nel fatto che chi pianifica possa prendere decisioni su basi più solide. Le alternative diventano comparabili, i vincoli emergono in anticipo anziché solo all’avvio, e il processo può essere reso, passo dopo passo, più stabile, efficiente e a misura d’uomo. In un processo produttivo in cui la varietà delle varianti ha da tempo superato i limiti della pianificazione classica, questa è la differenza fondamentale.
Domande frequenti sulla pianificazione della produzione
Il “line balancing” indica l’assegnazione delle singole operazioni alle stazioni di una linea, rispettando le relazioni di priorità, i limiti di tempo di ciclo e altre condizioni. In un processo di assemblaggio con molte varianti, la stessa stazione svolge operazioni diverse a seconda della variante, motivo per cui il carico di lavoro varia notevolmente e l’assegnazione diventa decisamente più complessa.
Bastano poche operazioni e postazioni di lavoro per ottenere un numero enorme di combinazioni; le linee realistiche raggiungono ordini di grandezza che vanno ben oltre qualsiasi verifica manuale. Non si cerca una soluzione qualsiasi che sia ammissibile, ma una che sia tecnicamente fattibile, ergonomicamente accettabile, efficiente e stabile dal punto di vista operativo. Una soluzione del genere non si riesce a trovare in modo affidabile a mano.
Un modello basato esclusivamente sul carico di lavoro sposta le operazioni dove c’è ancora capacità disponibile, senza tenere conto degli attrezzi, dell’accessibilità, della postura e della sequenza dei processi. Se questa logica manca nell’officina, si creano sequenze in cui alla fine il prodotto non è montabile. Le restrizioni tecniche, organizzative ed ergonomiche devono quindi essere considerate nel loro insieme.
Colli di bottiglia nonostante la regolazione dei ritmi: perché alcune postazioni di lavoro sono sovraccariche e come interagiscono la regolazione dei ritmi e la pianificazione delle sequenze.
Per saperne di più
Il tempo di ciclo determina il ritmo di una linea di montaggio in flusso continuo, ma non è l’unico fattore che determina la stabilità della linea. Soprattutto nelle linee con molte varianti, una postazione può rimanere in media al di sotto della propria capacità eppure essere regolarmente sovraccarica. La differenza tra una linea sfruttata solo matematicamente e una davvero stabile sta proprio nella cadenza.
Per saperne di più
Perché gli strumenti Lean classici raggiungono i propri limiti in presenza di un’elevata varietà di varianti e perché la cadenza di produzione diventa la base per misure Lean efficaci.
Per saperne di più