A gyártósor-kiegyensúlyozás a sokféle változatot tartalmazó összeszerelés során: amikor a hagyományos tervezés határaihoz ér
A változatokban gazdag szerelési folyamatban a gyártósor-kiegyensúlyozás (line balancing) papíron pusztán elosztási feladatnak tűnik: a munkát úgy kell elosztani az állomások között, hogy senki ne legyen túlterhelve, és a gyártási ütemet be lehessen tartani. Egy olyan gyártási folyamatban azonban, ahol számos változat, felszereltségi szint és ügyfélspecifikus konfiguráció halad át ugyanazon a gyártósoron, ez a kép gyorsan elveszíti érvényességét. Az, hogy egy állomáson mit kell tenni, attól függ, hogy éppen melyik változat halad át rajta. A munkafolyamatoknak, a sorrendeknek, az erőforrásoknak, az ergonómiának és a taktiidőknek egyidejűleg kell összehangolódniuk, méghozzá valamennyi változat esetében. Az elosztási feladat így termék, folyamat és ember közötti tervezési döntéssé válik. Pontosan itt dől el, hogy a gyártósor-kiegyensúlyozás a gyakorlatban is működik-e, vagy csak a táblázatban.
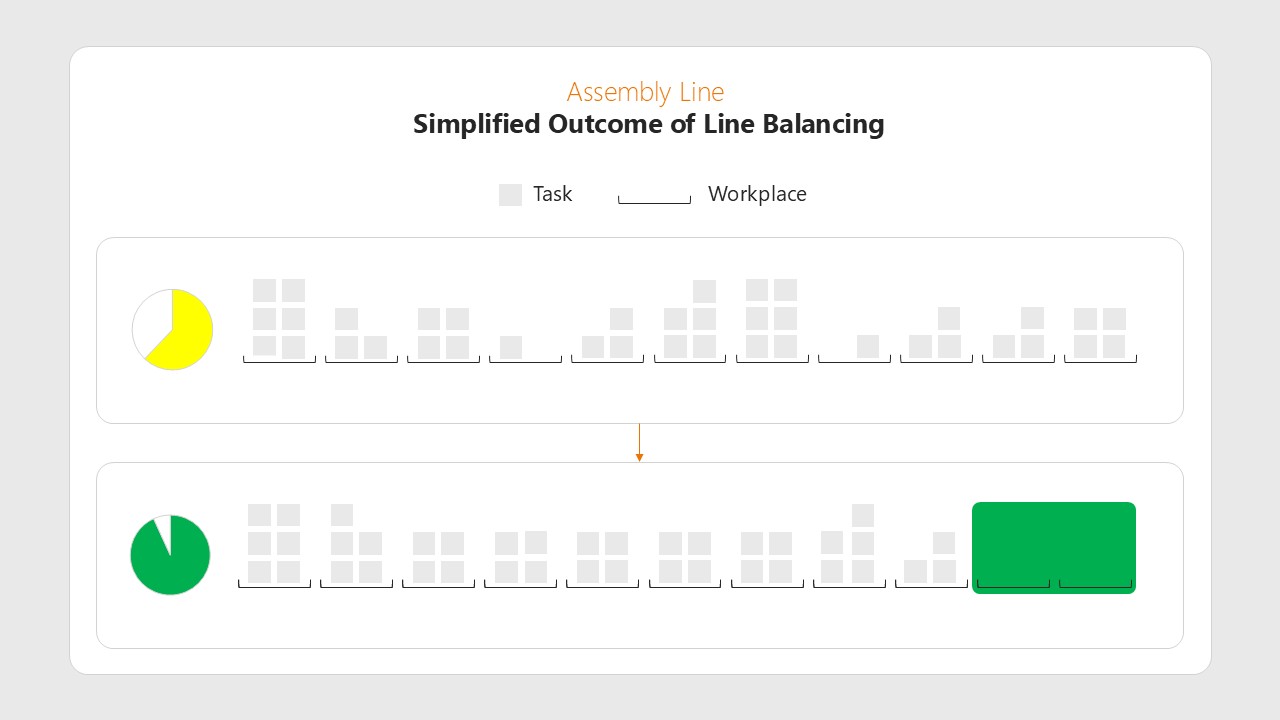
Szakmai értelemben a vonal-kiegyensúlyozás az egyes munkafolyamatok és azok termelési tényezőinek a gyártósor állomásaihoz való hozzárendelését jelenti, figyelembe véve a prioritási viszonyokat, a taktiidő-korlátokat és egyéb kiegészítő feltételeket. A változatok szerinti folyamatos gyártásban ez a legfontosabb feladat, mivel ugyanaz az állomás a termékváltozatoktól függően teljesen különböző munkaműveleteket végez, és terhelése ennek megfelelően jelentősen ingadozik.
A kézi gyártósor-kiegyensúlyozás korlátai
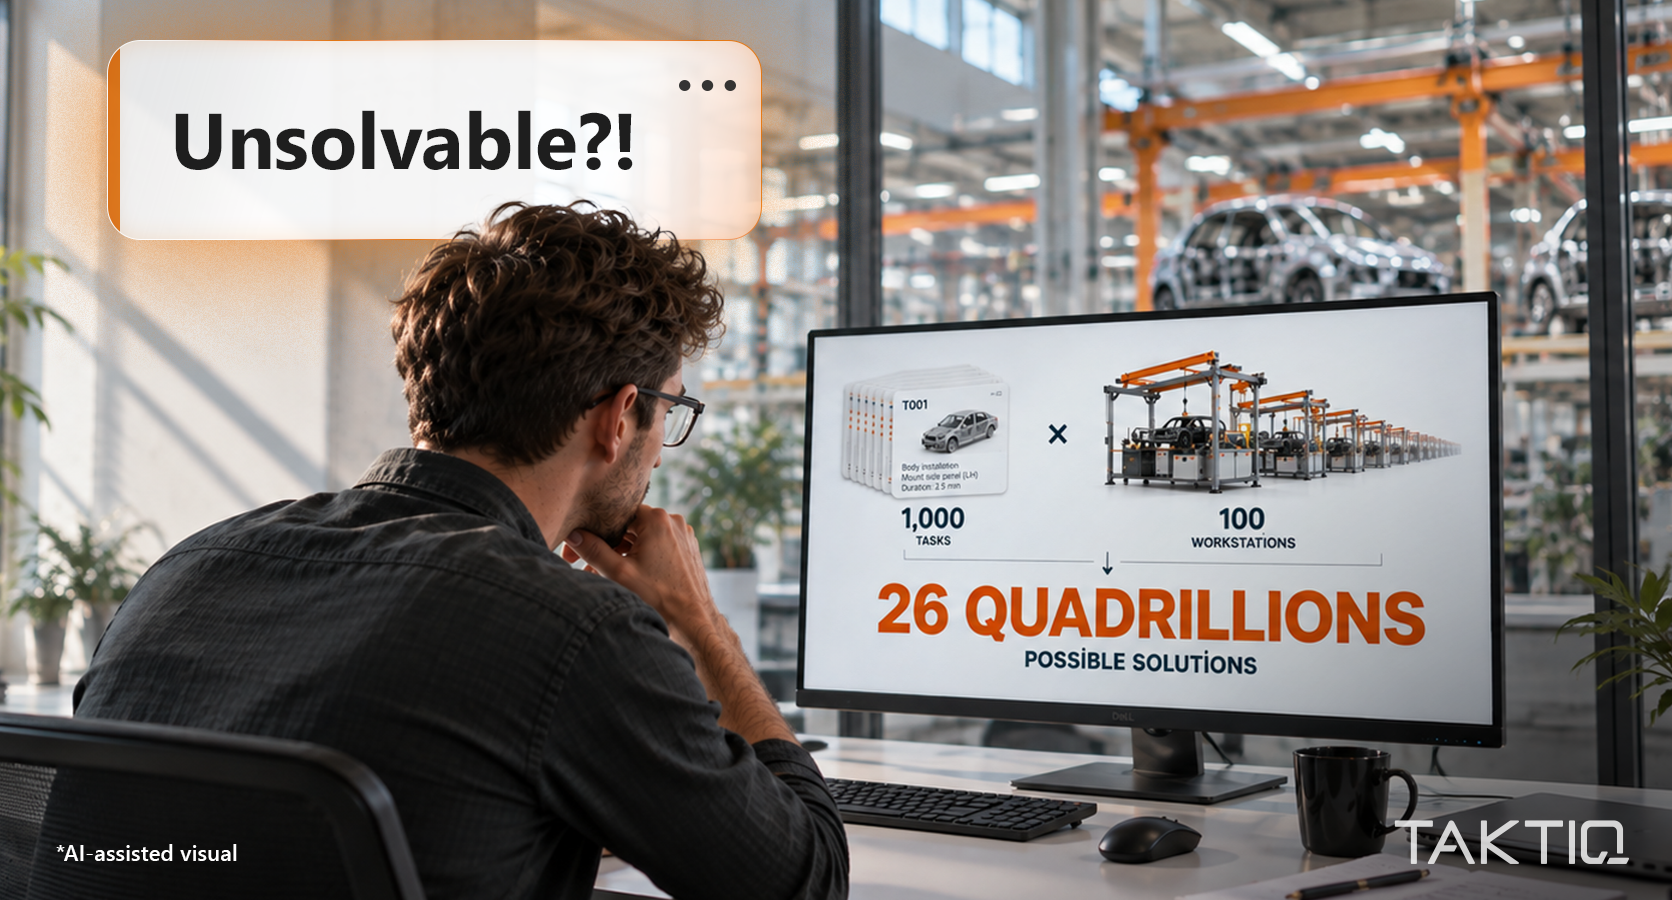
Az első ok, amiért ez a feladat meghaladja a puszta tapasztalat határait, egyszerűen a kombinatorika. Már egy 20 munkafolyamatból és öt munkaállomásból álló kis konstelláció is 24 225 lehetséges kombinációt eredményez. Ha ezt egy reális gyártósorra vetítjük, 1 000 művelettel és 100 munkaállomással, az elképzelhető kombinációk száma meghaladja a 26 kvadrilliót. Ilyen nagyságrendeket sem átlátni, sem kézzel végigpróbálni nem lehet, és a sorozatgyártásban ezek nem kivételek, hanem a mindennapok része.
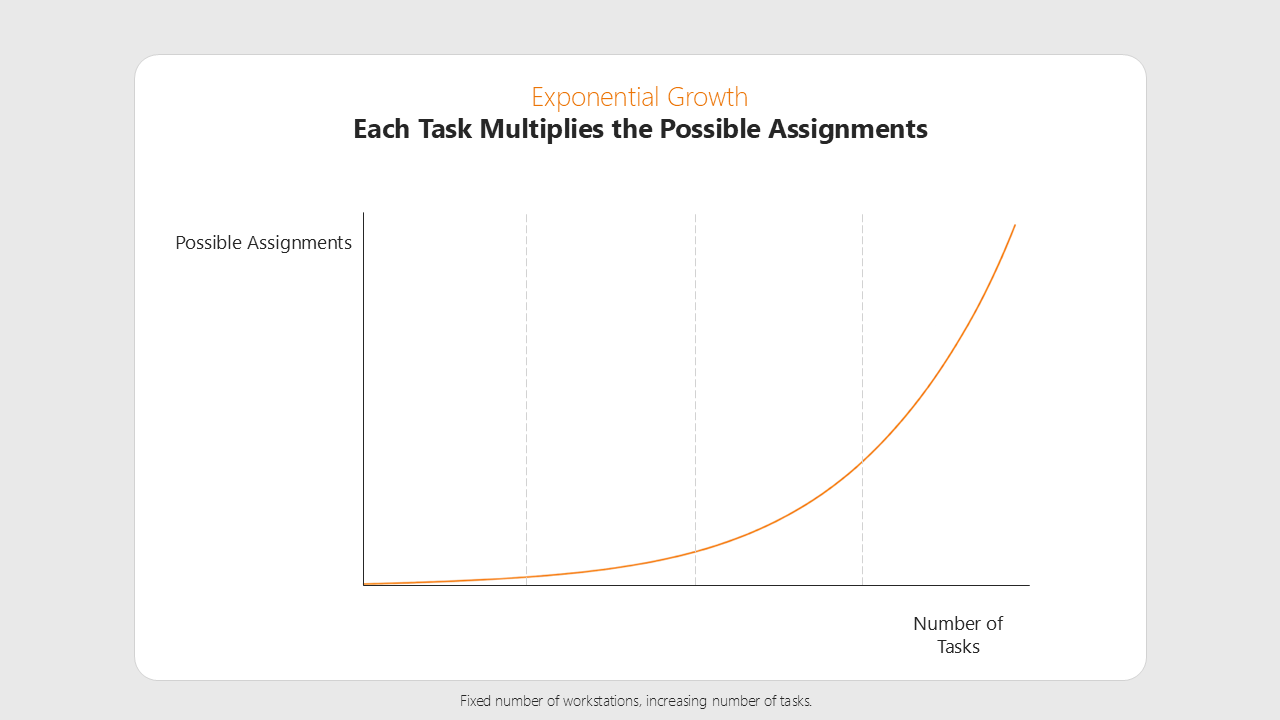
A valódi gondolkodási hiba azonban nem a mennyiségben rejlik, hanem abban a feltételezésben, hogy a cél valamilyen elfogadható megoldás megtalálása lenne. Ebben a számok világában rengeteg elfogadható megoldás létezik. Az a megoldás a keresett, amely egyszerre technikailag megvalósítható, ergonómiailag elfogadható, hatékony és a folyamatos üzemeltetés során stabil. Ezt a kombinációt nem próbálgatással lehet megtalálni, hanem csak akkor, ha a számítási teljesítményt célzottan segédeszközként alkalmazzuk.
Miért nem elegendő önmagában a kapacitáskihasználás optimalizálása?
Aki a gyártósor-kiegyensúlyozást kizárólag kapacitáskihasználási problémaként kezeli, olyan megoldásokat hoz létre, amelyek a képernyőn meggyőzőek, de a gyárcsarnokban kudarcot vallanak. Egy munkafolyamatot számítógéppel könnyedén át lehet helyezni egy másik állomásra, amint ott szabad idő áll rendelkezésre. Hogy az adott állomáson rendelkezésre áll-e a megfelelő szerszám, hogy a munkás egyáltalán eléri-e az alkatrészt, vagy hogy a testtartás elfogadható marad-e – erről egy pusztán kihasználtsági modell nem tud semmit.
Ahhoz, hogy egy modell megbízható eredményeket szolgáltasson, figyelembe kell vennie a gyárcsarnok logikáját. Pontosan ezt határozzák meg a folyamatkövetelmények. Az előzmény–követő kapcsolatok határozzák meg, hogy melyik munkafolyamatnak kell egy másik előtt vagy után következnie. A munkapozíciók leírják a magasságot, az elérhetőséget és a testtartást, míg a szerszámok, valamint az üzemeltetési és segédeszközök a munkahelyi igényeket határozzák meg. Ehhez jönnek még a gyárterület rögzített pontjai, a munkások ergonómiai terhelése és az üzemeltetési korlátozások, mint például a sodródási határértékek.
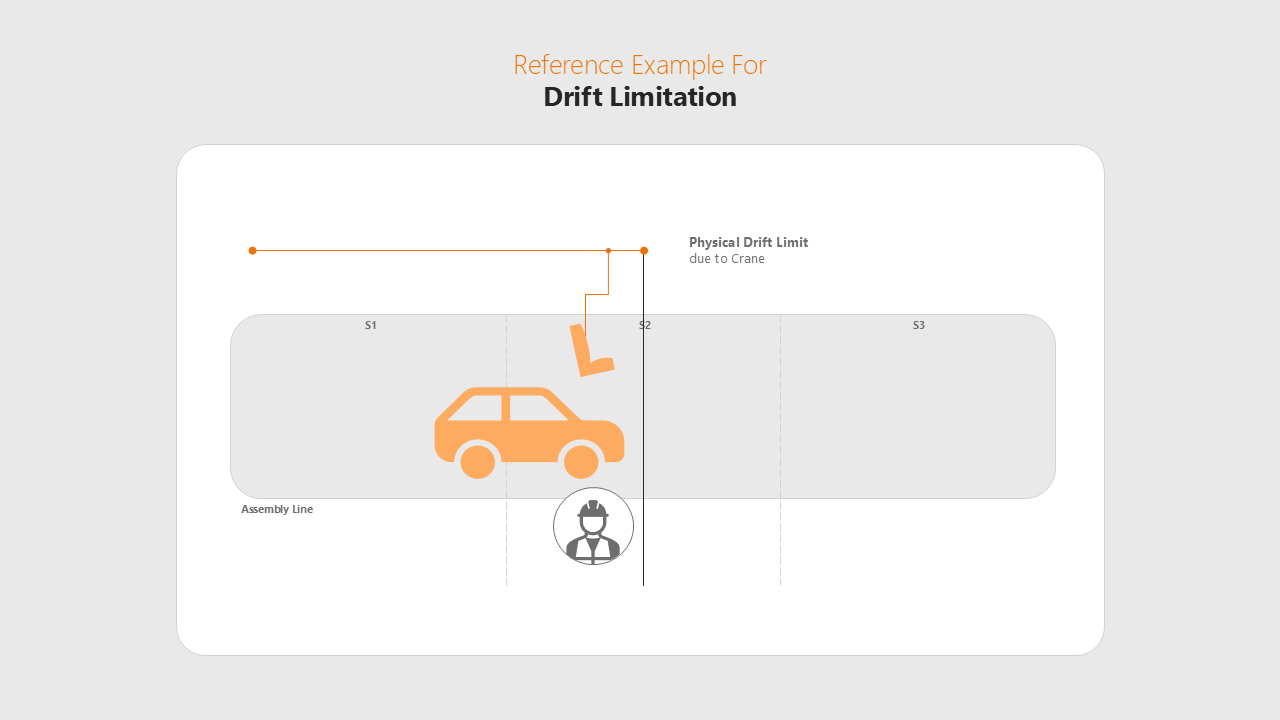
Ha ez a folyamatlogika hiányzik, olyan sorrendek alakulnak ki, amelyek eredményeként a termék végül egyáltalán nem szerelhető össze. Az adatközpontú gyártósor-kiegyensúlyozás ezért soha nem tekinthet a műszaki, szervezési és ergonómiai korlátozásokra egymástól elszigetelten, hanem mindig azok kölcsönhatásában kell figyelembe vennie őket.
Adatközpontú gyártósori kiegyensúlyozás a sokféle változatot tartalmazó összeszerelés során
Ha a szerelősorba egyszer beépítik ezt a logikát, akkor az szimulálható modellé válik. A változtatások, a kihasználtság és a korlátozások előre láthatóvá válnak, az alternatívákat pedig szisztematikusan össze lehet hasonlítani. Az előnyök elsősorban ott mutatkoznak meg, ahol a lehetőségek puszta száma miatt már régóta lehetetlen kézzel kezelni a helyzetet.
A TAKTIQ ebben a tekintetben más megközelítést alkalmaz, mint az egyes változatok teljes újraszámítása. Először a tényleges állapotot értékelik. Ezt követően a szoftver célzottan meghatározza a kiindulási állapothoz viszonyított eltéréseket, így azonnal láthatóvá válik, hogy egy-egy eltolás milyen hatással jár. Az értékelés egy egyértelmű rangsor szerint történik. Elsőbbséget élveznek a túlterhelt munkaállomások és a „Max-Variant-Limit” túllépései, azaz az összes változatot figyelembe véve a maximálisan megengedett állomásterhelés. Csak ezután kerülnek képbe az időbeli elosztás, a kihasználtság és a munkafolyamatok szükséges áthelyezései. Ha egy megoldás egy elsőbbségi kritérium tekintetében nem eredményez javulást, akkor azt nem veszik figyelembe. Ez gyorsítja az értékelést, és olyan javaslatokhoz vezet, amelyek számításilag hatékonyak és egyúttal üzemeltetési szempontból is megvalósíthatók.
Jobb döntéshozatali alapok a puszta automatizálás helyett
A napi tervezés során ez kétféle munkamódszert jelent. A TAKTIQ segítségével végzett interaktív gyártósor-kiegyensúlyozás előnézeti módban megmutatja, mely célmunkállomások jöhetnek szóba egy adott művelethez, és milyen következményekkel járna azok áthelyezése. Az automatikus gyártósor-kiegyensúlyozás közvetlen, valós idejű visszajelzést ad, és maga is javaslatokat tesz az optimalizálásra.
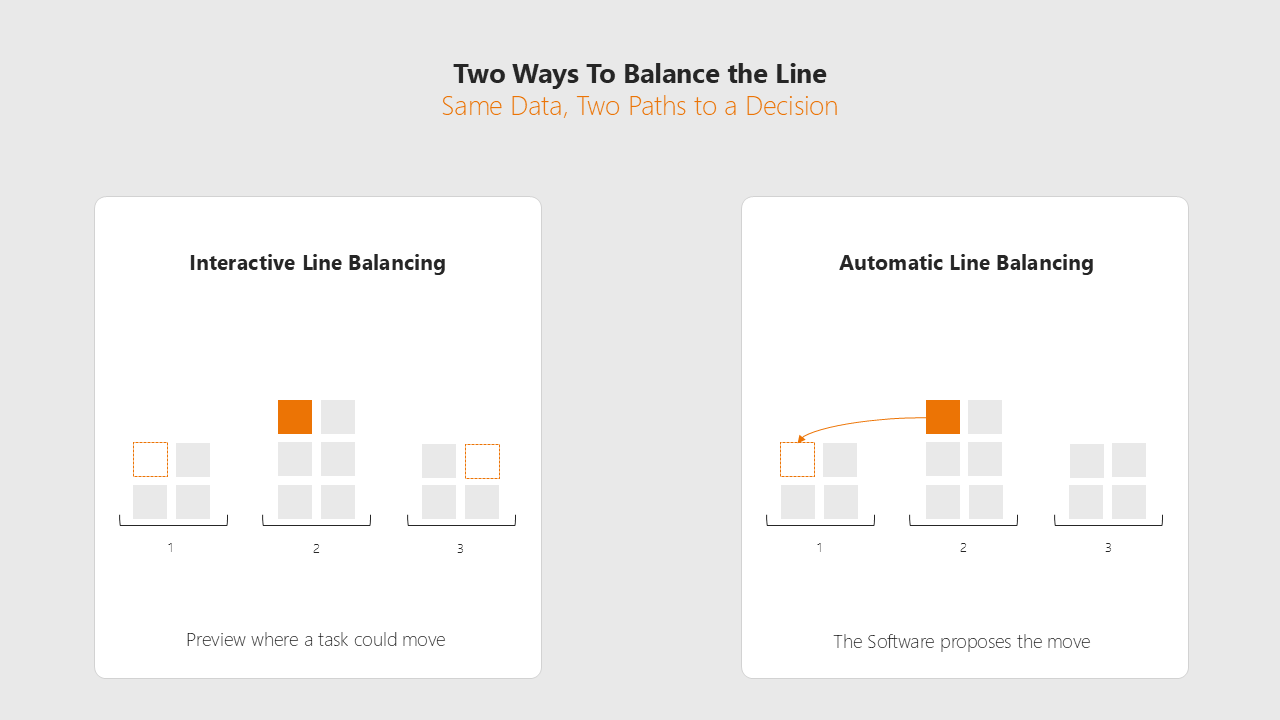
A valódi előny tehát nem abban rejlik, hogy egy szoftver veszi át a tervezést. Hanem abban, hogy a tervezők jobb alapokra támaszkodva hozhatják meg döntéseiket. Az alternatívák összehasonlíthatóvá válnak, a korlátozások már korán kiderülnek, nem pedig csak az üzembe helyezéskor, és a gyártósor lépésről lépésre stabilabbá, hatékonyabbá és emberközpontúbbá alakítható. Egy olyan gyártási környezetben, ahol a változatok sokasága már rég túllépte a klasszikus tervezés határait, ez jelenti a döntő különbséget.
Gyakran ismételt kérdések a gyártástervezéssel kapcsolatban
A gyártósori kiegyensúlyozás az egyes munkafolyamatok gyártósori állomásokhoz való hozzárendelését jelenti, figyelembe véve a prioritási viszonyokat, a taktiidő-korlátokat és egyéb kiegészítő feltételeket. A sokféle változatot tartalmazó összeszerelés során ugyanaz az állomás a változat függvényében különböző munkafolyamatokat végez, ezért a terhelés erősen ingadozik, és a hozzárendelés jelentősen bonyolultabbá válik.
Már néhány munkafolyamat és munkaállomás is rengeteg kombinációt eredményez, a reális gyártósorok száma pedig olyan nagyságrendbe esik, amelyet kézzel lehetetlen ellenőrizni. Nem egyszerűen bármilyen elfogadható megoldást keresünk, hanem olyat, amely műszakilag kivitelezhető, ergonómiailag elfogadható, hatékony és üzemeltetés szempontjából stabil. Ezt kézzel nem lehet megbízhatóan megtalálni.
Egy pusztán kapacitáskihasználási modell a munkafolyamatokat oda irányítja, ahol még van szabad kapacitás, anélkül, hogy figyelembe venné a szerszámokat, az elérhetőséget, a testtartást és a folyamatok sorrendjét. Ha ez a logika hiányzik a gyártócsarnokból, olyan sorrendek alakulnak ki, amelyek végén a termék nem szerelhető össze. A műszaki, szervezési és ergonómiai korlátozásokat ezért együttesen kell figyelembe venni.
Szűk keresztmetszet a termelés ütemezése ellenére: Miért vannak túlterhelve egyes munkaállomások, és hogyan hatnak egymásra az ütemezés és a sorrendtervezés?
Tudjon meg többet
A ciklusidő meghatározza a folyamatos szerelés ritmusát, de nem ez az egyetlen tényező, amely a gyártósor stabilitását meghatározza. Különösen a sokféle változatot gyártó gyártósorok esetében előfordulhat, hogy egy állomás átlagosan a kapacitása alatt működik, mégis rendszeresen túlterhelt. A pusztán számítások alapján kihasznált és a valóban stabil gyártósor közötti különbséget az ütembeállítás határozza meg.
Tudjon meg többet
Miért ütköznek a klasszikus lean eszközök határaikba a változatok nagy száma esetén, és miért válik az ütemtervezés a hatékony lean intézkedések alapjává?
Tudjon meg többet