Line Balancing in der variantenreichen Montage: wenn klassische Planung an Grenzen stößt
Line Balancing (Austaktung) in der variantenreichen Montage wirkt auf dem Papier wie eine reine Verteilungsaufgabe: Arbeit muss so auf die Stationen aufgeteilt werden, dass niemand überlastet ist und der Takt gehalten wird. In einer Fertigung, die eine Vielzahl von Varianten, Ausstattungen und kundenspezifischen Konfigurationen über dieselbe Linie schickt, verliert dieses Bild jedoch schnell seine Gültigkeit. Was an einer Station zu tun ist, hängt davon ab, welche Variante gerade durchläuft. Arbeitsvorgänge, Reihenfolgen, Ressourcen, Ergonomie und Taktzeiten müssen gleichzeitig aufgehen, und zwar über alle Varianten hinweg. Aus der Verteilungsaufgabe wird so eine Planungsentscheidung zwischen Produkt, Prozess und Mensch. Genau hier entscheidet sich, ob ein Line Balancing im Betrieb trägt oder nur in der Tabelle funktioniert.
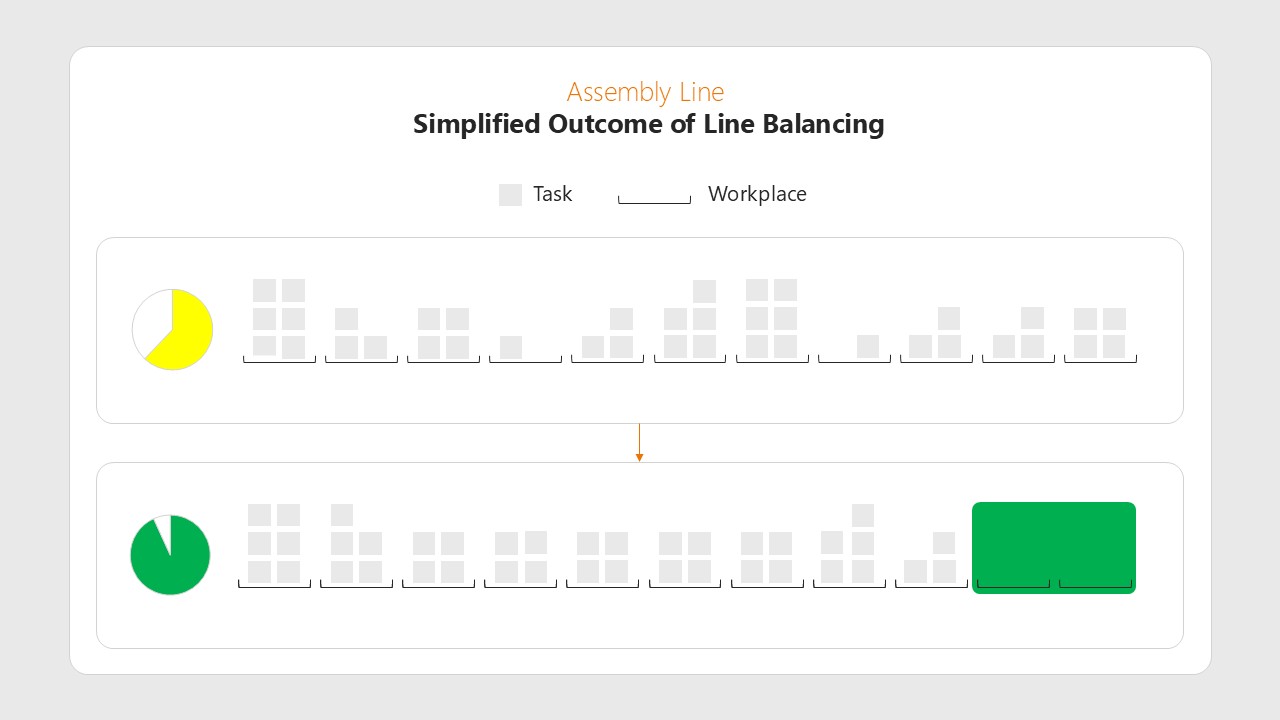
Fachlich meint Line Balancing die Zuordnung einzelner Arbeitsvorgänge samt ihrer Produktionsfaktoren zu den Stationen einer Linie, unter Einhaltung von Vorrangbeziehungen, Taktzeitgrenzen und weiteren Nebenbedingungen. In der Variantenfließfertigung wird das zur Königsdisziplin, weil dieselbe Station je nach Produktvariante ganz unterschiedliche Arbeitsgänge übernimmt und ihre Belastung entsprechend stark schwankt.
Die Grenzen des manuellen Line Balancing
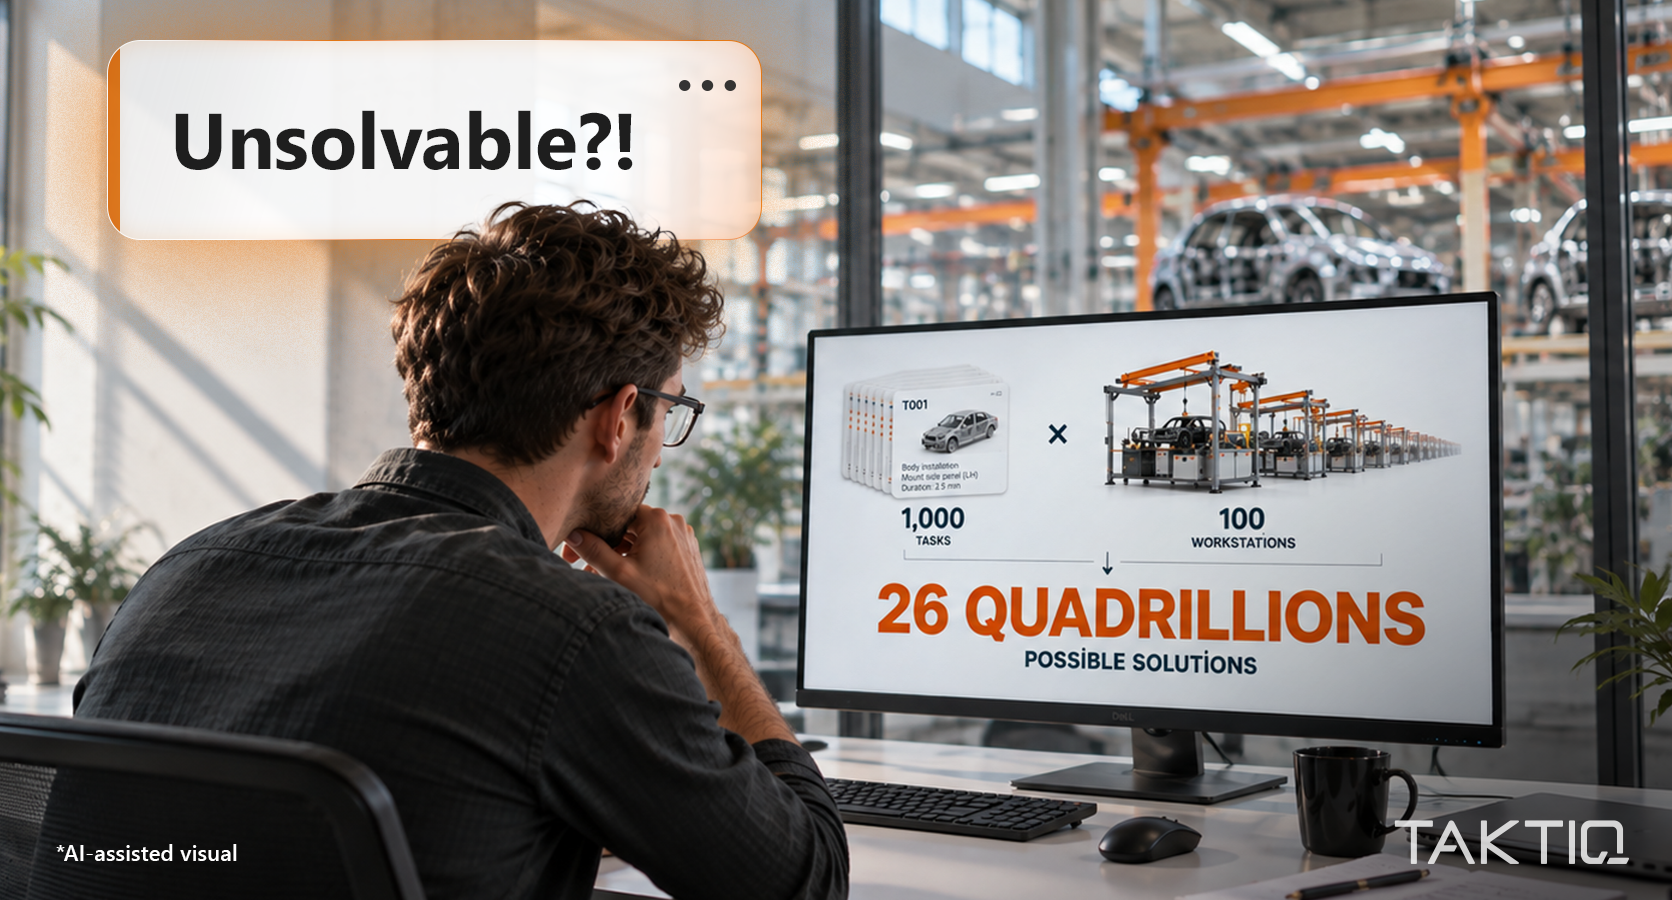
Der erste Grund, warum sich diese Aufgabe der reinen Erfahrung entzieht, ist schlicht die Kombinatorik. Schon eine kleine Konstellation aus 20 Arbeitsvorgängen und fünf Arbeitsplätzen bringt es auf 24.225 mögliche Kombinationen. Skaliert man auf eine realistische Linie mit 1.000 Arbeitsvorgängen und 100 Arbeitsplätzen, wächst die Zahl der denkbaren Zuordnungen auf über 26 Quadrillionen. Solche Größenordnungen lassen sich weder überblicken noch von Hand durchprobieren, und in der Serienfertigung sind sie keine Ausnahme, sondern der Alltag.
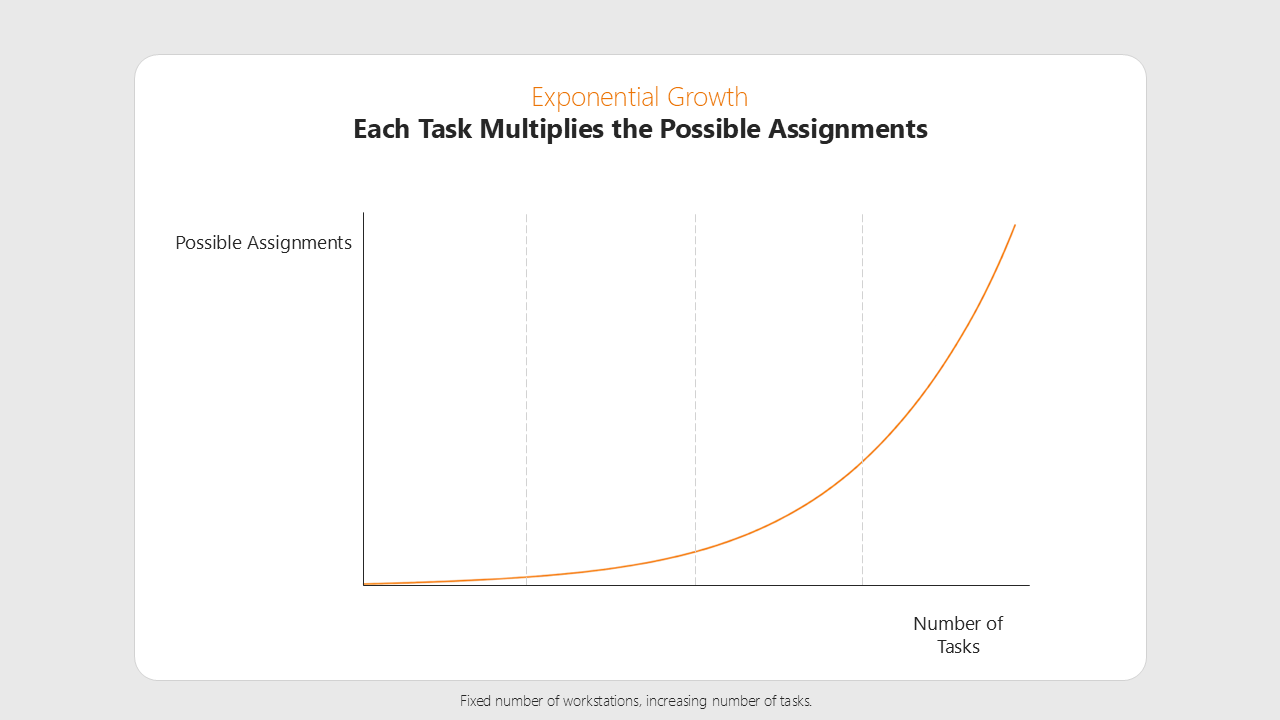
Der eigentliche Denkfehler liegt aber nicht in der Menge, sondern in der Annahme, es gehe darum, irgendeine zulässige Lösung zu finden. Zulässige Lösungen gibt es in dieser Zahlenwelt viele. Gesucht ist die eine, die zugleich technisch machbar, ergonomisch vertretbar, effizient und im laufenden Betrieb stabil ist. Diese Kombination findet man nicht durch Probieren, sondern nur, wenn Rechenleistung gezielt als Assistenz eingesetzt wird.
Warum Auslastungsoptimierung allein nicht ausreicht
Wer Line Balancing allein als Auslastungsproblem behandelt, erzeugt Lösungen, die am Bildschirm überzeugen und in der Halle scheitern. Ein Arbeitsvorgang lässt sich rechnerisch mühelos an eine andere Station verschieben, sobald dort Zeit frei ist. Ob an dieser Station das passende Werkzeug hängt, ob der Werker das Bauteil überhaupt erreicht, ob die Körperhaltung zumutbar bleibt, davon weiß ein reines Auslastungsmodell nichts.
Damit ein Modell belastbare Ergebnisse liefert, muss es die Logik der Halle mitdenken. Genau das halten die Prozessanforderungen fest. Vorgänger-Nachfolger-Beziehungen bestimmen, welcher Arbeitsvorgang vor oder nach einem anderen liegen muss. Die Arbeitspositionen beschreiben Höhe, Erreichbarkeit und Körperhaltung, Werkzeuge sowie Betriebs- und Hilfsmittel den Bedarf am Arbeitsplatz. Dazu kommen Fixpunkte in der Halle, die ergonomische Belastung der Werker und betriebliche Restriktionen wie Driftgrenzen.
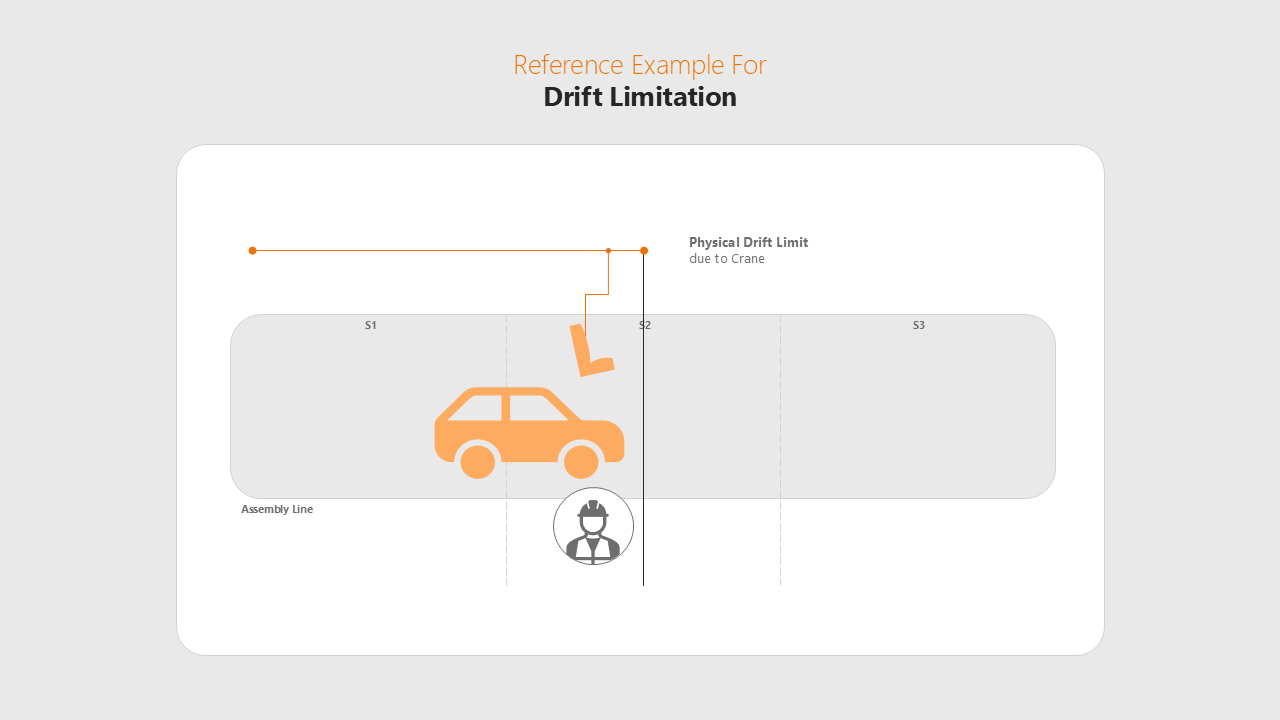
Fehlt diese Prozesslogik, entstehen Reihenfolgen, in denen das Produkt am Ende gar nicht montierbar ist. Ein datenzentriertes Line Balancing darf technische, organisatorische und ergonomische Restriktionen deshalb nie getrennt betrachten, sondern stets im Zusammenspiel.
Datenzentriertes Line Balancing in der variantenreichen Montage
Ist die Montagelinie einmal mit dieser Logik hinterlegt, wird sie zum simulierbaren Modell. Änderungen, Auslastungen und Restriktionen lassen sich vorab sichtbar machen, Alternativen systematisch gegeneinander abwägen. Der Nutzen zeigt sich vor allem dort, wo die schiere Anzahl der Möglichkeiten manuell längst nicht mehr zu beherrschen ist.
TAKTIQ geht dabei einen anderen Weg als das vollständige Neuberechnen jeder Variante. Zuerst wird der Ist-Zustand bewertet. Danach ermittelt die Software gezielt die Delta-Änderungen gegenüber diesem Ausgangszustand, sodass sofort erkennbar wird, was eine einzelne Verschiebung bewirkt. Bewertet wird nach einer klaren Rangfolge. Vorrang haben überlastete Arbeitsplätze und Überschreitungen des Max-Variant-Limits, also der maximal zulässigen Stationsbelastung über alle Varianten hinweg. Erst danach kommen Zeitspreizung, Auslastung und die notwendigen Verschiebungen von Arbeitsvorgängen ins Spiel. Bringt eine Lösung bei einem vorrangigen Kriterium keine Verbesserung, wird sie nicht weiterverfolgt. Das hält die Auswertung schnell und führt zu Vorschlägen, die rechnerisch effizient und zugleich betrieblich umsetzbar sind.
Bessere Entscheidungsgrundlagen statt reiner Automatisierung
Für die tägliche Planung übersetzt sich das in zwei Arbeitsweisen. Das interaktive Line Balancing mit TAKTIQ zeigt im Vorschaumodus, welche Zielarbeitsplätze für einen Vorgang infrage kommen und welche Folgen eine Verschiebung nach sich zieht. Das automatische Line Balancing liefert direktes Live-Feedback und schlägt selbst Optimierungen vor.
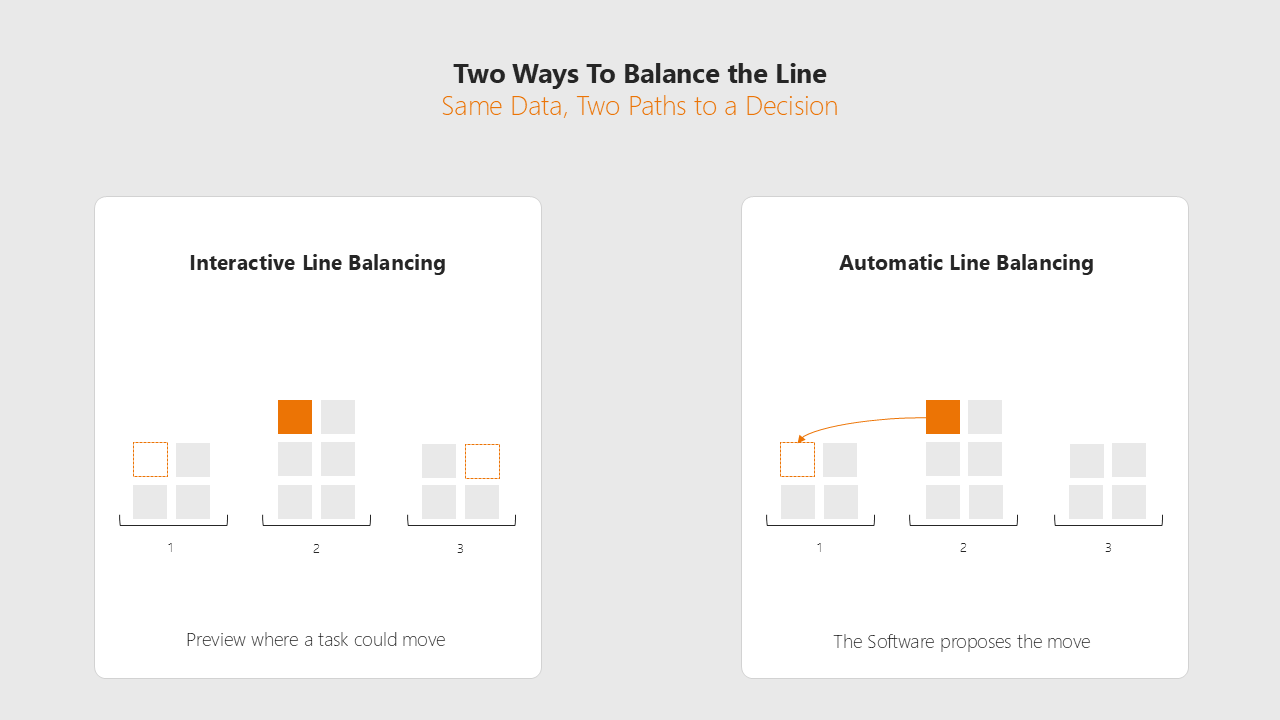
Der eigentliche Gewinn liegt damit nicht darin, dass eine Software die Planung übernimmt. Er liegt darin, dass Planerinnen und Planer auf einer besseren Grundlage entscheiden. Alternativen werden vergleichbar, Restriktionen treten früh zutage statt erst beim Anlauf, und die Linie lässt sich Schritt für Schritt stabiler, effizienter und menschengerechter gestalten. In einer Fertigung, in der die Variantenvielfalt die Grenzen der klassischen Planung längst überholt hat, ist das der entscheidende Unterschied.
Häufige Fragen zum Thema Produktionsplanung
Line Balancing bezeichnet die Zuordnung einzelner Arbeitsvorgänge zu den Stationen einer Linie unter Einhaltung von Vorrangbeziehungen, Taktzeitgrenzen und weiteren Nebenbedingungen. In der variantenreichen Montage übernimmt dieselbe Station je nach Variante unterschiedliche Arbeitsgänge, weshalb die Belastung stark schwankt und die Zuordnung deutlich anspruchsvoller wird.
Schon wenige Arbeitsvorgänge und Arbeitsplätze ergeben sehr viele Kombinationen, realistische Linien kommen auf Größenordnungen jenseits jeder manuellen Prüfung. Gesucht ist nicht irgendeine zulässige Lösung, sondern eine, die technisch machbar, ergonomisch vertretbar, effizient und im Betrieb stabil ist. Diese lässt sich von Hand nicht zuverlässig finden.
Ein reines Auslastungsmodell verschiebt Arbeitsvorgänge dorthin, wo noch Kapazität verfügbar ist, ohne Werkzeuge, Erreichbarkeit, Körperhaltung und Prozessreihenfolge zu berücksichtigen. Fehlt diese Logik der Halle, entstehen Reihenfolgen, in denen das Produkt am Ende nicht montierbar ist. Technische, organisatorische und ergonomische Restriktionen müssen deshalb gemeinsam betrachtet werden.
Engpass trotz Austaktung: Warum einzelne Arbeitsplätze überlastet sind und wie Austaktung und Reihenfolgeplanung zusammenwirken.
Mehr erfahren
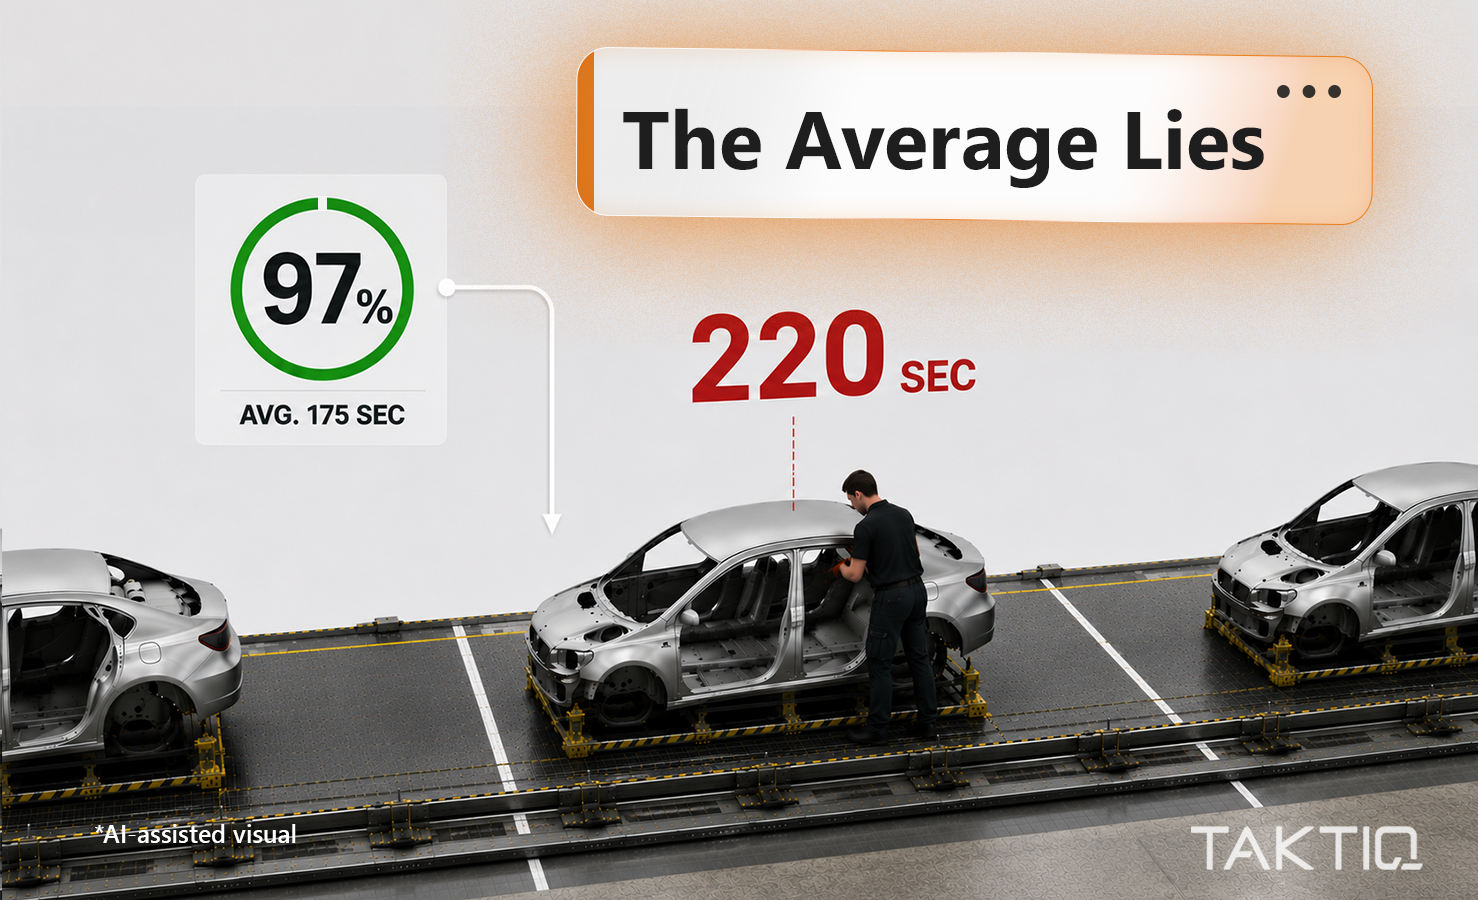
Die Taktzeit gibt den Rhythmus einer Fließmontage vor, über die Stabilität der Linie entscheidet sie jedoch nicht allein. Gerade in variantenreichen Linien kann eine Station im Mittel unter ihrer Kapazität liegen und trotzdem regelmäßig überlastet sein. Was den Unterschied zwischen einer nur rechnerisch ausgelasteten und einer wirklich stabilen Linie ausmacht, liegt in der Austaktung.
Mehr erfahren
Warum klassische Lean Tools bei hoher Variantenvielfalt an Grenzen stoßen und die Austaktung zum Fundament wirksamer Lean-Maßnahmen wird.
Mehr erfahren