在品种繁多的装配线中进行生产线平衡:当传统规划方法遇到瓶颈时
在品种繁多的装配生产中,生产线平衡(节拍控制)在理论上看似纯粹是一项分配任务:必须将工作合理分配到各工位,既确保无人超负荷,又能保持生产节拍。 然而,在同一条生产线上处理多种变体、配置和客户定制方案的生产环境中,这种表象很快便不再成立。某个工位需要执行什么任务,取决于当前正在处理的是哪种变体。 工作流程、顺序、资源、人体工学和节拍时间必须同时协调一致,并且适用于所有变体。因此,分配任务转变为在产品、工艺和人员之间进行规划决策。正是这一点决定了生产线平衡在实际运营中能否奏效,还是仅在理论上可行。
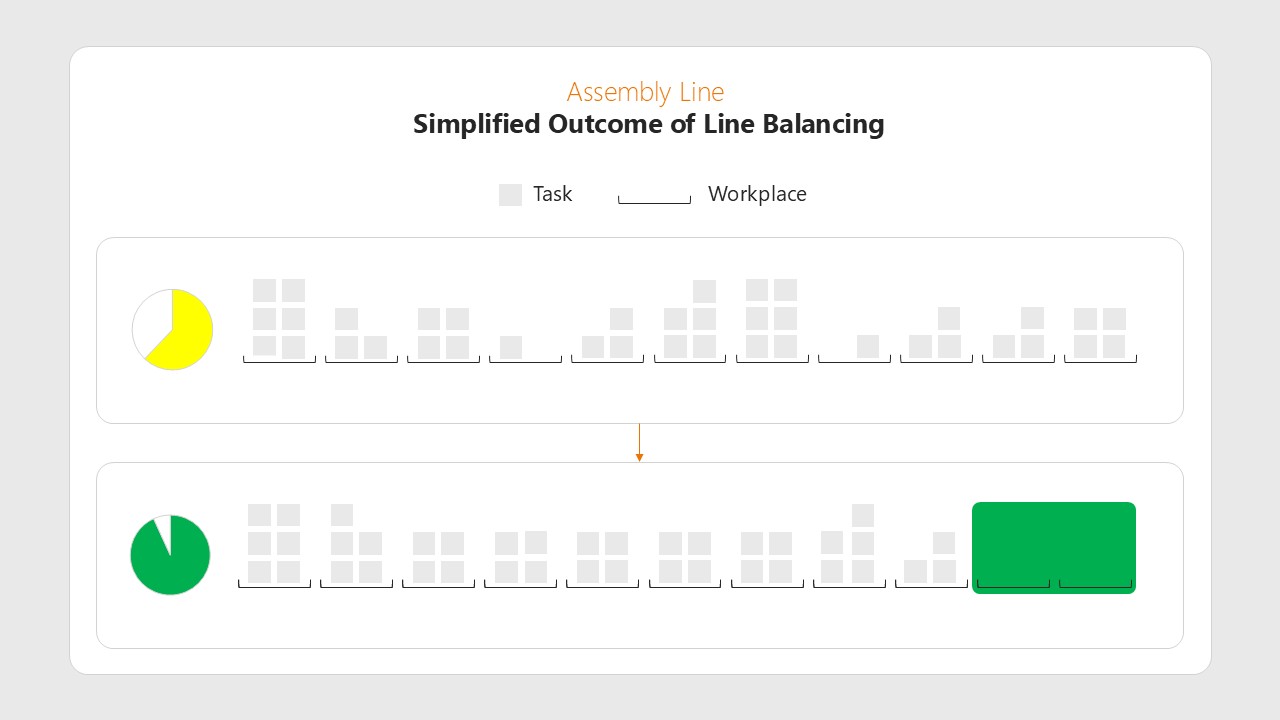
从专业角度而言,生产线平衡是指在遵守优先级关系、节拍时间限制及其他约束条件的前提下,将各个工序及其生产要素分配到生产线各工位的过程。 在多品种流水线生产中,这成为一项关键挑战,因为同一工位根据产品品种的不同会承担截然不同的工序,其负荷也会相应地大幅波动。
手动生产线平衡的局限性
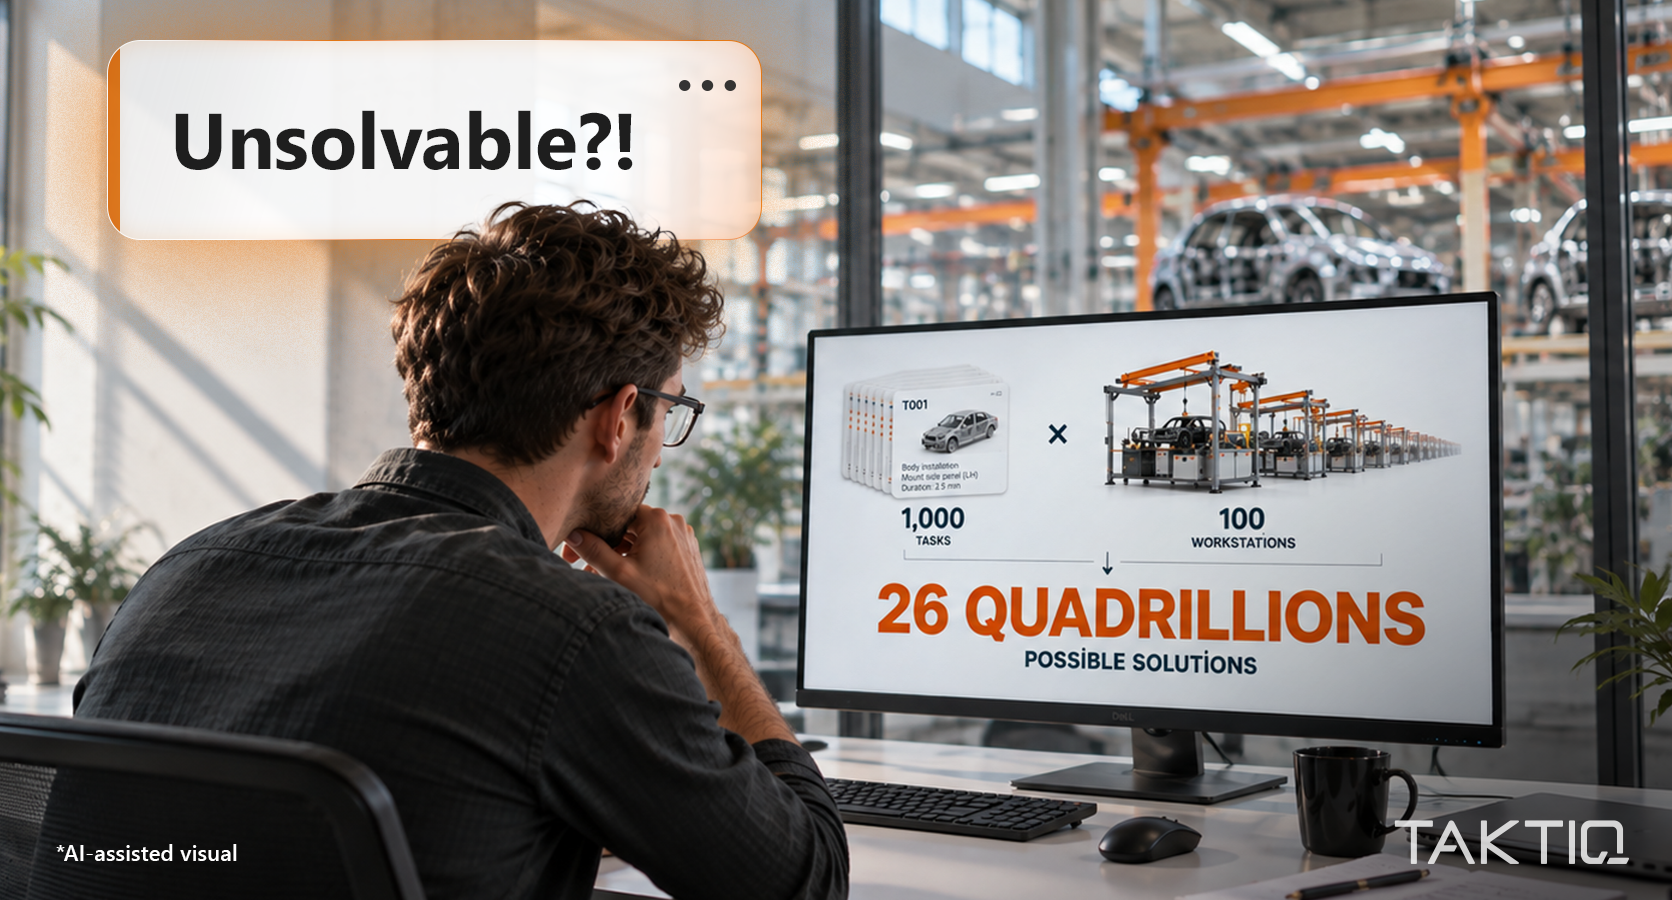
这项任务无法仅凭经验解决的首要原因,纯粹在于组合数学。即便是一个由20个工序和5个工位组成的简单组合,其可能的组合数也高达24,225种。 如果将规模扩大到一条包含1,000个工序和100个工位的实际生产线,其可能的分配组合数量将超过26千兆万亿。 如此庞大的数量级既无法一目了然,也无法通过人工逐一试算,而在批量生产中,这并非特例,而是家常便饭。
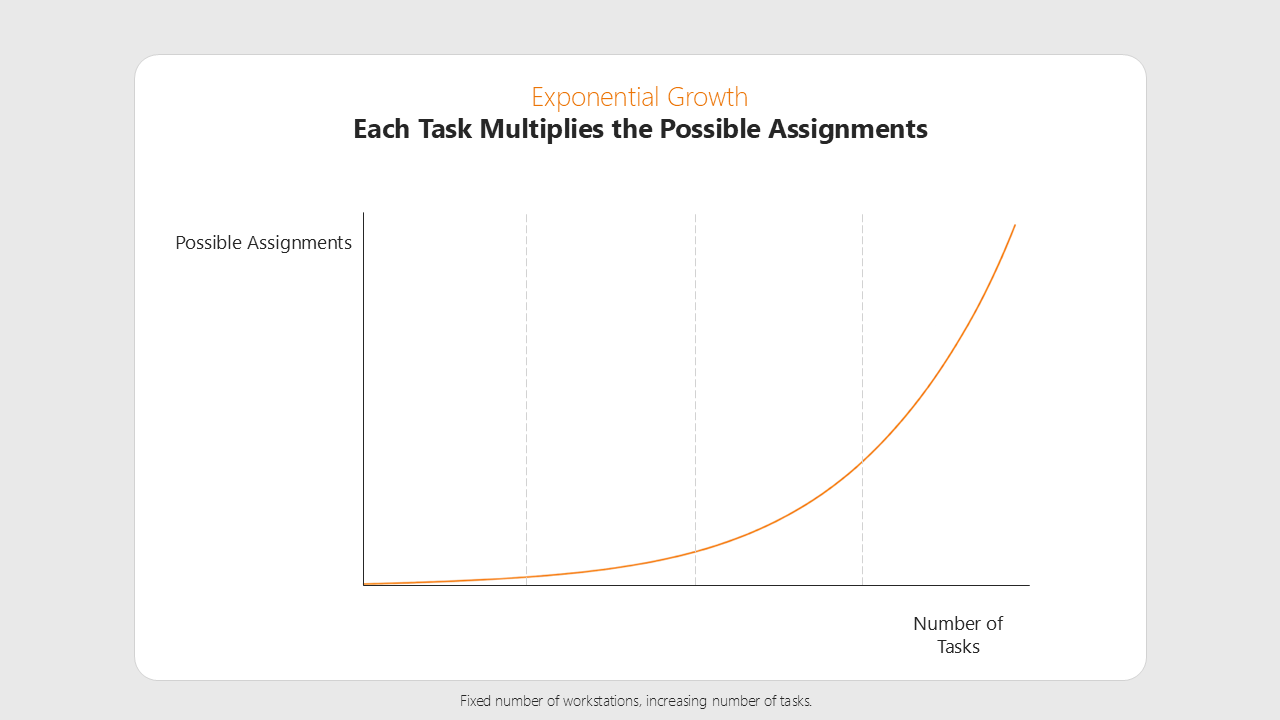
但真正的思维误区并不在于数量本身,而在于认为关键在于找到任何一种可行的解决方案。在这个数字世界中,可行的解决方案有很多。 我们需要寻找的,是那个既在技术上可行、符合人体工学、高效,又能在运行中保持稳定的唯一解。这种组合无法通过反复试错获得,而只能通过有针对性地将计算能力作为辅助手段来实现。
为什么仅靠利用率优化还不够
如果仅将生产线平衡视为产能利用率问题,所提出的解决方案虽然在屏幕上看起来合理,但在车间里却会失败。 只要另一个工位有空闲时间,就可以通过计算轻松地将一个工序转移到该工位。但该工位是否配备了合适的工具、操作人员能否触及该零部件、工作姿势是否合理——这些因素,单纯的产能利用率模型是无法预见的。
为了使模型能够得出可靠的結果,它必须将车间的运作逻辑纳入考量。这正是流程要求所规定的内容。前置-后置关系决定了某项作业必须在另一项作业之前还是之后进行。 Arbeitspositionen beschreiben die Höhe, die Erreichbarkeit, die Körperhaltung, die Werkzeuge sowie die Arbeits- und Hilfsgeräte und die Anforderungen an den Arbeitsplatz. Dazu kommen die fixen Punkte in der Halle, die den operierenden Mitarbeitern eine menschliche Ergonomie bieten und deren Belastung durch die Arbeit sowie die Betriebsrestriktionen
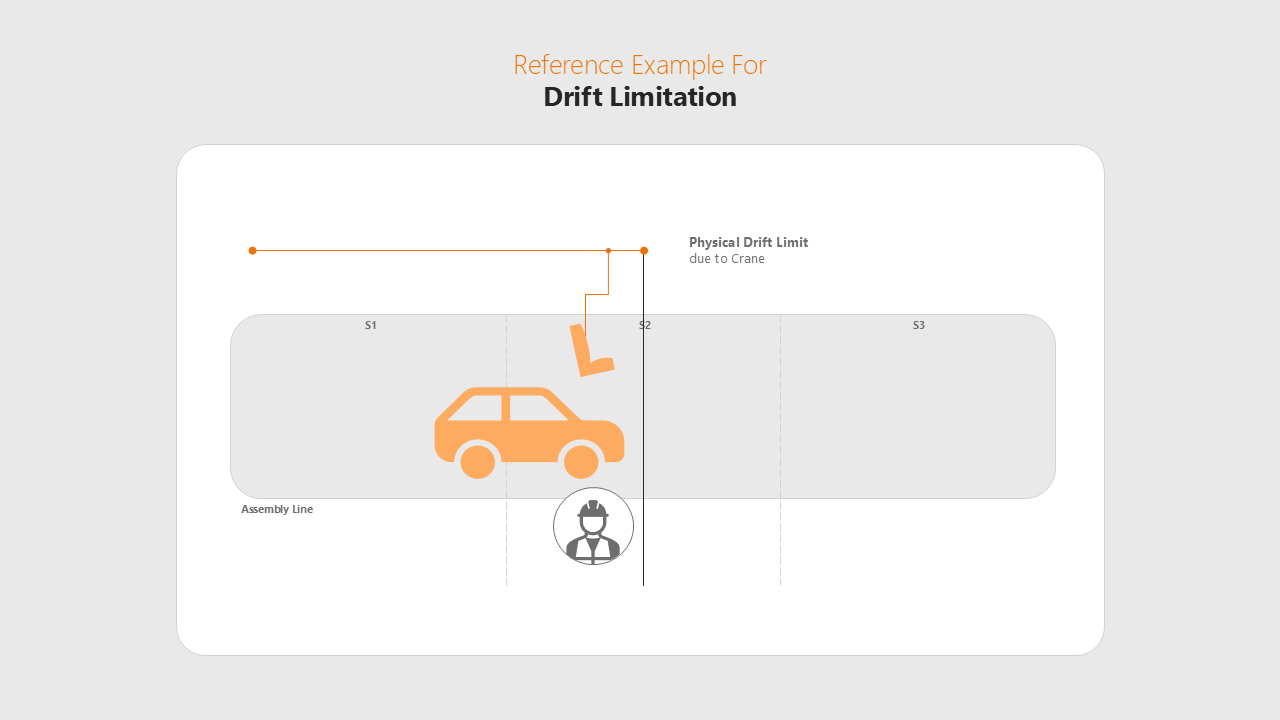
如果缺乏这种流程逻辑,就会产生这样的顺序:最终产品根本无法组装。因此,以数据为中心的生产线平衡绝不能将技术、组织和人体工学方面的限制分别考虑,而必须始终将其视为一个整体来综合考量。
在品种繁多的装配过程中实施以数据为中心的生产线平衡
一旦将这种逻辑嵌入到装配线中,它便成为一个可模拟的模型。通过该模型,可以预先直观地展示变更、产能利用率及限制条件,并系统地权衡各种替代方案。其优势在以下情况下尤为突出:即当可能性的数量之多已远非人工所能掌控之时。
TAKTIQ 采取的方法不同于对每个变体进行完全重新计算。首先对当前状态进行评估。随后,软件有针对性地计算相对于该初始状态的增量变化,从而可立即识别出单次调整所产生的影响。 评估依据明确的优先级顺序进行。优先考虑的是超负荷的工作岗位以及超过“Max.-Variante限值”(即所有方案中工作站最大允许负荷)的情况。 只有在此之后,时间分散、利用率以及工作流程的必要调整才会被纳入考量。如果某项解决方案在优先级较高的标准上未能带来改善,则不会被进一步考虑。这使得评估过程高效快捷,并能产生既在计算上高效又在运营上可行的建议。
提供更完善的决策依据,而非单纯的自动化
在日常计划中,这体现在两种工作方式上。使用TAKTIQ进行交互式生产线平衡时,预览模式会显示哪些目标工位适合某道工序,以及调整工位位置会产生哪些影响。 自动生产线平衡功能可提供实时反馈,并自动提出优化建议。
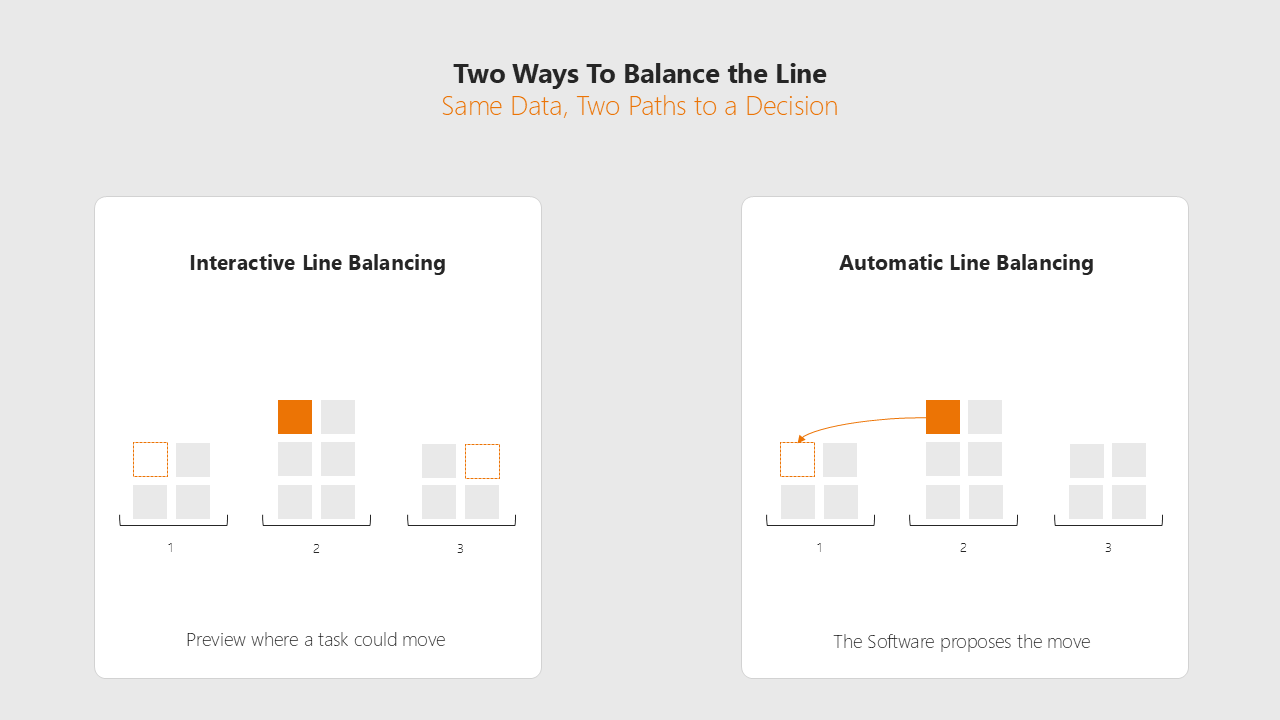
因此,真正的收益并不在于软件接管了规划工作,而在于规划人员能够在更坚实的基础上做出决策。各种方案可以进行比较,限制条件能在早期就显现出来,而不是等到项目启动时才暴露,生产线也能一步步设计得更加稳定、高效且更符合人性化需求。 在产品变体数量早已超出传统规划能力极限的生产环境中,这正是决定性的区别。
有关生产规划的常见问题
生产线平衡是指在遵守优先级关系、节拍时间限制及其他约束条件的前提下,将各项工序分配到生产线各工位的过程。在产品种类繁多的装配过程中,同一工位会根据产品型号的不同执行不同的工序,因此工位负荷波动较大,工序分配的难度也相应增加。
即使只有少数几个工序和工作岗位,也会产生数量庞大的组合;实际生产线的规模之大,已远超人工检查所能涵盖的范围。我们寻求的并非任何一种可行的方案,而是一种在技术上可行、符合人体工学、高效且运行稳定的方案。这种方案无法通过人工可靠地找到。
单纯的产能利用率模型会将工作工序分配到仍有闲置产能的地方,却未考虑工具、可达性、人体工学姿势及工艺顺序。如果车间缺乏这种逻辑,就会产生导致最终产品无法组装的工序顺序。 因此,必须综合考虑技术、组织和人体工程学方面的限制因素。
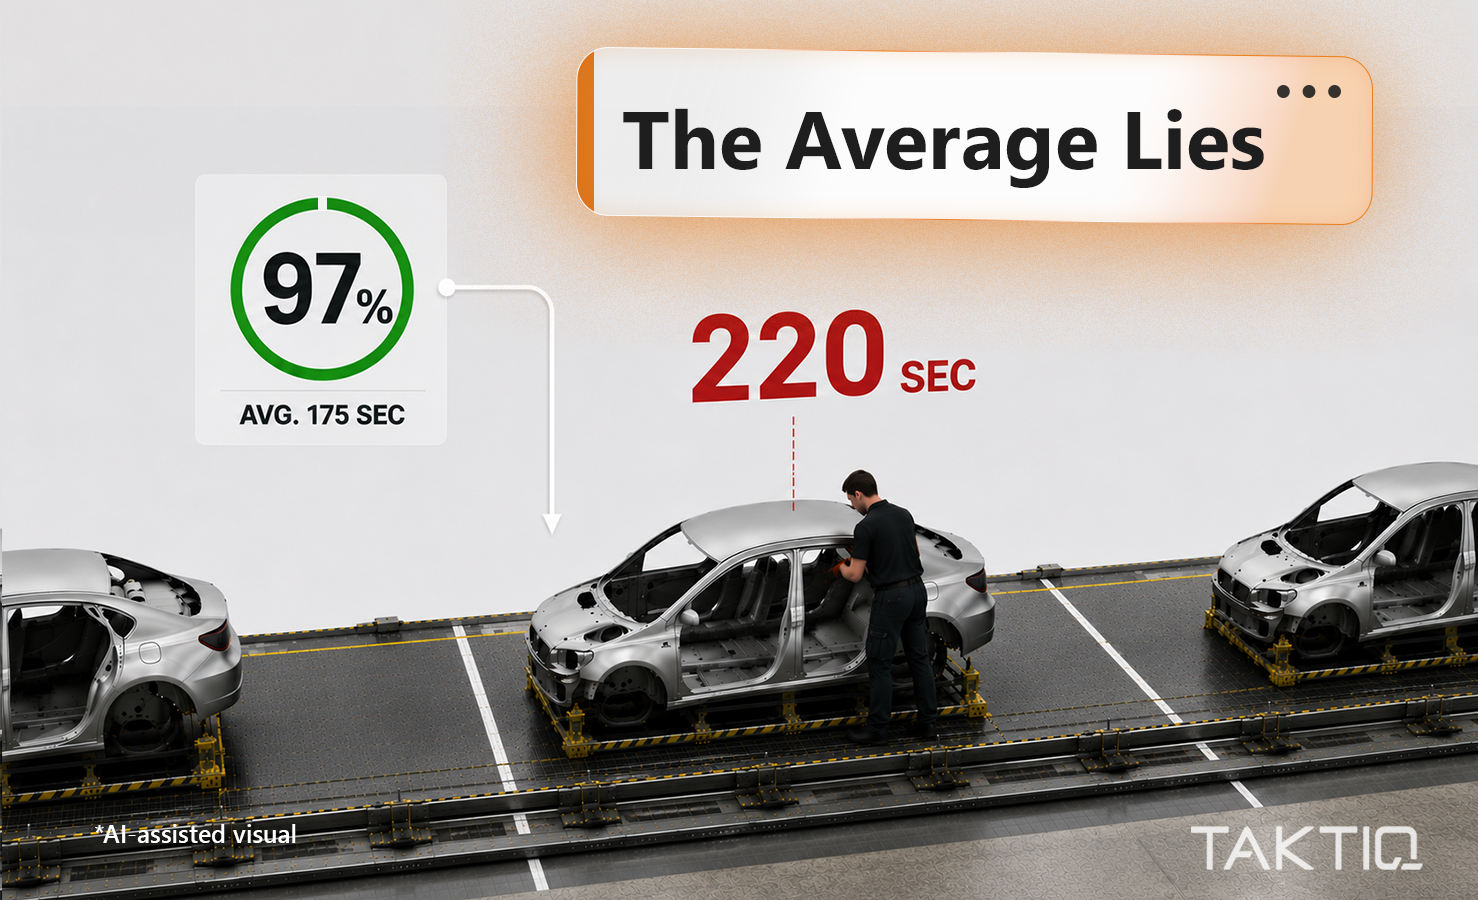
节拍时间决定了流水线装配的节奏,但它并非决定生产线稳定性的唯一因素。 特别是在产品种类繁多的生产线上,某个工位即使平均产能未达到其设计水平,仍可能经常处于超负荷状态。仅在理论上达到满负荷的生产线与真正稳定的生产线之间的区别,关键在于节拍管理。
了解更多