L’équilibrage des lignes dans un environnement d’assemblage à grande diversité de modèles : lorsque la planification classique atteint ses limites
L’équilibrage de ligne (régulation du rythme) dans un montage comportant de nombreuses variantes semble, sur le papier, n’être qu’une simple tâche de répartition : le travail doit être réparti entre les postes de manière à ce que personne ne soit surchargé et que le rythme soit maintenu. Cependant, dans une production qui achemine une multitude de variantes, d’équipements et de configurations spécifiques aux clients sur une même ligne, cette vision perd rapidement toute sa validité. Ce qu’il faut faire à un poste dépend de la variante qui y passe à ce moment-là. Les opérations, les séquences, les ressources, l’ergonomie et les temps de cadence doivent s’harmoniser simultanément, et ce pour toutes les variantes. La simple répartition des tâches se transforme ainsi en une décision de planification impliquant à la fois le produit, le processus et les personnes. C’est précisément là que se joue la réussite de l’équilibrage de ligne : fonctionne-t-il réellement en pratique ou reste-t-il une simple théorie sur le papier ?
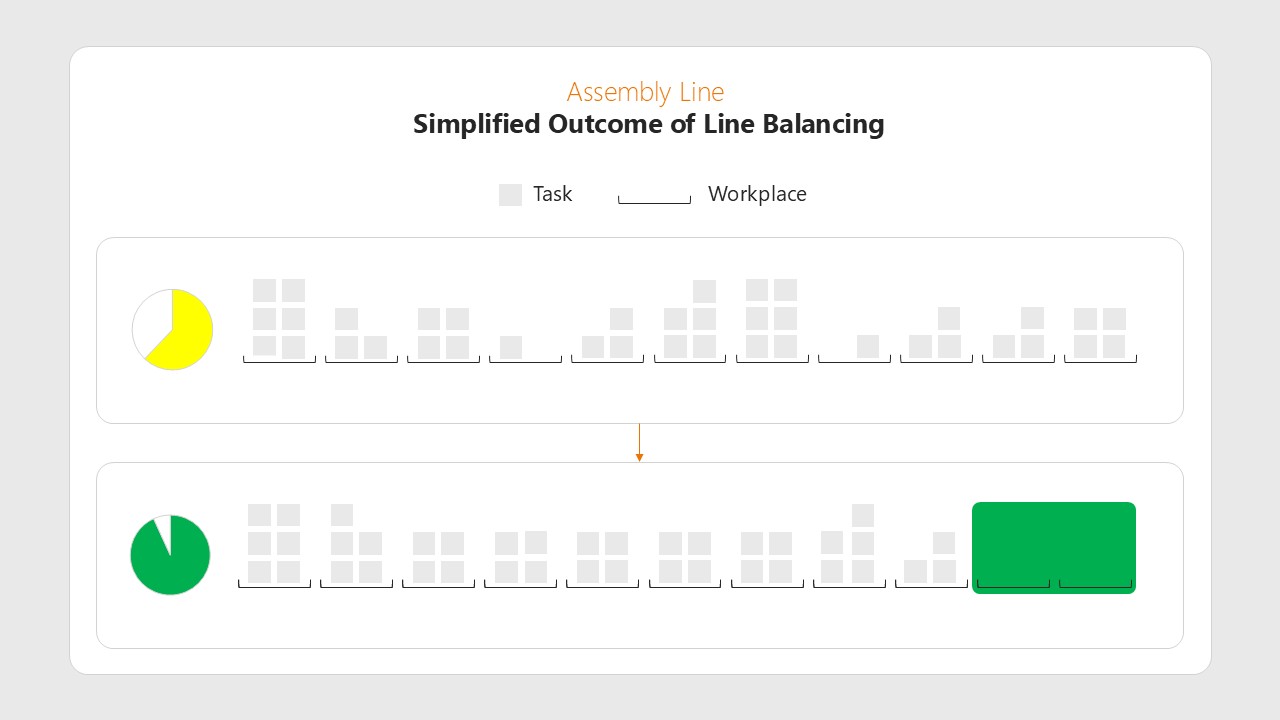
D’un point de vue technique, l’équilibrage de ligne désigne l’affectation d’opérations individuelles, ainsi que de leurs facteurs de production, aux postes d’une ligne, dans le respect des relations de priorité, des limites de temps de cycle et d’autres contraintes. Dans la production en flux continu de variantes, cela devient la discipline reine, car un même poste prend en charge des opérations très différentes selon la variante du produit et sa charge de travail varie donc considérablement en conséquence.
Les limites de l’équilibrage manuel des lignes de production
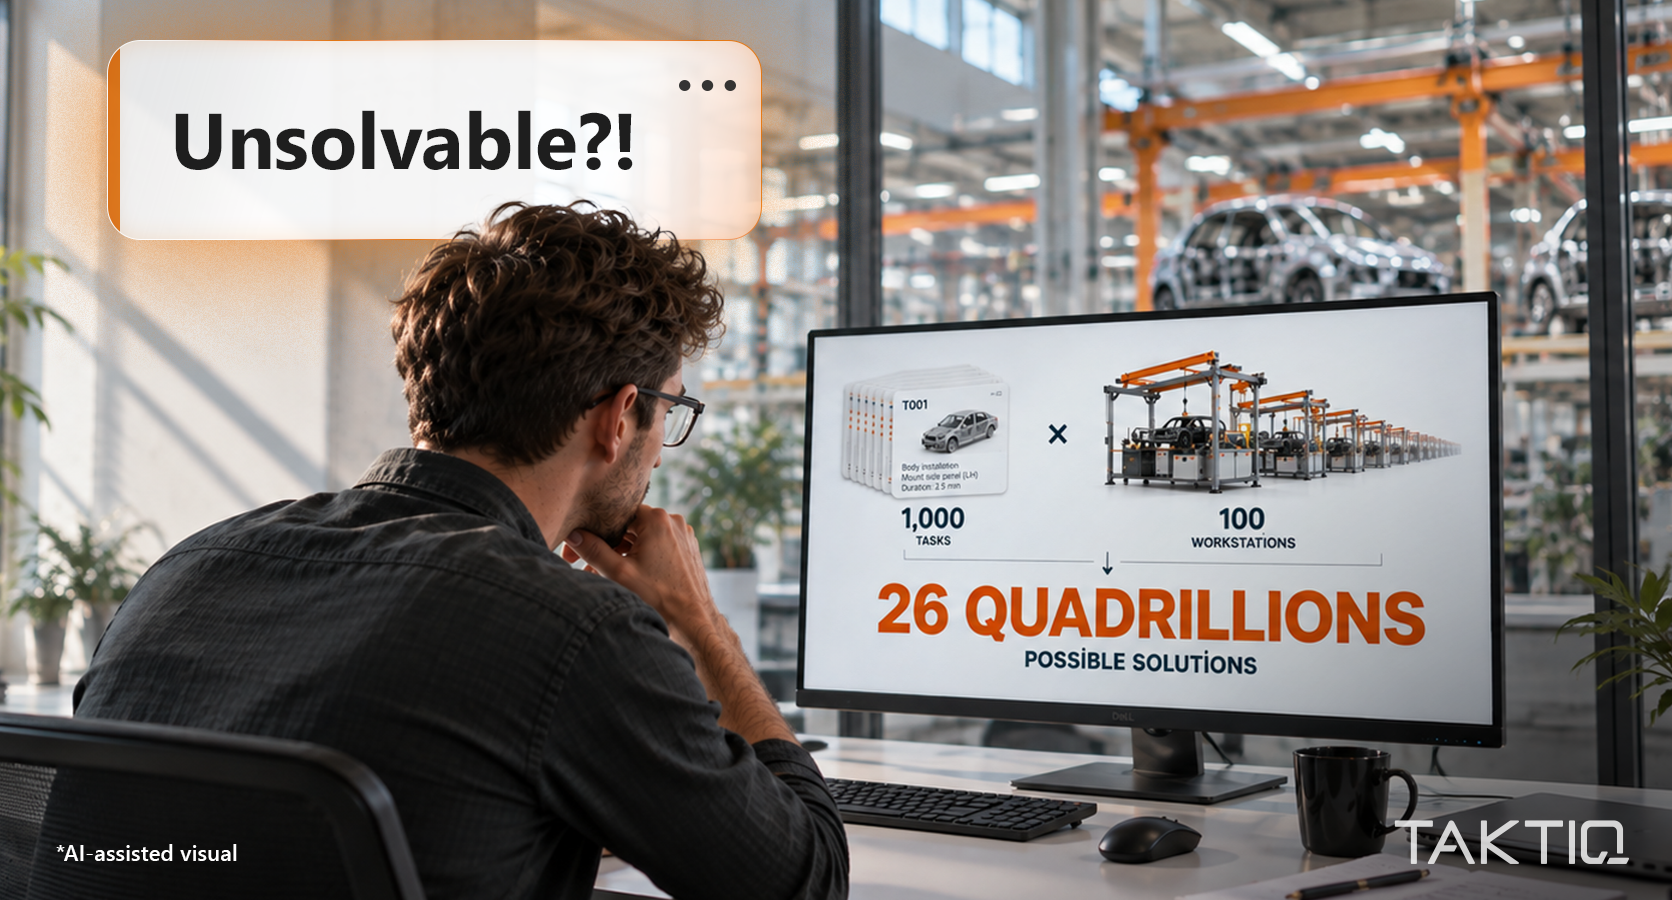
La première raison pour laquelle cette tâche échappe à la simple expérience est tout simplement la combinatoire. Une petite configuration composée de 20 opérations et de cinq postes de travail donne déjà 24 225 combinaisons possibles. Si l’on passe à une échelle réaliste avec 1 000 opérations et 100 postes de travail, le nombre d’affectations envisageables dépasse les 26 quadrillions. De tels ordres de grandeur ne peuvent être ni appréhendés dans leur ensemble ni testés manuellement, et dans la production en série, ils ne constituent pas une exception, mais bien le quotidien.
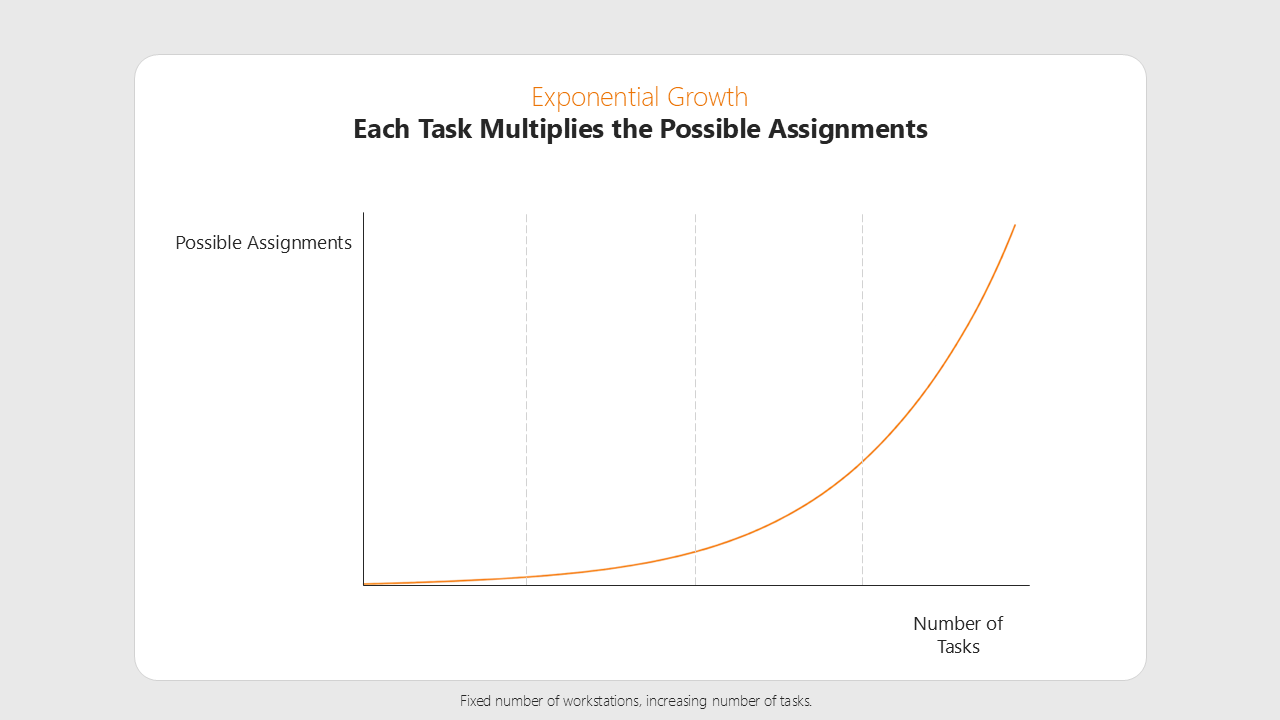
La véritable erreur de raisonnement ne réside toutefois pas dans la quantité, mais dans l’hypothèse selon laquelle il s’agirait de trouver n’importe quelle solution admissible. Il existe de nombreuses solutions admissibles dans cet univers mathématique. Ce qu’il faut trouver, c’est celle qui soit à la fois techniquement réalisable, ergonomiquement acceptable, efficace et stable en fonctionnement. On ne trouve pas cette combinaison par essais et erreurs, mais uniquement lorsque la puissance de calcul est utilisée de manière ciblée comme outil d’aide.
Pourquoi l’optimisation de l’utilisation des capacités ne suffit pas à elle seule
Si l’on considère l’équilibrage des lignes uniquement comme un problème de charge de travail, on aboutit à des solutions qui semblent convaincantes à l’écran, mais qui échouent dans l’atelier. D’un point de vue mathématique, il est facile de déplacer une opération vers un autre poste dès qu’une plage horaire y est disponible. Mais un modèle de charge de travail pur ne tient pas compte des questions suivantes : l’outil approprié est-il disponible sur ce poste ? L’opérateur peut-il réellement atteindre la pièce ? La posture de travail reste-t-elle raisonnable ?
Pour qu’un modèle fournisse des résultats fiables, il doit tenir compte de la logique de l’atelier. C’est précisément ce que définissent les exigences du processus. Les relations « prédécesseur-successeur » déterminent quelle opération doit précéder ou suivre une autre. Les postes de travail décrivent la hauteur, l’accessibilité et la posture, tandis que les outils ainsi que les équipements et moyens auxiliaires définissent les besoins sur le lieu de travail. À cela s’ajoutent les points fixes dans l’atelier, la contrainte ergonomique subie par les ouvriers et les restrictions opérationnelles telles que les limites de dérive.
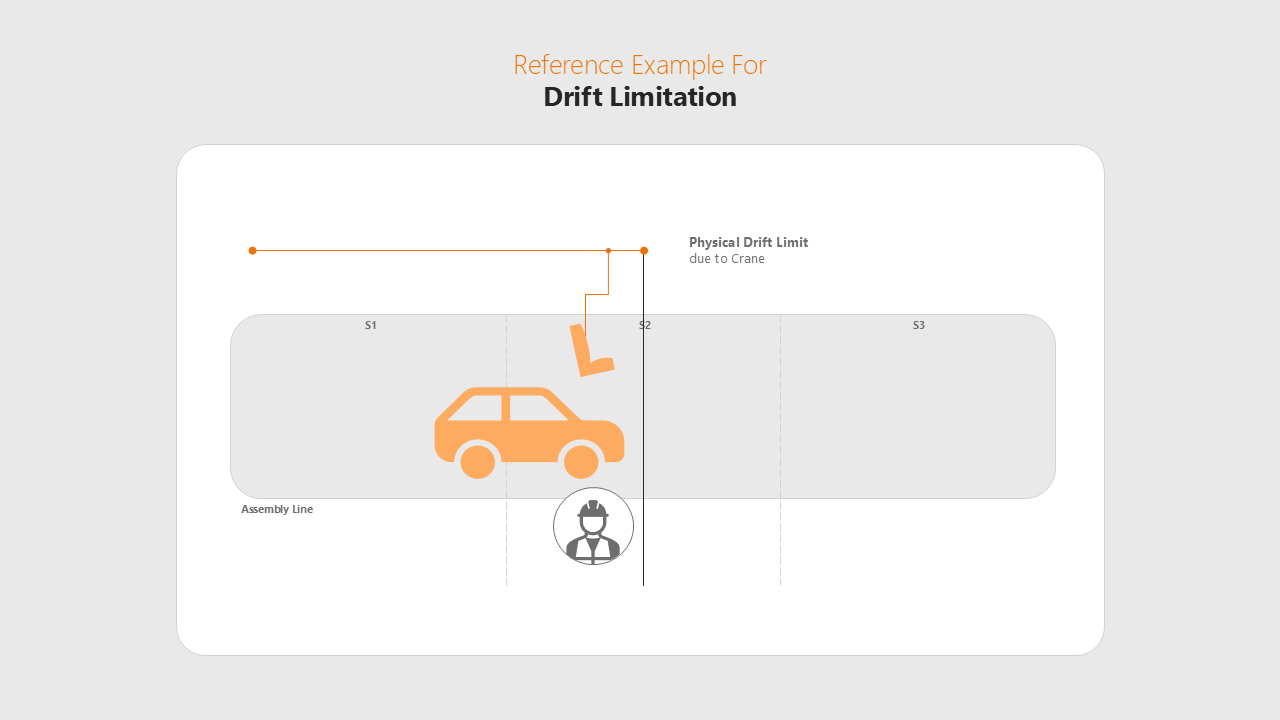
En l’absence de cette logique de processus, il en résulte des séquences dans lesquelles le produit finit par être impossible à assembler. Un équilibrage de ligne axé sur les données ne doit donc jamais considérer séparément les contraintes techniques, organisationnelles et ergonomiques, mais toujours dans leur interaction.
Équilibrage des lignes axé sur les données dans le montage à grande diversité de modèles
Une fois que cette logique a été intégrée à la ligne d’assemblage, celle-ci devient un modèle pouvant faire l’objet d’une simulation. Il est alors possible de visualiser à l’avance les modifications, les taux d’utilisation et les contraintes, et de comparer systématiquement les différentes alternatives. L’intérêt de cette approche ressort particulièrement lorsque le nombre même de possibilités ne peut plus être géré manuellement depuis longtemps.
TAKTIQ adopte ici une approche différente de celle consistant à recalculer intégralement chaque variante. L’état actuel est d’abord évalué. Le logiciel détermine ensuite de manière ciblée les variations par rapport à cet état initial, ce qui permet d’identifier immédiatement les conséquences d’un seul déplacement. L’évaluation s’effectue selon un ordre de priorité clair. La priorité est donnée aux postes de travail surchargés et aux dépassements de la limite « Max-Variant », c’est-à-dire la charge maximale admissible par poste pour l’ensemble des variantes. Ce n’est qu’ensuite que l’étalement dans le temps, le taux d’utilisation et les décalages nécessaires des opérations entrent en ligne de compte. Si une solution n’apporte aucune amélioration au regard d’un critère prioritaire, elle n’est pas retenue. Cela permet d’accélérer l’analyse et aboutit à des propositions à la fois efficaces sur le plan mathématique et réalisables sur le plan opérationnel.
De meilleures bases décisionnelles plutôt qu’une simple automatisation
Pour la planification quotidienne, cela se traduit par deux modes de travail. L’équilibrage interactif des lignes de production avec TAKTIQ montre, en mode aperçu, quels postes de travail cibles entrent en ligne de compte pour une opération et quelles sont les conséquences d’un déplacement. L’équilibrage automatique des lignes fournit un retour d’information en temps réel et propose lui-même des optimisations.
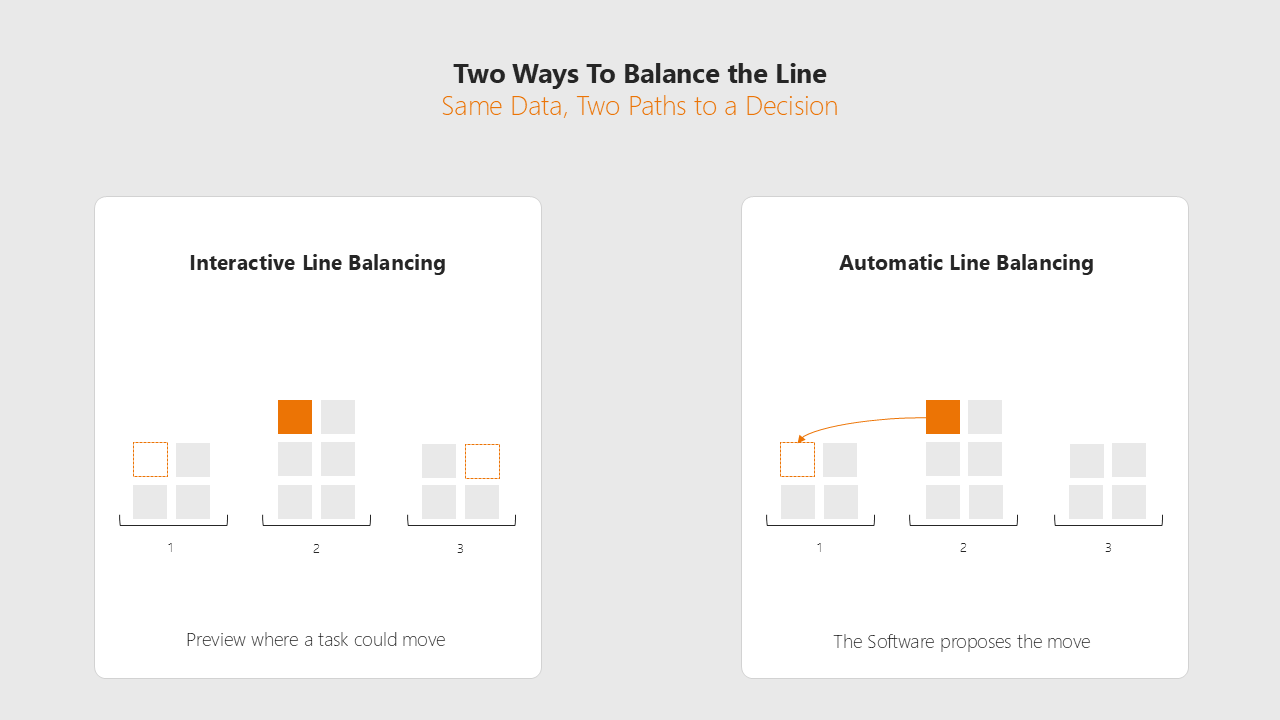
Le véritable avantage ne réside donc pas dans le fait qu’un logiciel se charge de la planification. Il réside dans le fait que les planificateurs prennent leurs décisions en s’appuyant sur une base plus solide. Les alternatives deviennent comparables, les contraintes apparaissent dès le début plutôt qu’au moment du démarrage, et la ligne de production peut être rendue, étape par étape, plus stable, plus efficace et mieux adaptée aux besoins humains. Dans un environnement de production où la diversité des variantes a depuis longtemps dépassé les limites de la planification classique, c’est là que réside la différence décisive.
Questions fréquentes sur la planification de la production
L’équilibrage de ligne désigne l’affectation des différentes opérations aux postes d’une ligne, en respectant les relations de priorité, les limites de temps de cycle et d’autres contraintes. Dans le cadre d’un montage à variantes multiples, un même poste prend en charge différentes opérations selon la variante, ce qui explique que la charge de travail varie considérablement et que l’affectation devienne nettement plus complexe.
Même un petit nombre d’opérations et de postes de travail donne lieu à un très grand nombre de combinaisons ; le nombre de lignes réalistes atteint des ordres de grandeur qui dépassent largement les capacités d’une vérification manuelle. Ce n’est pas n’importe quelle solution admissible qui est recherchée, mais une solution qui soit techniquement réalisable, ergonomiquement acceptable, efficace et stable en exploitation. Il est impossible de trouver une telle solution de manière fiable à la main.
Un modèle basé uniquement sur l’utilisation des capacités réaffecte les opérations là où il reste de la capacité disponible, sans tenir compte des outils, de l’accessibilité, de la posture et de l’ordre des opérations. Si cette logique fait défaut dans l’atelier, il en résulte des séquences dans lesquelles le produit finit par ne plus pouvoir être assemblé. Les contraintes techniques, organisationnelles et ergonomiques doivent donc être prises en compte conjointement.
Goulot d'étranglement malgré l'équilibrage de la charge de travail : pourquoi certains postes de travail sont surchargés et comment l'équilibrage de la charge de travail et la planification des séquences s'articulent entre eux.
En savoir plus
Le temps de cycle détermine le rythme d'une chaîne de montage en flux continu, mais il ne détermine pas à lui seul la stabilité de la ligne. C'est précisément sur les lignes présentant une grande diversité de modèles qu'un poste peut, en moyenne, fonctionner en dessous de sa capacité tout en étant régulièrement surchargé. Ce qui fait la différence entre une ligne dont la charge n'est optimale que sur le plan théorique et une ligne réellement stable, c'est la cadence de production.
En savoir plus
Pourquoi les outils Lean classiques atteignent leurs limites face à une grande diversité de variantes et pourquoi la cadence de production devient le fondement de mesures Lean efficaces.
En savoir plus