Goulot d’étranglement malgré l’équilibrage de la cadence : pourquoi certains postes de travail sont surchargés alors que la ligne est équilibrée
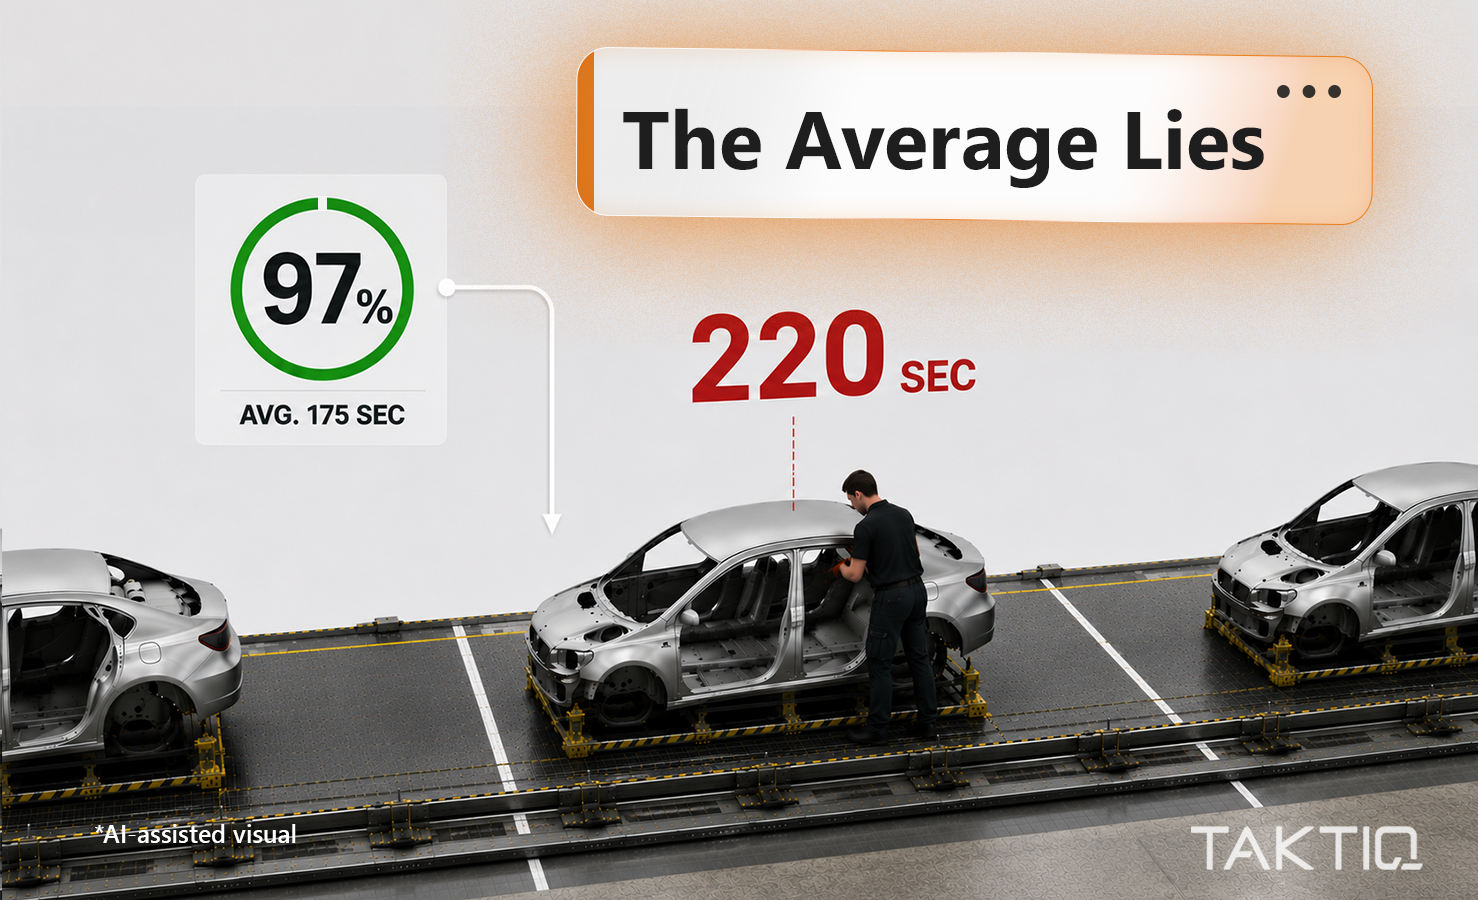
Un goulot d’étranglement survient malgré un échelonnement si celui-ci repose sur une charge de travail moyenne et ne reflète pas suffisamment la diversité des variantes au fil du temps. Si plusieurs variantes nécessitant beaucoup de main-d’œuvre se succèdent alors immédiatement dans un poste de travail, la charge de travail pour ces ordres dépasse le temps de cadence, bien que la charge moyenne reste dans les limites de ce temps de cadence. Il est possible d’intervenir à deux niveaux : au niveau de la cadence, qui doit tenir compte de la composition des variantes, et au niveau de l’ordre des ordres.
Variation des modèles au fil du temps : pourquoi certaines commandes dépassent le temps de cycle
Ce n’est pas le taux d’utilisation moyen qui est déterminant, mais le contenu du travail de chaque ordre dans son enchaînement réel. Chaque variante présente un contenu de travail différent sur un même poste de travail. Si plusieurs variantes à forte charge de travail se succèdent directement sur le même poste, la charge de travail de ces commandes dépasse la durée de la cadence. Le travail déborde sur la cadence suivante ou sur le poste de travail suivant, ce qui entraîne un goulot d’étranglement. Un taux d’occupation moyen calculé sur l’ensemble des variantes passe inaperçu, car il ne reflète pas la répartition dans le temps. Les signes caractéristiques sont les dépassements de cadence observés uniquement pour certaines variantes sur un même poste de travail, des dérives récurrentes, des retouches et le recours imprévu à des remplaçants.
Synchronisation et ordre d’exécution : deux leviers distincts
Ces deux leviers agissent sur des causes différentes. La planification des cadences attribue les tâches aux postes de travail et doit, pour ce faire, prendre en compte la gamme de variantes et leurs fréquences, et non pas seulement une moyenne. Plus elle tient compte des variantes, plus elle réduit l’écart temporel au-delà du temps de cadence ; toutefois, cela ne permet pas de l’éliminer complètement. La planification séquentielle définit l’ordre dans lequel les commandes arrivent sur la ligne de production et empêche que des variantes exigeantes en main-d’œuvre se succèdent immédiatement. Elle ne réduit pas la charge de travail d’une commande individuelle. Ce n’est que lorsque la charge moyenne d’un poste de travail, toutes variantes confondues, dépasse la durée de cadence que l’équilibrage de la cadence ou la mise en place de capacités supplémentaires s’impose. Comme ni l’équilibrage de la cadence ni la planification séquentielle ne suffisent à eux seuls, ce n’est qu’ensemble qu’ils sont efficaces.
À long terme, l’équilibrage devient ainsi un outil de gestion. Il relie la planification et l’exploitation, rend les charges explicables et les décisions compréhensibles. Le temps de cycle reste le cadre fixe. La stabilité de la production résulte toutefois de l’entretien continu de la structure de travail dans ce cadre.
Questions fréquentes sur la planification de la production
L’échelonnement attribue les différentes opérations aux postes de travail de la chaîne de montage et définit ou ajuste ainsi le temps de cycle et la capacité des opérateurs pour chaque poste. Le séquencement analyse et optimise l’ordre des commandes, c’est-à-dire la succession dans laquelle celles-ci transitent par la chaîne. L’équilibrage de la cadence détermine ainsi l’affectation des opérations aux postes de travail, tandis que le séquencement détermine l’ordre des commandes dans le temps.
Un ordre d’exécution bien pensé évite que des variantes exigeantes en main-d’œuvre se succèdent directement. Le retard accumulé lors d’une variante exigeante en main-d’œuvre est rattrapé au cours des variantes suivantes, moins exigeantes, avant qu’il ne se transforme en goulot d’étranglement. Il est tout à fait normal qu’une variante isolée dépasse la durée de la cadence, et c’est même voulu si l’ordre d’exécution est adapté. L’ordre d’exécution n’atteint ses limites que lorsque la charge moyenne d’un poste de travail, toutes variantes confondues, dépasse la durée de la cadence. Dans ce cas, seuls l’équilibrage de la cadence ou une capacité supplémentaire peuvent remédier à la situation.
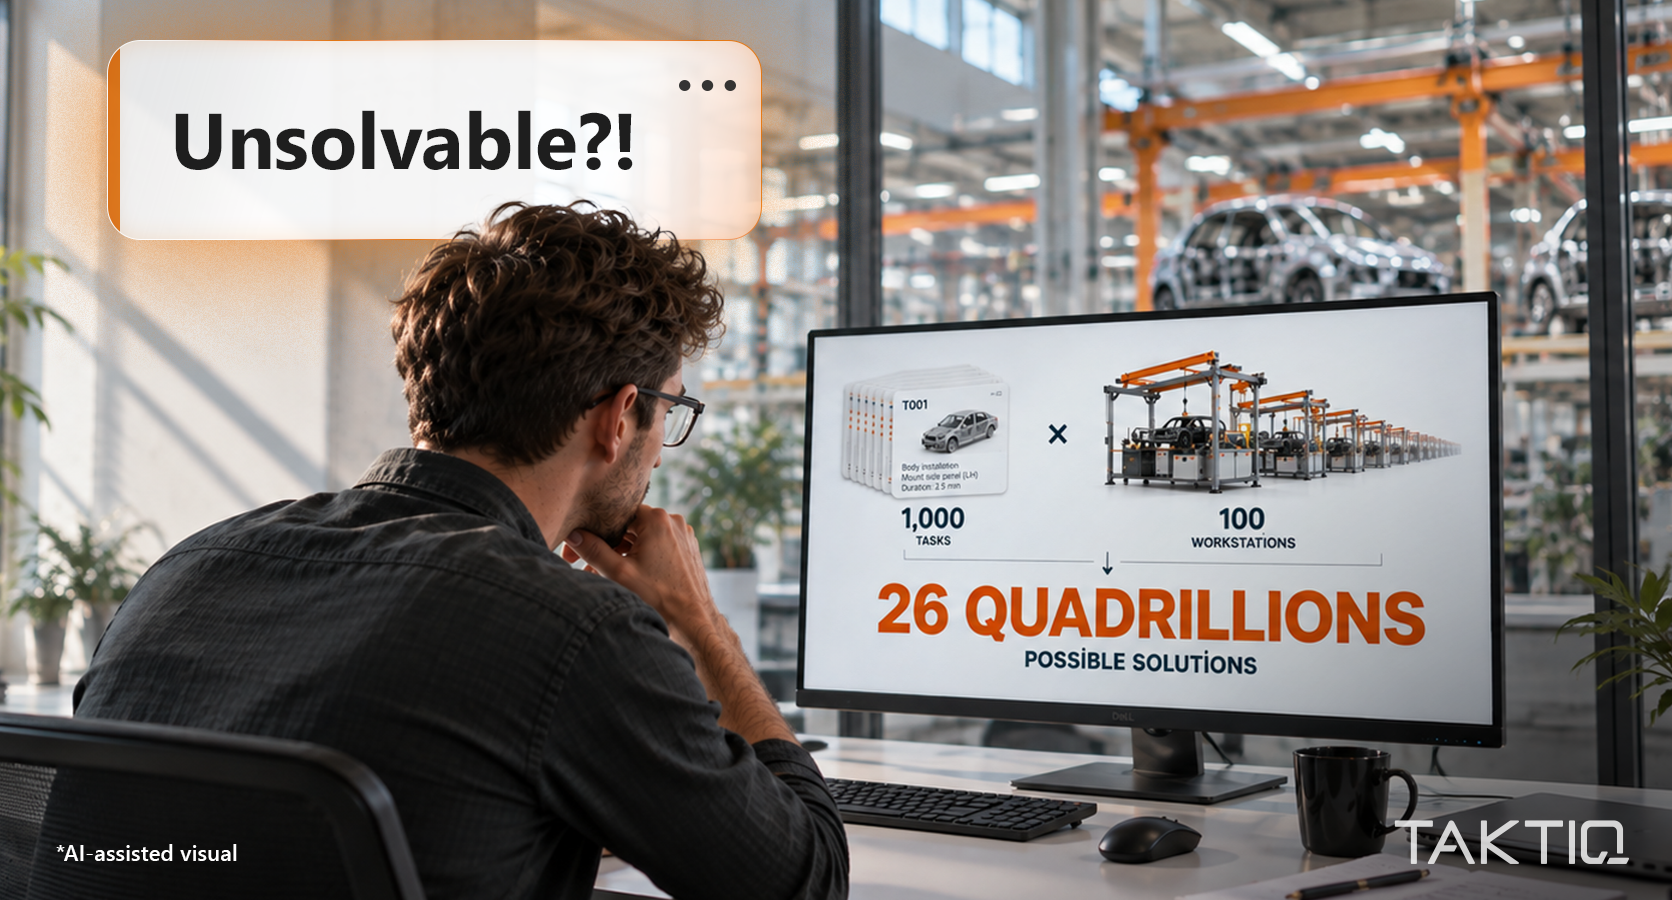
L'équilibrage des lignes dans un environnement d'assemblage à grande diversité de modèles : pourquoi la planification manuelle atteint ses limites et ce qu'apporte l'équilibrage des lignes basé sur les données.
En savoir plus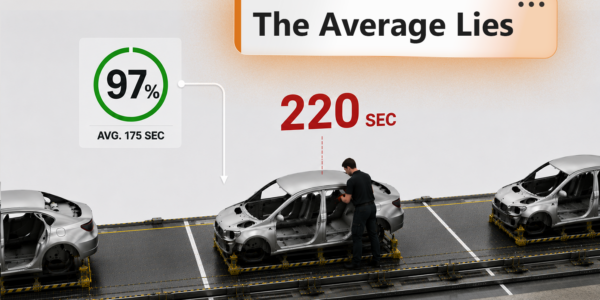
Le temps de cycle détermine le rythme d'une chaîne de montage en flux continu, mais il ne détermine pas à lui seul la stabilité de la ligne. C'est précisément sur les lignes présentant une grande diversité de modèles qu'un poste peut, en moyenne, fonctionner en dessous de sa capacité tout en étant régulièrement surchargé. Ce qui fait la différence entre une ligne dont la charge n'est optimale que sur le plan théorique et une ligne réellement stable, c'est la cadence de production.
En savoir plus
Pourquoi les outils Lean classiques atteignent leurs limites face à une grande diversité de variantes et pourquoi la cadence de production devient le fondement de mesures Lean efficaces.
En savoir plus