Változó ütem a szerelés során: mikor segít, és mikor nem
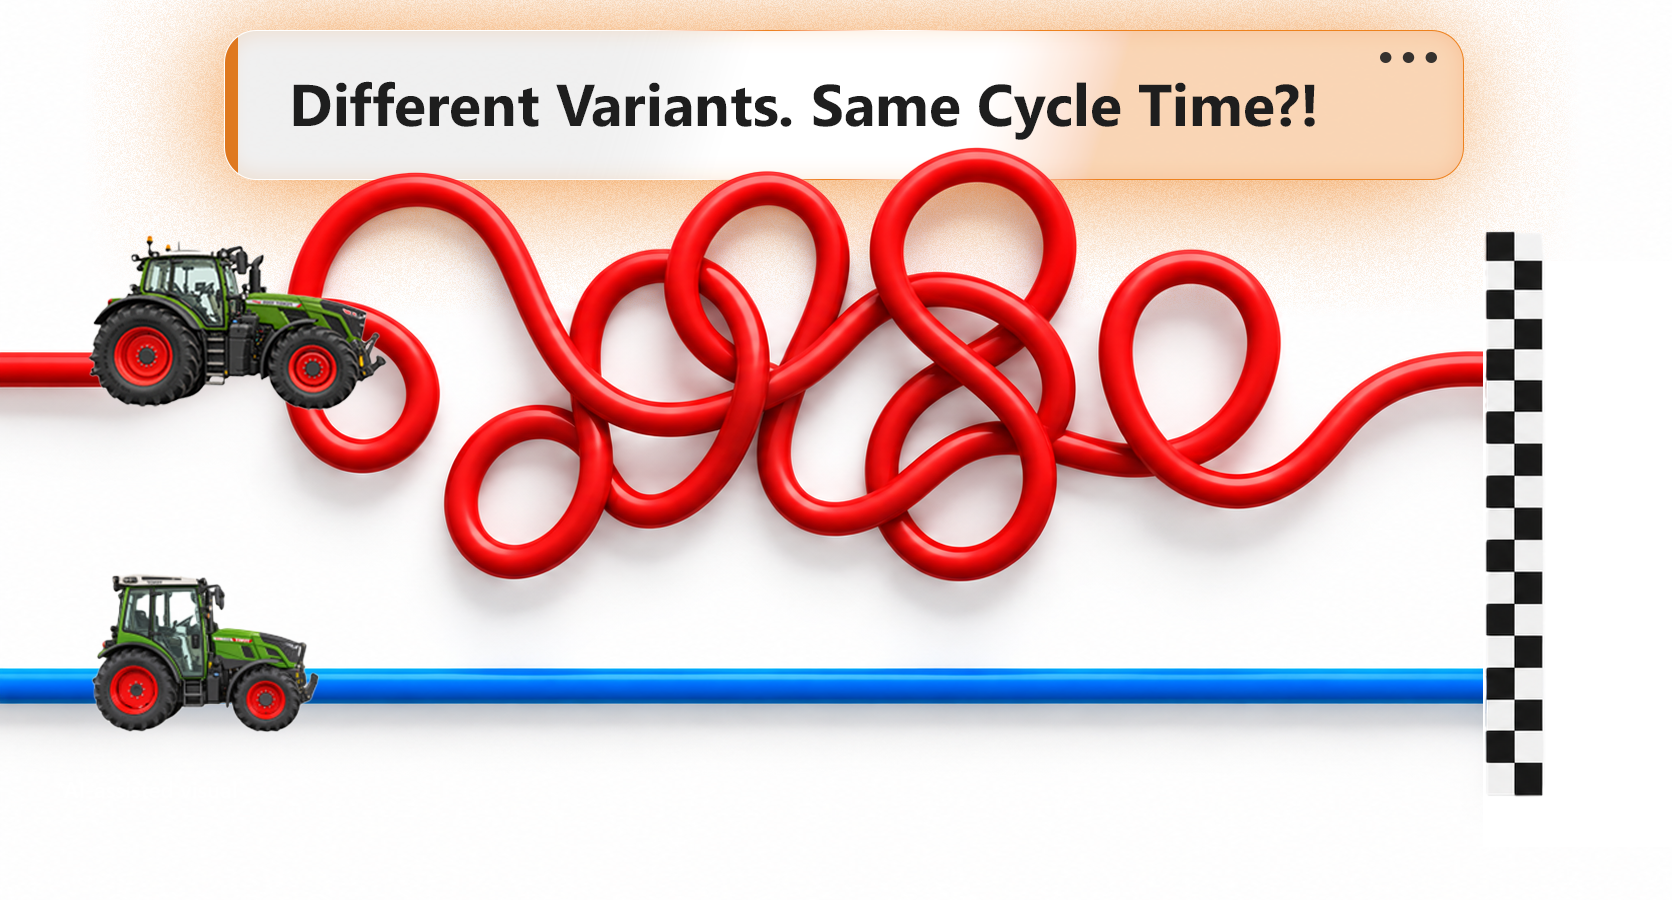
Ha egy gyártó egy meglévő szerelősoron bevezet egy új, különösen munkaigényes modellt, a munkatervezés dilemmával szembesül: ha az egész sor taktidejét meghosszabbítják, az egyszerűbb modelleknél drága üresjárati idők keletkeznek (taktkiegyenlítés). Ha viszont a régi állapotot hagyják érvényben, a bonyolultabb modelleknél túlterhelés fenyeget, amely a ciklushatár túllépésétől egészen a szalag leállásáig terjedhet. Pontosan ezt a célkonfliktust hivatott megoldani a változó takt. Ahelyett, hogy a sor ritmusát mereven egy átlagértékre állítaná be, a változó takt rugalmasan igazítja a megrendelések közötti távolságokat a tényleges összeszerelési ráfordításhoz.
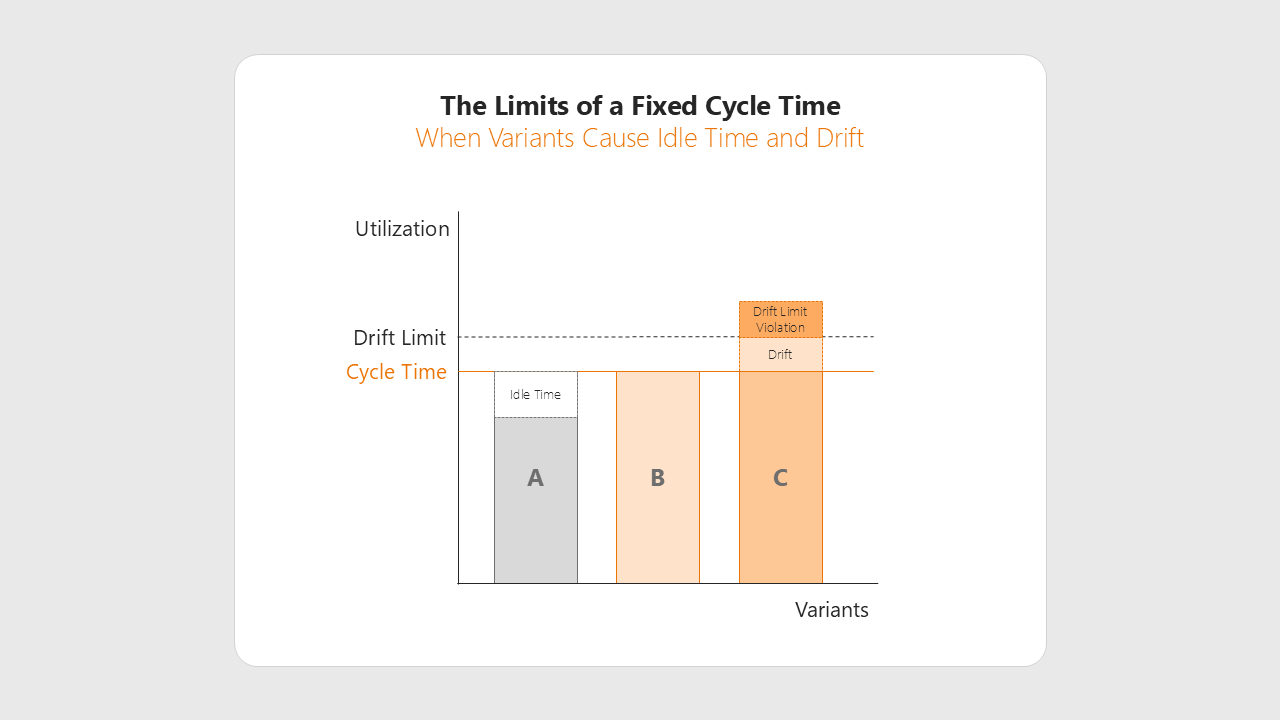
Miért ütközhet a rögzített ütem a modellek nagy változatossága miatt korlátokba?
A fix ciklusú rendszerben minden megrendelés számára ugyanannyi ciklusidő áll rendelkezésre. Minél nagyobb az időbeli eltérés a modellek között, annál nagyobb a cikluskiegyenlítés az alacsony összeszerelési igényű megrendelések esetében, és annál nagyobb az eltérés a magas összeszerelési igényű megrendelések esetében. A hagyományos ellenszerek három területen hatnak:
- Térbeli eltérés: A névleges állomáshatáron kívülre tervezett munkaterület képes elnyelni az egyes terheléscsúcsokat.
- Munkamegosztás: úgy osztja el a munkafolyamatokat a munkaállomások között, hogy az egyes változatokból adódó többletmunkák ne halmozódjanak fel egy adott munkaállomáson.
- Sorrendiségre vonatkozó szabályok: Megakadályozzák, hogy több különösen időigényes megbízás egymás után, rövid időn belül következzen be.
A modellek közötti időeltérés növekedésével azonban egyre nagyobbak a követelmények a drifttartományok, az időzítés és a szekvenciálás tekintetében. Ha a tervezett drifttartomány nem elegendő, akkor a drift-határ túllépésre kerül sor. Ebben az esetben ugróelem beiktatására van szükség, a legrosszabb esetben pedig a szalag leáll.
Így működik a változó ütem
Változó taktus esetén a szerelősor szalagsebessége állandó marad. Ami változik, az a távolság, amellyel a megrendelések a sorra kerülnek: egy nagyobb szerelési ráfordítást igénylő megrendelés után a távolság nagyobb, egy kisebb szerelési ráfordítást igénylő megrendelés után pedig kisebb. Így minden megrendelés továbbra is ugyanannyi időt tölt el egy-egy állomáson. Ami változik, az az az idő, amely a munkásnak a következő megrendelésig rendelkezésére áll. Ezen idő és az állomás taktideje közötti arányt a taktidő-tényező írja le.
Egy számítási példa:
Egy állomás öt méter hosszú, a szalag percenként egy méterrel halad. Így minden megrendelés öt percig tart az állomáson.
- Egy 1,0-s ciklusidő-tényező jű modell pontosan ennyi időt, azaz öt percet igényel.
- 0,6-os tényező esetén a munkás három perc alatt befejezi a munkát, és pontosan ekkor jelenik meg a következő megbízás az állomás elején.
- 1,2-es tényező esetén a munkásnak számítás szerint hat percre van szüksége. Ebben a példában egy perccel a névleges állomáshatár után is a következő állomáson dolgozik.
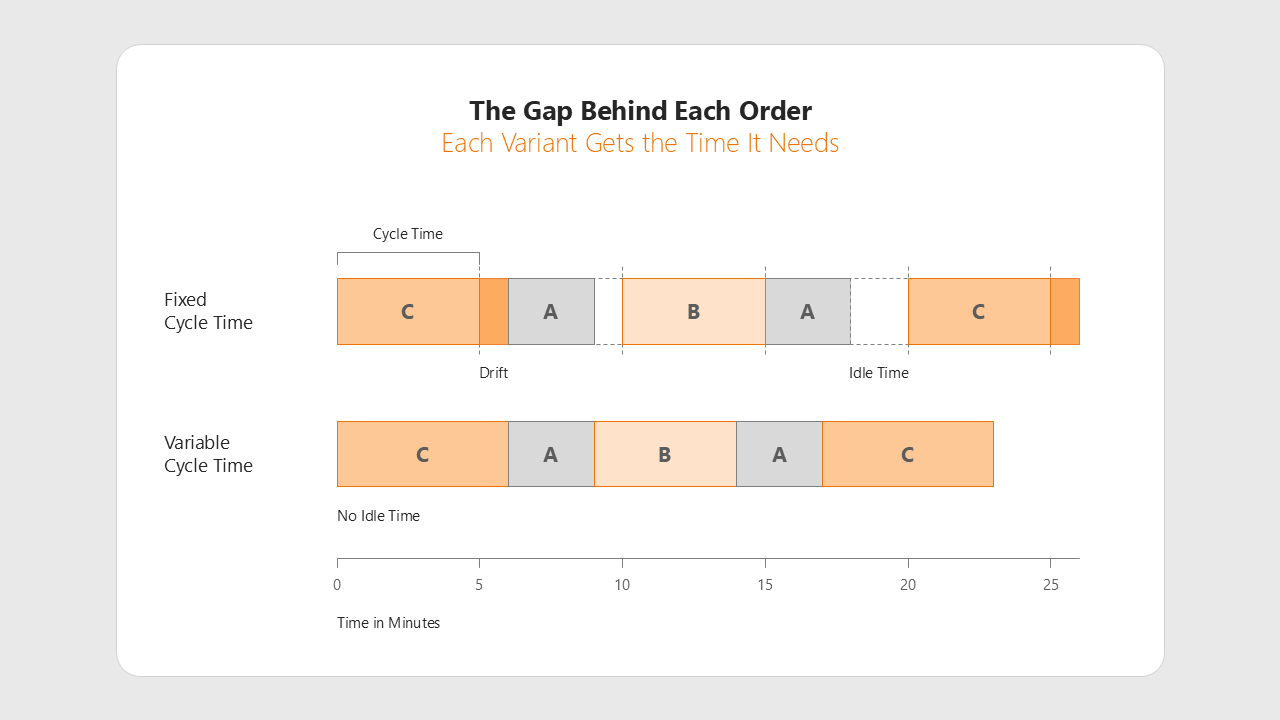
A eltérés itt nem rendellenesség, hanem szándékosan beépített elem. A nagyobb távolság biztosítja, hogy a következő megbízás is egy perccel később érje el az állomás kezdetét. Így a munkavállaló a következő megbízást ismét a tervezett kiindulási ponton kezdi meg, és nem keletkezik előrehaladás a munkakezdés késése formájában. A drifttartomány azonban korlátozza a maximálisan megengedett tényezőt: az 1,2-es tényező esetén egy munkaállomásnak legalább 0,2 állomásnyi drifttartományra van szüksége.
A VarioTakt: referencia-modell és ciklusidő-tényező a gyakorlatban
A változó taktus a VarioTakt néven vált ismertté. A kifejezést a Fendt vezette be a marktoberdorfi traktorgyártás során, az ott gyártott Vario sebességváltóra utalva. Az elv azonban nem kötődik egy adott termékhez. Mindenütt alkalmazható, ahol jelentősen eltérő összeszerelési igényű modelleket gyártanak egy közös gyártósoron. Előfeltétele egy olyan szállítórendszer, amelyen az egységek egymástól függetlenül, változó távolságokban mozgathatók, például vezető nélküli szállítójárművek (FTF) segítségével.
Három modellből álló példa szemlélteti, hogyan határozzák meg a ciklusidőket. Az M modell 7:30 perces ciklusidejével szolgál referencia-modellként. Ebből a ciklusidőből kiindulva állítják be a szalagon lévő távolságot:
- S modell: 6:45 perces ciklusidővel rendelkezik (ciklusidő-tényező: 0,9)
- L modell: 9:00 perces ciklusidővel rendelkezik (ciklusidő-tényező: 1,2)
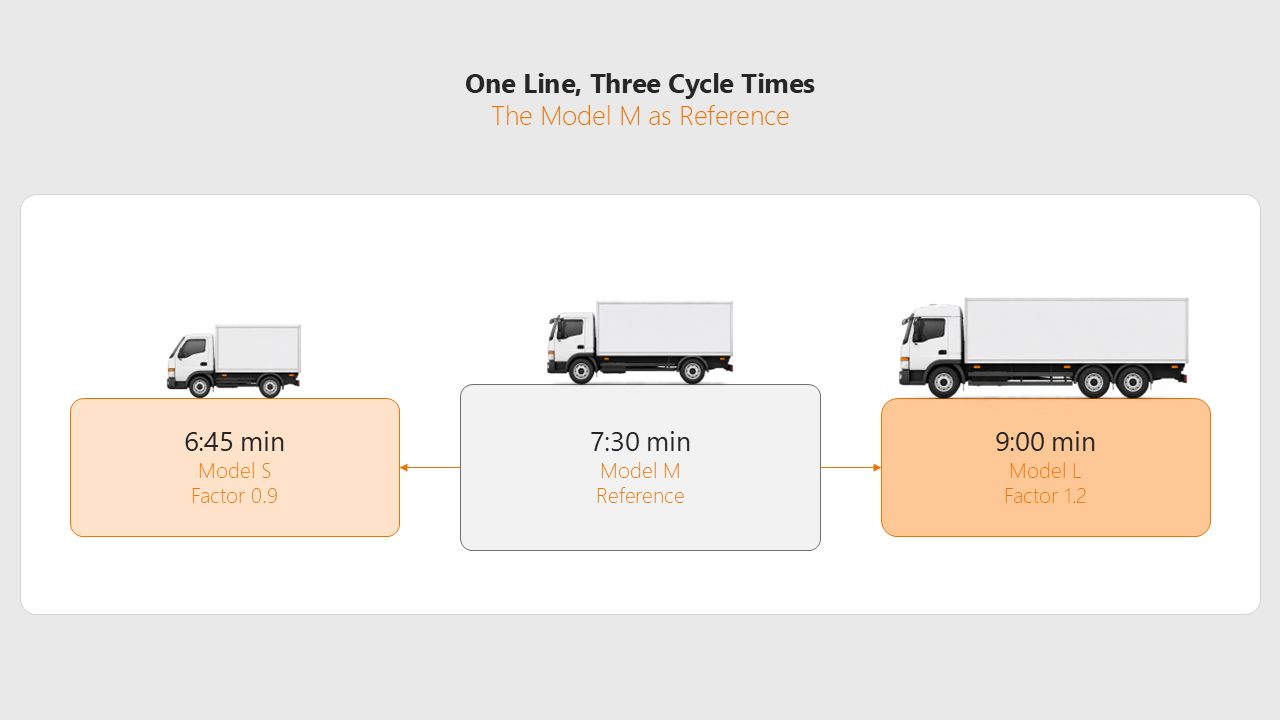
A gyártott modelltől függően ezáltal a műszakonkénti darabszám ingadozik, míg az óránkénti munkaterhelés egyenletesebbé válik. A változó taktus így kiegyenlíti a modellek közötti különbségeket. Egy modell belül azonban továbbra is fennállhatnak a változatokból adódó többletmunkák. Ezeket például külön felszerelési dobozokban lehet feldolgozni a gyártósor végén.
Amit a változó ütem nem kompenzál
Ha a következő megbízásig hosszabb időtartam áll rendelkezésre, az ugyanazon megbízás esetében minden munkaállomáson további időt biztosít. Ez akkor célszerű, ha a szerelési ráfordítás több munkaállomáson is nagyobb. Ezzel szemben egy-egy különfelszerelés (például egy vonóhorog) csak azon a munkaállomáson növeli a ráfordítást, ahol azt felszerelik. Ha kizárólag a pótkocsi-csatlakozó miatt növelnék az egész megrendeléshez tartozó időtávolságot, a többi munkaállomáson a plusz idő kihasználatlanul maradna, és nem kívánt taktus-kiegyenlítés alakulna ki. A változó ütem ezért alkalmas a gyártósor egészén jelentkező szerelési ráfordításbeli eltérések kezelésére, kevésbé pedig az egyes megrendelési jellemzőkhez kapcsolódó, helyileg korlátozott többletmunkára.
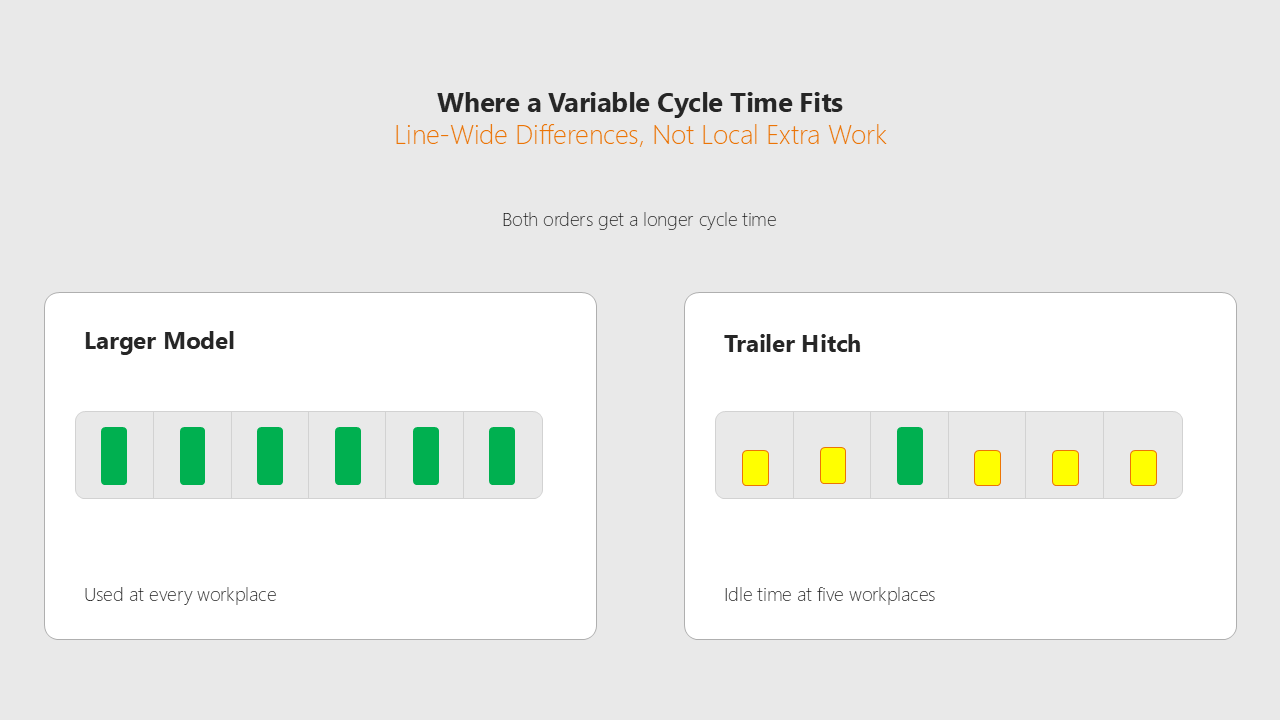
A megvalósításhoz a vonalon belül hasonló összeszerelési ráfordítást igénylő modelleket taktidő-csoportokba sorolják. Minden taktidő-csoport saját taktidő-tényezőt kap:
- Csoportosítás: A hasonló szerelési ráfordítást igénylő modelleket csoportosítsuk, és határozzuk meg a taktiidő-tényezőt.
- Finomhangolás: minden ütemidő-csoporton belül ellenőrizni kell, hogy a különféle opcionális felszerelések hogyan oszlanak el a munkaállomások között.
A gyártási ütemezés így már nem az összes modellre vonatkozó közös változatösszetételt egyenlíti ki, hanem az egyes ütemidő-csoportokon belüli felszereltségi összetételt.

Hogyan lehet előzetesen ellenőrizni, hogy a változó ütem illeszkedik-e a vonalhoz
A változó ütem bevezetése előtt három feltételt kell tisztázni:
- Rugalmas szállítórendszer: Folyamatos áramlású rendszer, amely változó időközönként juttatja a megrendeléseket a gyártósorra (pl. vezető nélküli szállítójárművek).
- Elegendő hely: Az állomásokon elegendő helynek kell lennie, mivel kis távolságok esetén időnként két megbízás is egyszerre állhat egy állomáson.
- Rugalmasság a darabszám tekintetében: A tervezés részéről az a hajlandóság, hogy elfogadja a műszakonkénti darabszám ingadozását, mivel a termelés a napi termékösszetételtől függ.
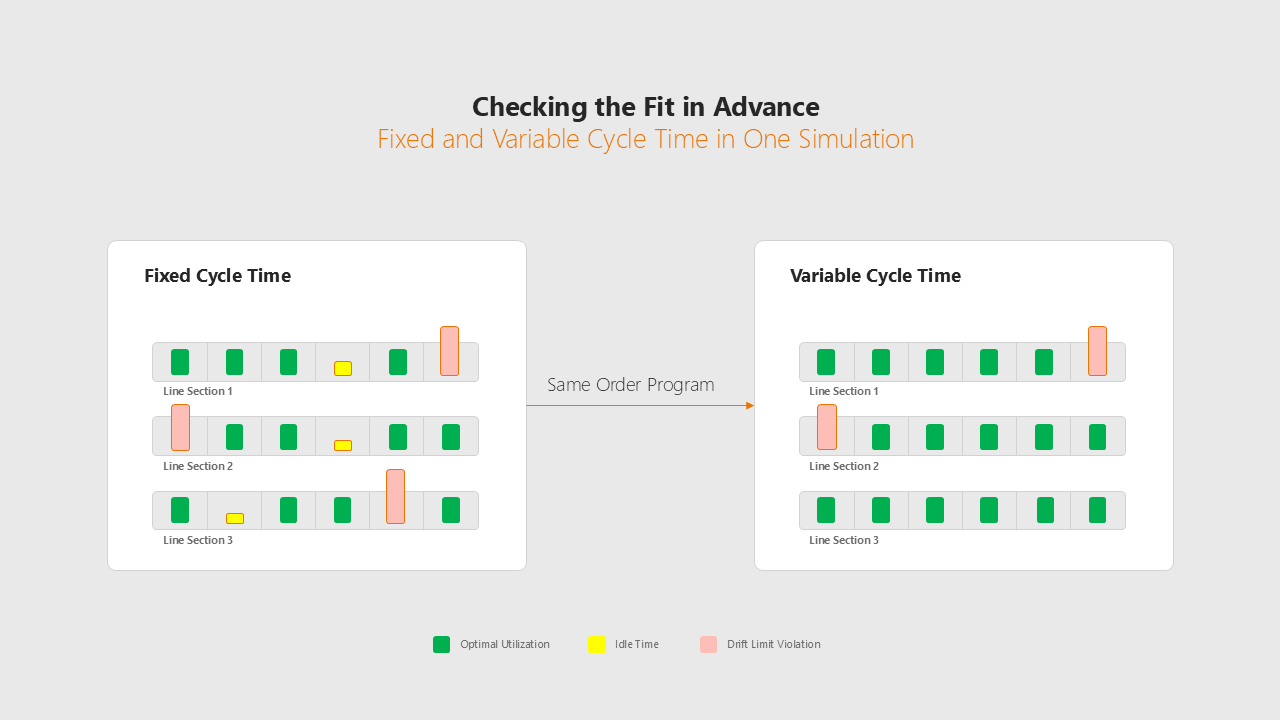
Az, hogy megéri-e a bevezetés, az egyedi változatösszetételtől függ. Ezért a tényleges megrendelésállományt előzetesen szimuláció keretében egyszer rögzített, egyszer pedig változó taktidővel kell kiszámítani. A forgatókönyvek összehasonlítása megmutatja, hogy a változó takti egyenletesebben osztja-e el a kihasználtságot a munkaállomások között, és csökkenti-e a eltérési határértékek túllépését.
„A saját megrendelésállomány alapján előzetesen ellenőrizhető, hogy megéri-e a változó ütem bevezetése. A forgatókönyvek összehasonlítása rávilágít arra, hogy mennyire csökkenti a modellből adódó kihasználtsági eltéréseket, és mely munkaállomásokon továbbra is terhelési csúcsok alakulnak ki. “
Miért bővíti a változó ütem a tervezést, de nem helyettesíti azt?
A változó taktus hatékony eszköz azoknál a szerelősoroknál, ahol különböző szerelési ráfordítást igénylő modelleket gyártanak együtt. A taktidő-tényező segítségével minden megrendelés megkapja a saját taktidő-csoportjához tartozó időt. Az, hogy a megrendelés szerelési ráfordítása hogyan oszlik el az egyes munkaállomások között, továbbra is a taktusbeosztás határozza meg.
Az egy adott ciklusidő-csoporton belüli különleges felszerelésekből adódó eltérések továbbra is fennállnak, és azokat – akárcsak a rögzített ciklus esetén – eltérési tartományokkal és sorrend-szabályokkal kell kompenzálni. A változó ciklus tehát nem helyettesíti a ciklusbeállítást, a szekvenciálást és a programtervezést, de jelentősen kiszélesíti azok mozgásterét.
Gyakran ismételt kérdések a gyártástervezéssel kapcsolatban
Változó ütem esetén a megrendelések a szerelési ráfordítástól függően eltérő időtartamot kapnak a munkaállomásokon. A bonyolultabb megrendelések ezért nagyobb időközzel haladnak át a szerelősoron a következő megrendeléshez képest.
A rögzített taktonál minden megrendelésre ugyanaz a taktidő vonatkozik. A kevésbé munkaigényes megrendelések ilyenkor kihasználatlan kapacitást eredményeznek a takti kiegyenlítés formájában, míg a munkaigényesebb megrendelések eltérést okoznak. Változó takti esetén a rendelkezésre álló időt a modellek különböző szerelési igényeihez igazítják, ami miatt a műszakonkénti távolság és darabszám változik.
A változó taktus olyan gyártósorokhoz alkalmas, ahol a modellek szerelési igénye jelentősen eltér, és ezek a különbségek valamennyi munkaállomáson hasonló mértékűek. Azonban az olyan speciális felszerelések, amelyek csak egyes munkaállomásokat terhelik meg többletmunkával, a változó taktussal alig kompenzálhatók.
A VarioTakt a változó ütem másik elnevezése. A kifejezést a Fendt vezette be a marktoberdorfi traktor-összeszerelés során, az ott gyártott Vario sebességváltóra utalva. Ugyanazt az elvet jelenti: a megrendelések a gyártási ráfordításuktól függően eltérő időt kapnak, azáltal, hogy a következő megrendeléshez viszonyított időtartamot hozzáigazítják. Az elv nem kötődik egy adott termékhez.
A szinkronizálási korlátozások határozzák meg, mely munkaállomásokra helyezhető át egy munkafolyamat: az öt típus áttekintése.
Tudjon meg többet
Szűk keresztmetszet a termelés ütemezése ellenére: Miért vannak túlterhelve egyes munkaállomások, és hogyan hatnak egymásra az ütemezés és a sorrendtervezés?
Tudjon meg többet
Gyártósori kiegyensúlyozás a sokféle változatot tartalmazó összeszerelés során: Miért ütközik a kézi tervezés határaihoz, és mit tud az adatközpontú gyártásütemezés?
Tudjon meg többet