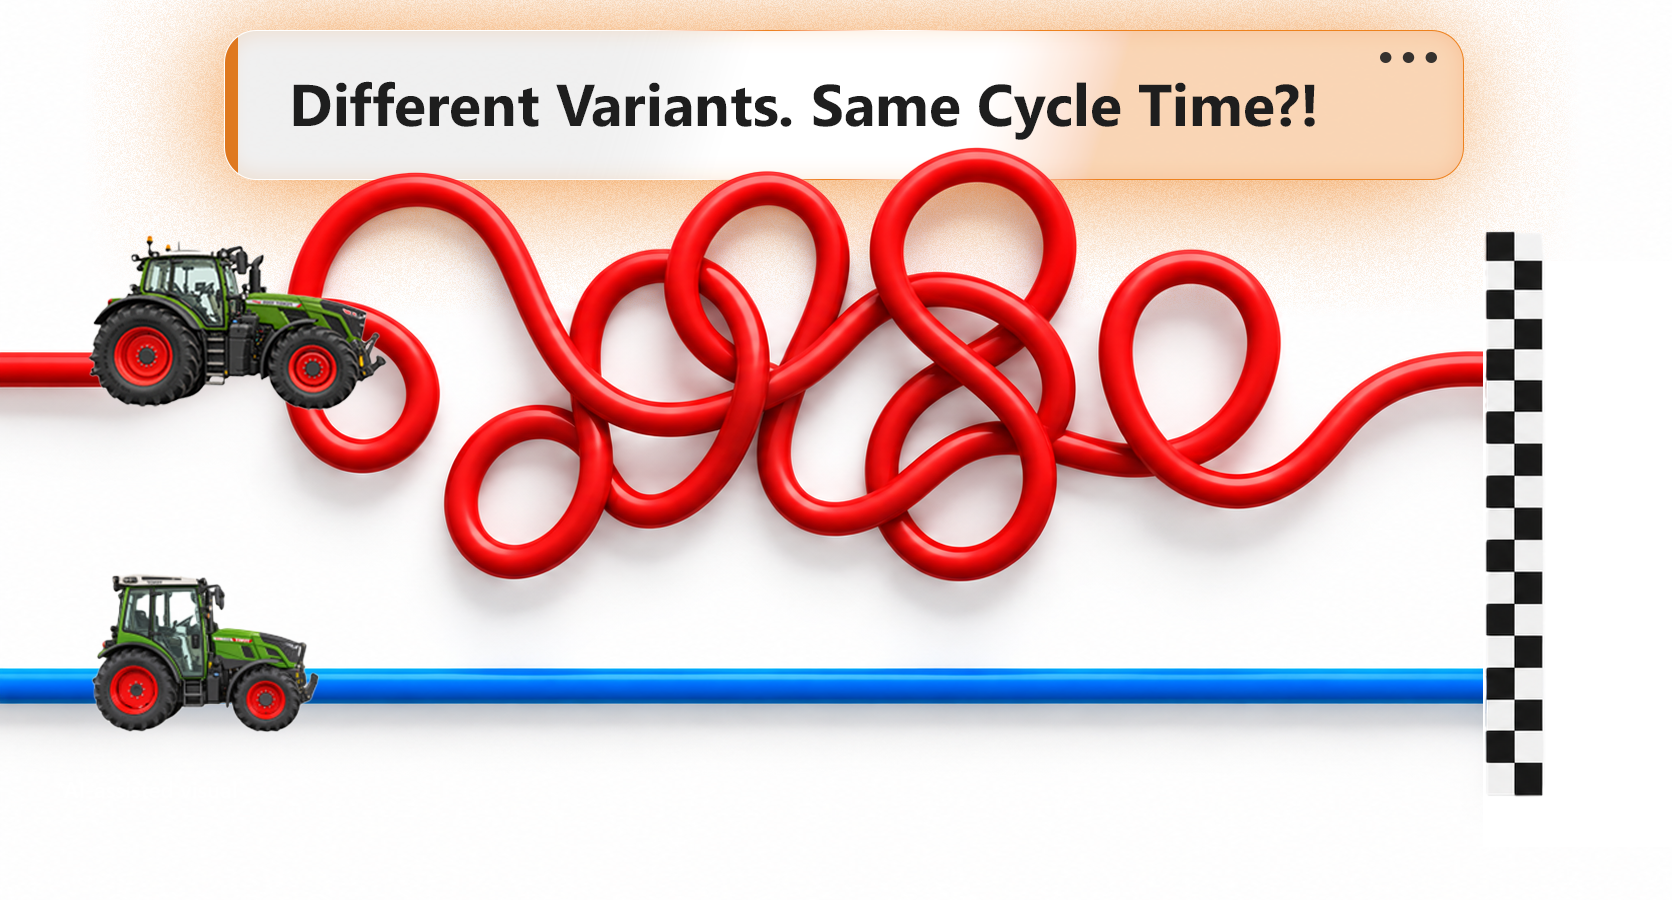
Rythme variable dans le montage : dans quels cas cela est-il utile et dans quels cas ne l’est-il pas ?
Lorsqu’un constructeur introduit un nouveau modèle particulièrement exigeant en main-d’œuvre sur une chaîne de montage existante, la planification du travail se trouve confrontée à un dilemme : si l’on allonge le temps de cycle pour l’ensemble de la chaîne, cela entraîne des temps morts coûteux pour les modèles plus simples (équilibrage des cadences). Si l’on conserve le rythme actuel, les modèles plus complexes risquent de subir des surcharges pouvant aller du dépassement des limites de dérive jusqu’à l’arrêt de la chaîne. C’est précisément sur ce conflit d’objectifs qu’intervient le rythme variable. Au lieu de fixer la ligne de manière rigide sur une valeur moyenne, il adapte de manière flexible les intervalles entre les commandes en fonction du temps de montage réel.
Pourquoi un rythme de production fixe peut atteindre ses limites face à une grande diversité de modèles
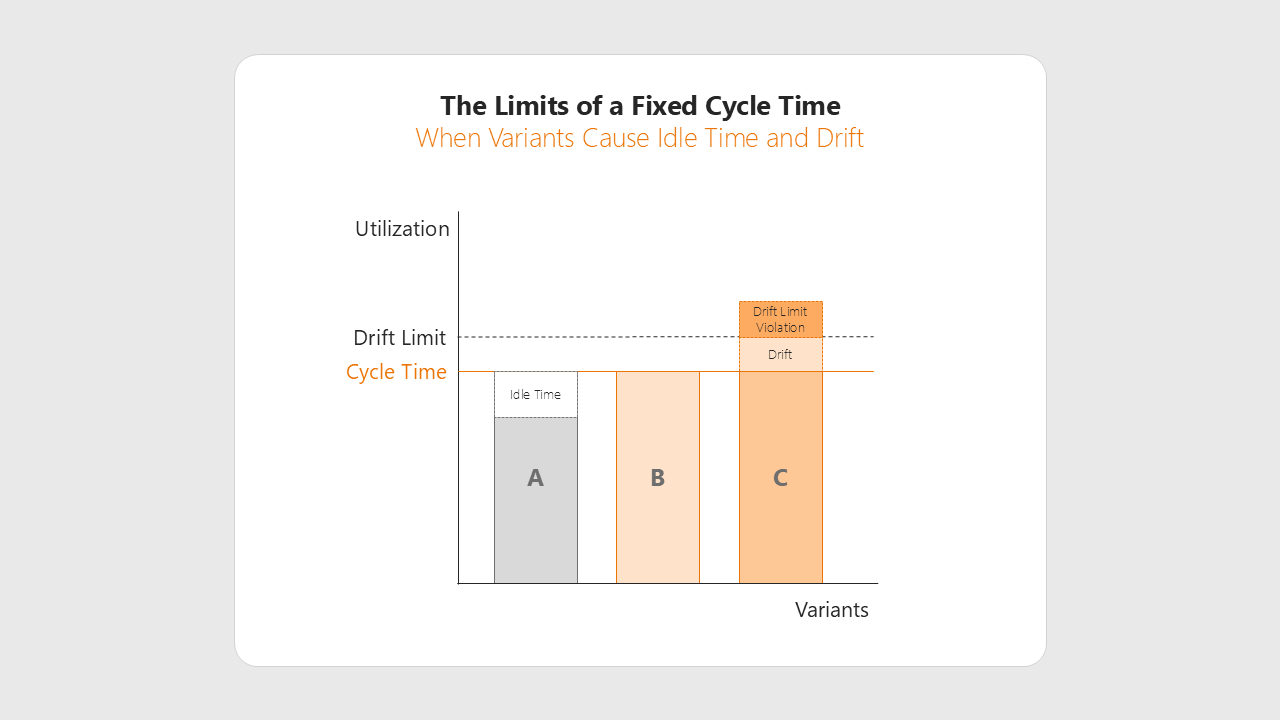
Dans le cadre d’un rythme fixe, le même temps de cycle est alloué à chaque commande. Plus l’écart temporel entre les modèles est important, plus le rééquilibrage des cycles est marqué pour les commandes nécessitant peu de travail d’assemblage, et plus la dérive est importante pour celles qui en nécessitent beaucoup. Les mesures correctives classiques interviennent à trois niveaux :
- Zone de dérive : une zone de travail prévue en dehors des limites nominales de la station permet d’absorber des pics de charge ponctuels.
- Répartition des tâches : elle répartit les opérations entre les postes de travail de manière à ce que les surcharges liées aux différentes variantes ne s’accumulent pas sur un même poste.
- Règles d’enchaînement: elles permettent d’éviter que plusieurs commandes particulièrement complexes ne se succèdent dans un laps de temps très court.
Cependant, à mesure que l’écart temporel entre les modèles s’accroît, les exigences en matière de plages de dérive, de cadencement et de séquencement augmentent également. Si la plage de dérive prévue n’est pas suffisante, la limite de dérive est dépassée. Dans ce cas, l’intervention d’un opérateur est nécessaire ; dans le pire des cas, la chaîne s’arrête.
Voici comment fonctionne la cadence variable
Dans le cas d’un rythme variable, la vitesse de la chaîne de montage reste constante. Ce qui varie, c’est l’intervalle entre les commandes sur la chaîne : cet intervalle est plus long après une commande nécessitant un temps de montage plus important, et plus court après une commande nécessitant un temps de montage plus court. Chaque commande passe donc toujours le même temps dans un poste. Ce qui change, c’est le temps dont dispose l’opérateur jusqu’à la commande suivante. Le rapport entre ce temps et le temps de cadence du poste est décrit par le facteur de cadence.
Un exemple de calcul :
Une station mesure cinq mètres de long, le convoyeur avance à un mètre par minute. Chaque commande passe donc cinq minutes dans la station.
- Un modèle dont le facteur de cadence est de 1,0 prend exactement ces cinq minutes.
- Avec un facteur de 0,6, l’opérateur a terminé au bout de trois minutes, et c’est précisément à ce moment-là que la commande suivante apparaît au début du poste.
- Avec un facteur de 1,2, l’opérateur a théoriquement besoin de six minutes. Dans cet exemple, il travaille une minute au-delà de la limite nominale de la station, dans la station suivante.
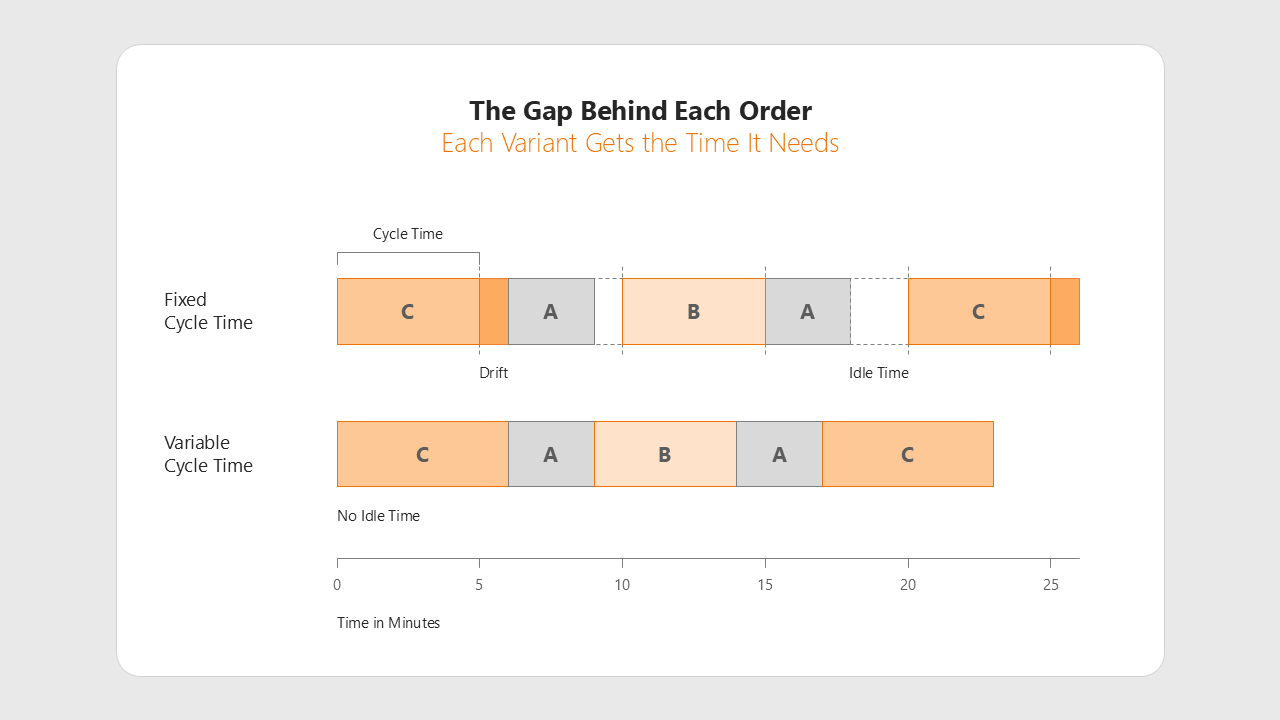
Dans ce contexte, le décalage n’est pas un incident, mais est délibérément prévu. La distance plus importante garantit que la commande suivante atteigne également le début de la station une minute plus tard. L’opérateur commence ainsi la commande suivante au point de départ prévu, ce qui évite tout décalage sous la forme d’un retard dans le démarrage du travail. La plage de dérive limite toutefois le facteur maximal autorisé : pour un facteur de 1,2, un poste de travail nécessite une plage de dérive d’au moins 0,2 station.
Le VarioTakt : modèle de référence et facteur de cadence dans la pratique
Ce rythme de production variable est connu sous le nom de « VarioTakt ». C’est Fendt qui a forgé ce terme dans le cadre de l’assemblage de tracteurs sur le site de Marktoberdorf, en référence à la transmission Vario qui y est fabriquée. Ce principe n’est toutefois pas lié à un produit spécifique. Il convient à tous les cas où des modèles nécessitant des temps de montage très différents sont fabriqués sur une même ligne. La condition préalable est la mise en place d’un système de convoyage permettant de déplacer les unités indépendamment les unes des autres à des intervalles variables, par exemple des véhicules de transport sans conducteur (VTC).
Un exemple portant sur trois modèles illustre la manière dont les temps de cycle sont déterminés. Le modèle M, avec un temps de cycle de 7 min 30 s, sert de modèle de référence. À partir de ce temps de cycle, l’espacement sur la chaîne de montage est ajusté :
- Modèle S : temps de cycle de 6 min 45 s (facteur de temps de cycle de 0,9)
- Modèle L : son temps de cycle est de 9 minutes (facteur de temps de cycle : 1,2)
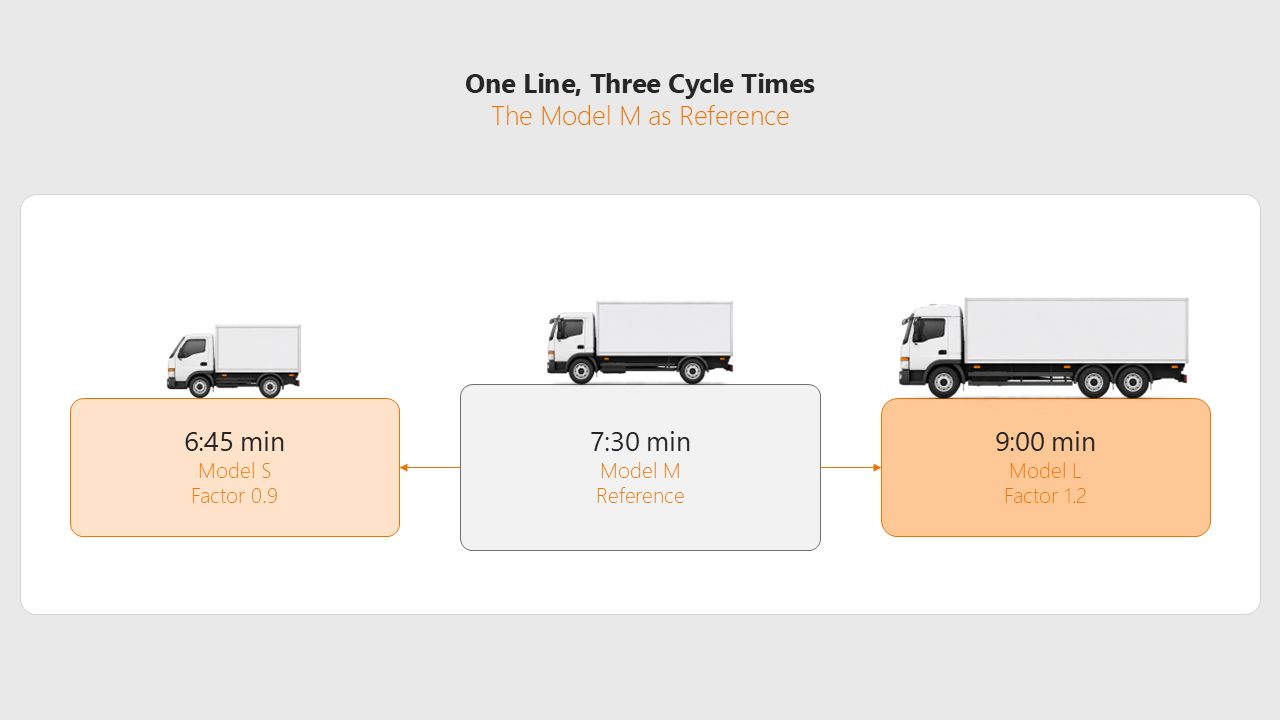
En fonction du modèle fabriqué, le nombre de pièces par équipe varie, tandis que la charge de travail horaire devient plus régulière. Le rythme variable compense ainsi les différences entre les modèles. Des volumes supplémentaires liés aux variantes au sein d’un même modèle peuvent toutefois subsister. Ils peuvent par exemple être traités dans des postes d’équipement distincts situés en fin de ligne.
Ce que l’horloge variable ne compense pas
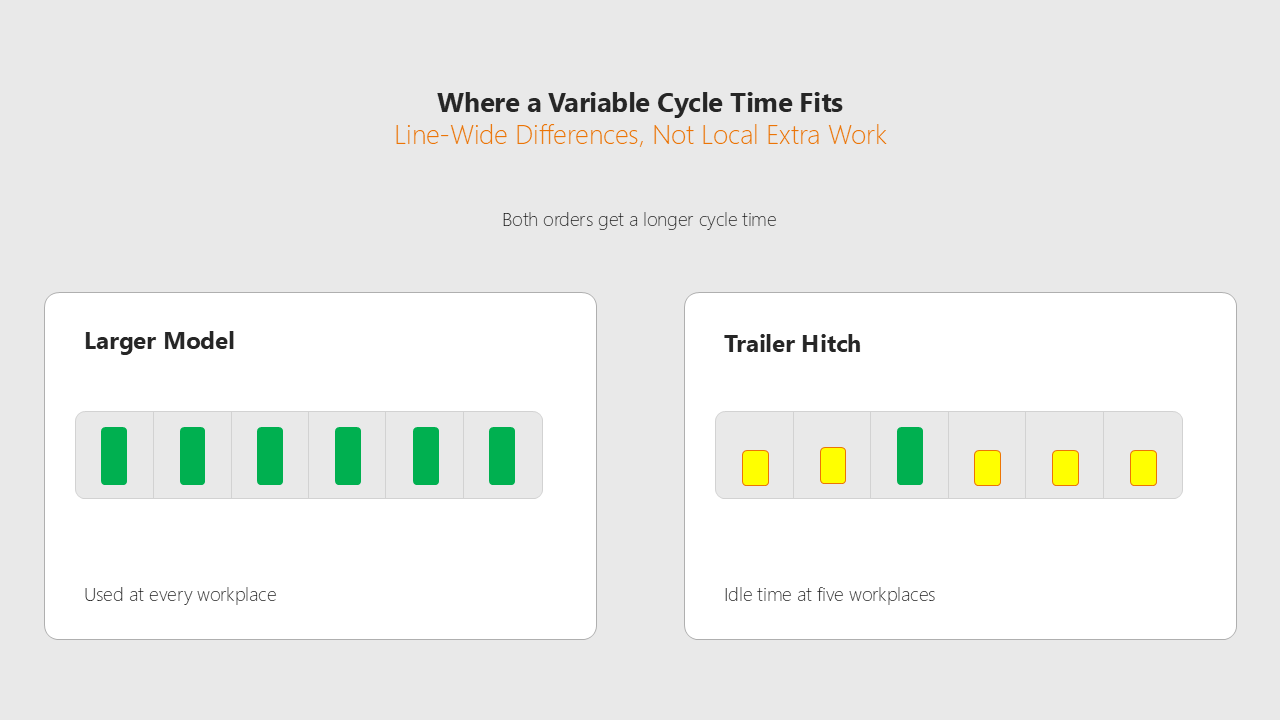
Un intervalle plus important entre deux commandes successives permet de disposer de temps supplémentaire pour une même commande à chaque poste de travail. Cela s’avère judicieux lorsque le temps de montage est plus important sur plusieurs postes de travail. En revanche, un équipement optionnel isolé (tel qu’un attelage de remorque) n’augmente le temps de montage qu’au poste de travail où il est monté. Si l’intervalle était allongé pour l’ensemble de la commande uniquement en raison de l’attelage de remorque, le temps supplémentaire dont disposent tous les autres postes de travail resterait inutilisé, ce qui entraînerait un équilibrage indésirable des cadences. Le rythme variable est donc adapté aux variations du temps de montage sur l’ensemble de la ligne, mais l’est moins aux surcoûts localisés liés aux caractéristiques spécifiques de certaines commandes.
Pour la mise en œuvre, les modèles dont le temps de montage est similaire sur l’ensemble de la ligne sont regroupés en groupes de temps de cycle. Chaque groupe de temps de cycle se voit attribuer son propre facteur de temps de cycle :
- Regroupement : regrouper les modèles présentant une charge de travail de montage similaire et définir le facteur de cadence.
- Synchronisation fine : pour chaque groupe de temps de cycle, vérifiez comment les différents équipements optionnels sont répartis entre les postes de travail.
La synchronisation ne vise donc plus à équilibrer un ensemble commun de variantes pour tous les modèles, mais l’ensemble des équipements au sein de chaque groupe de temps de cycle.
„Le rythme variable permet de bien compenser les différences entre les modèles. Pour cela, il faut que la charge de travail supplémentaire liée à un modèle ne se concentre pas uniquement sur certains postes de travail, mais qu’elle soit répartie de manière homogène sur une grande partie de la chaîne. “

Comment vérifier au préalable si la cadence variable est adaptée à la ligne
Avant de mettre en place un rythme de production variable, trois conditions préalables doivent être clarifiées :
- Système de convoyage flexible: un système à flux continu qui achemine les commandes sur la ligne à des intervalles variables (par exemple, des véhicules de transport sans conducteur).
- Espace suffisant: il doit y avoir suffisamment d’espace au niveau des postes, car lorsque les distances sont réduites, il peut arriver que deux commandes se trouvent simultanément sur un même poste.
- Flexibilité en termes de volume de production: la volonté du service de planification d’accepter des volumes variables par équipe, car la production dépend de la gamme de modèles du jour.
La rentabilité de cette mise en place dépend de la composition spécifique des variantes. C’est pourquoi il convient de calculer au préalable, dans le cadre d’une simulation, le programme réel des commandes, une fois avec un temps de cycle fixe et une fois avec un temps de cycle variable. La comparaison des scénarios permet de déterminer si le rythme variable répartit plus uniformément la charge de travail entre les postes et réduit les dépassements des limites de dérive.
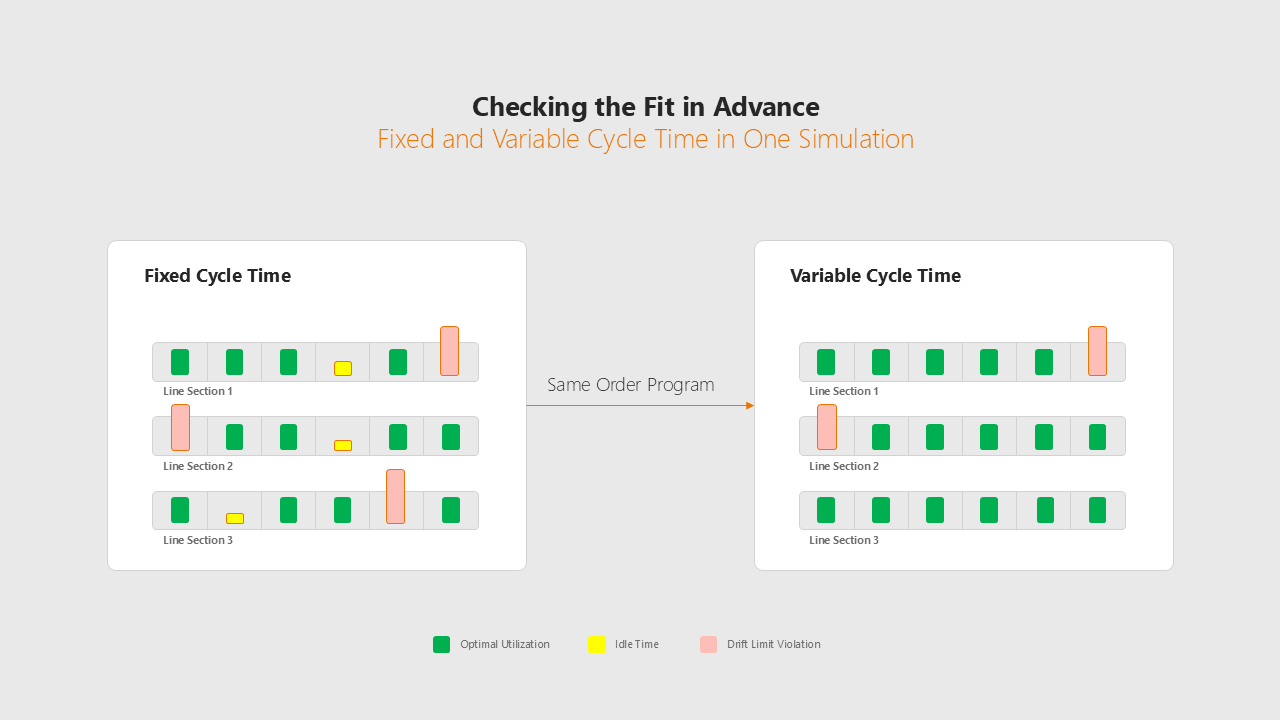
„Vous pouvez vérifier au préalable, à l’aide de votre propre programme de commandes, si un rythme de production variable est rentable. La comparaison des scénarios montre dans quelle mesure il réduit les écarts de charge de travail liés au modèle et sur quels postes des pics de charge persistent. “
Pourquoi le rythme variable complète la planification, mais ne la remplace pas
Le rythme variable est un outil efficace pour les chaînes de montage sur lesquelles sont fabriqués conjointement des modèles dont le temps de montage varie d’un modèle à l’autre. Grâce au facteur de cadence, chaque ordre se voit attribuer la durée correspondant à son groupe de cadence. La répartition du temps de montage de cet ordre entre les différents postes de travail est quant à elle déterminée par la cadence de production.
Les différences dues aux équipements optionnels au sein d’un même groupe de temps de cycle persistent et doivent, comme dans le cas d’un cycle fixe, être compensées par des marges de dérive et des règles de séquencement. Le cycle variable ne remplace donc pas la synchronisation, le séquencement et la planification, mais élargit considérablement leur marge de manœuvre.
Questions fréquentes sur la planification de la production
Dans le cadre d’un rythme de production variable, les commandes passent un temps différent aux postes de travail en fonction de leur complexité de montage. Les commandes plus complexes circulent donc sur la chaîne de montage à un intervalle plus important par rapport à la commande suivante.
Dans le rythme fixe, le temps de cycle est le même pour toutes les commandes. Les commandes moins complexes génèrent alors une capacité inutilisée sous forme de compensation de cadence, tandis que les commandes plus complexes entraînent une dérive. Dans le cadre d’une cadence variable, le temps disponible est adapté au temps de montage variable des différents modèles, ce qui fait varier l’intervalle et le nombre de pièces par équipe.
Un rythme variable convient aux lignes sur lesquelles les modèles présentent des différences significatives en termes de temps de montage et où ces différences sont similaires sur l’ensemble des postes de travail. En revanche, les équipements optionnels qui ne surchargent que certains postes de travail ne peuvent guère être compensés par un rythme variable.
Le VarioTakt est une autre appellation de la cadence variable. Ce terme a été inventé par Fendt dans son usine d’assemblage de tracteurs de Marktoberdorf, en référence à la transmission Vario qui y est fabriquée. Il s’agit du même principe : les commandes se voient attribuer un temps de traitement variable en fonction de leur complexité, en ajustant l’intervalle par rapport à la commande suivante. Ce principe n’est pas lié à un produit spécifique.
Les restrictions de planification déterminent vers quels postes de travail une opération peut être déplacée : aperçu des cinq types.
En savoir plus
Goulot d'étranglement malgré l'équilibrage de la charge de travail : pourquoi certains postes de travail sont surchargés et comment l'équilibrage de la charge de travail et la planification des séquences s'articulent entre eux.
En savoir plus
L'équilibrage des lignes dans un environnement d'assemblage à grande diversité de modèles : pourquoi la planification manuelle atteint ses limites et ce qu'apporte l'équilibrage des lignes basé sur les données.
En savoir plus