装配中的可变节拍:何时有效,何时无效
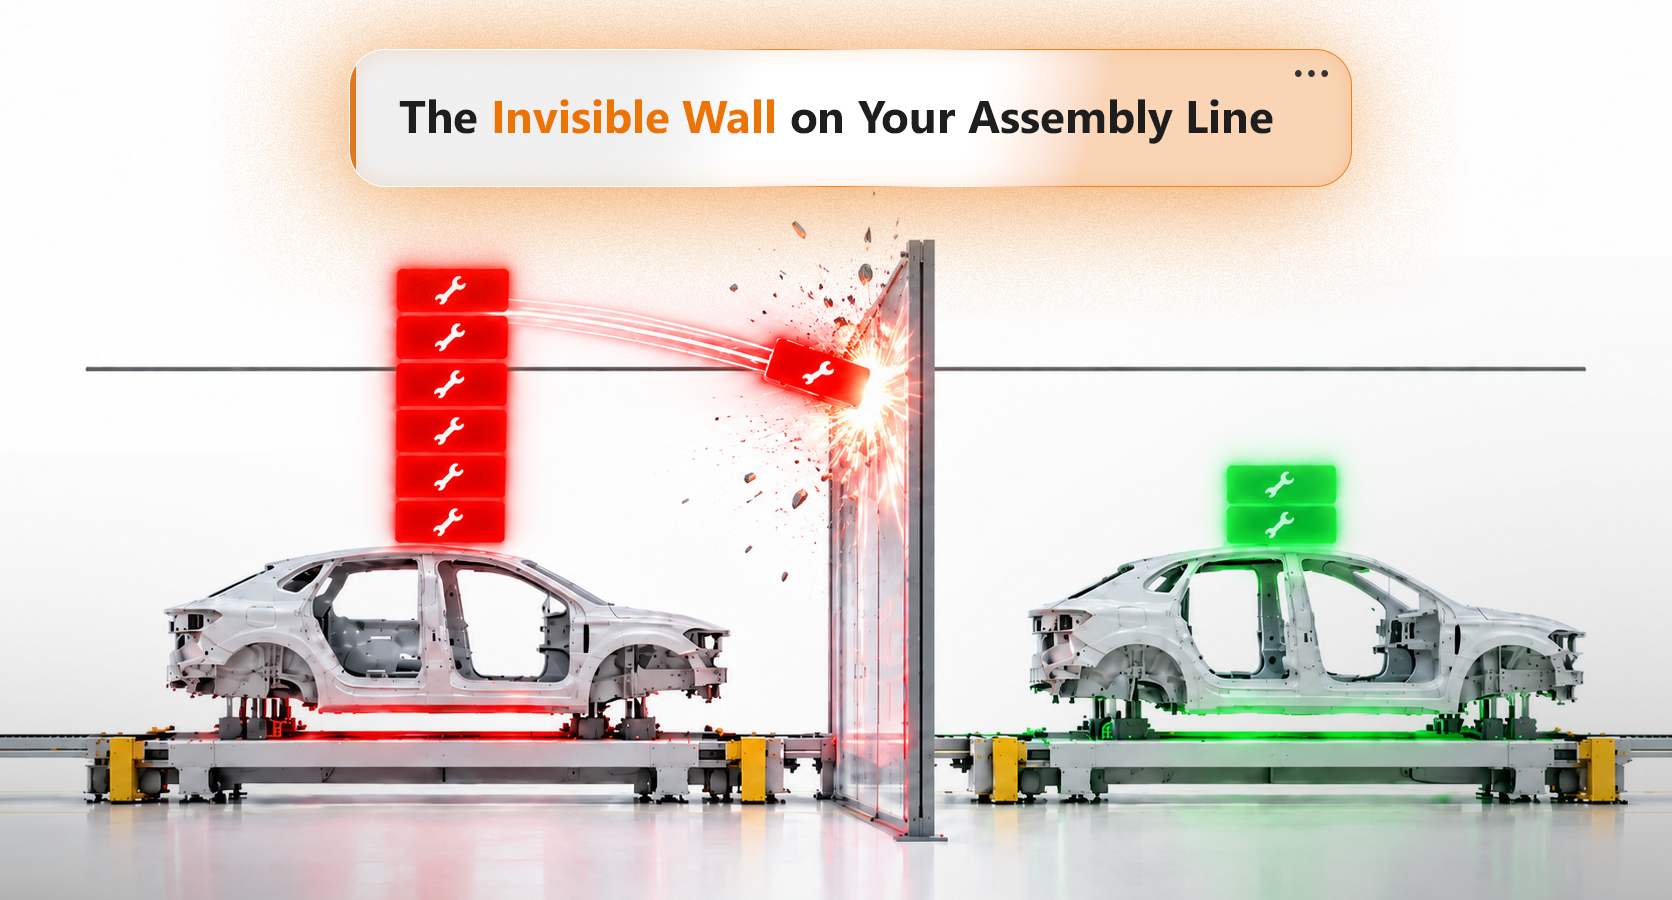
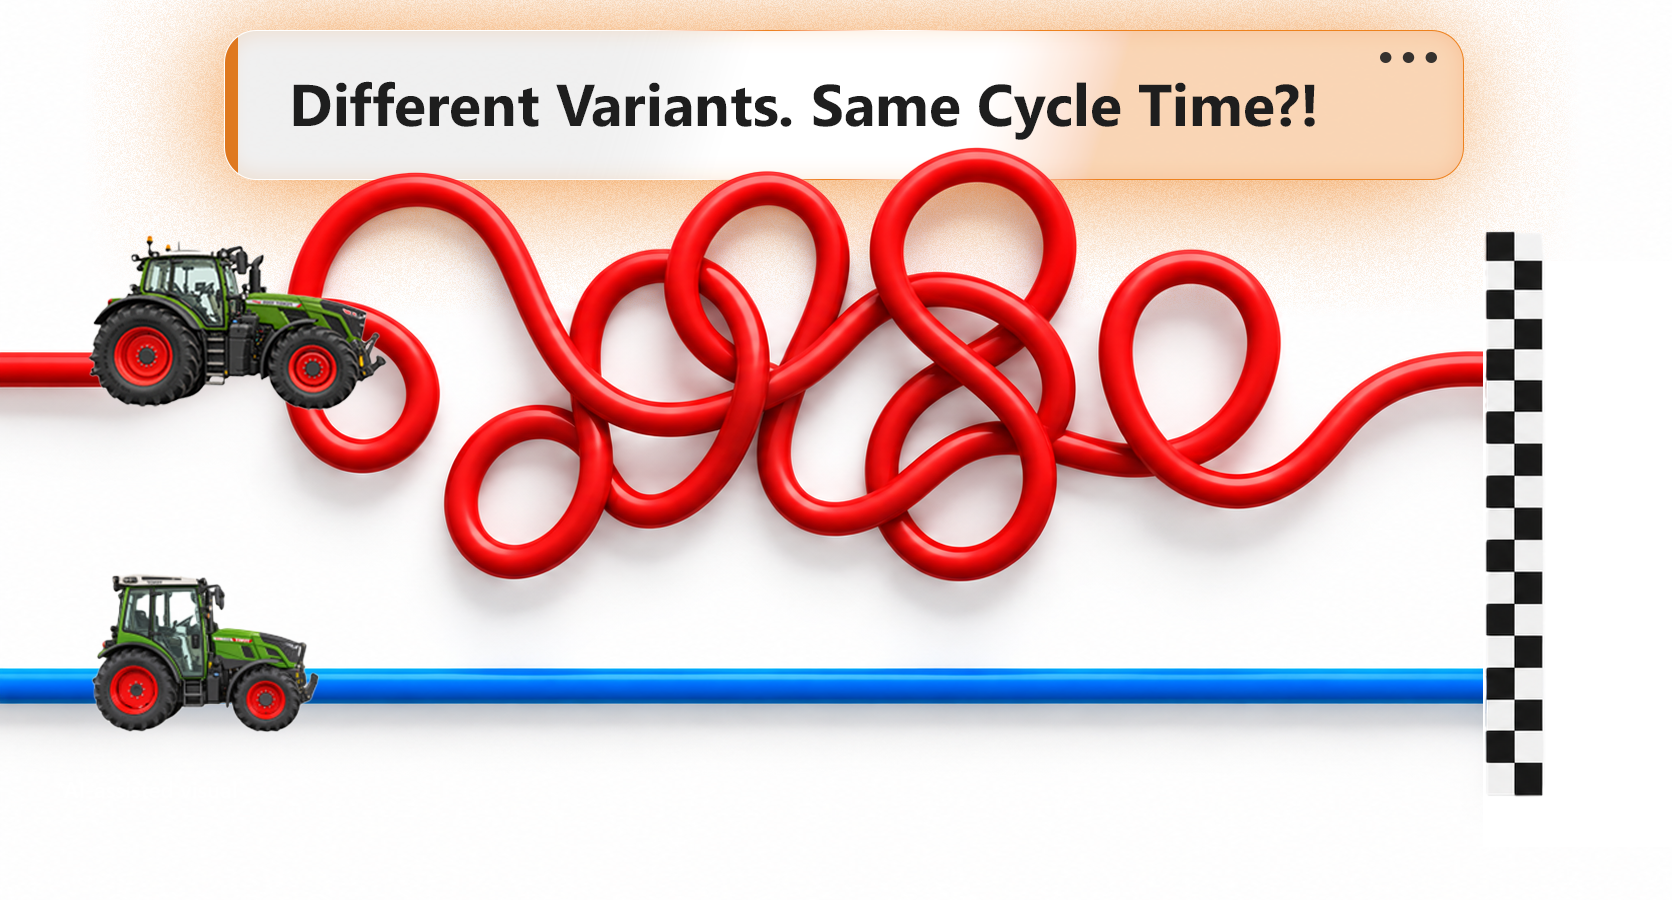
如果制造商在现有装配线上引入一款新的、特别耗费人力的车型,生产计划将面临两难境地:如果延长整条生产线的节拍时间,会导致较简单车型的生产出现昂贵的空闲时间(节拍平衡)。 如果维持原状,更复杂的车型则可能因超出漂移极限而导致过载,甚至引发生产线停机。 可变节拍正是针对这一目标冲突而设计的。它不再将生产线 rigidly 固定在某个平均值上,而是根据实际装配工时灵活调整订单之间的间隔。
为何在模型种类繁多的情况下,固定的节奏可能会遇到局限
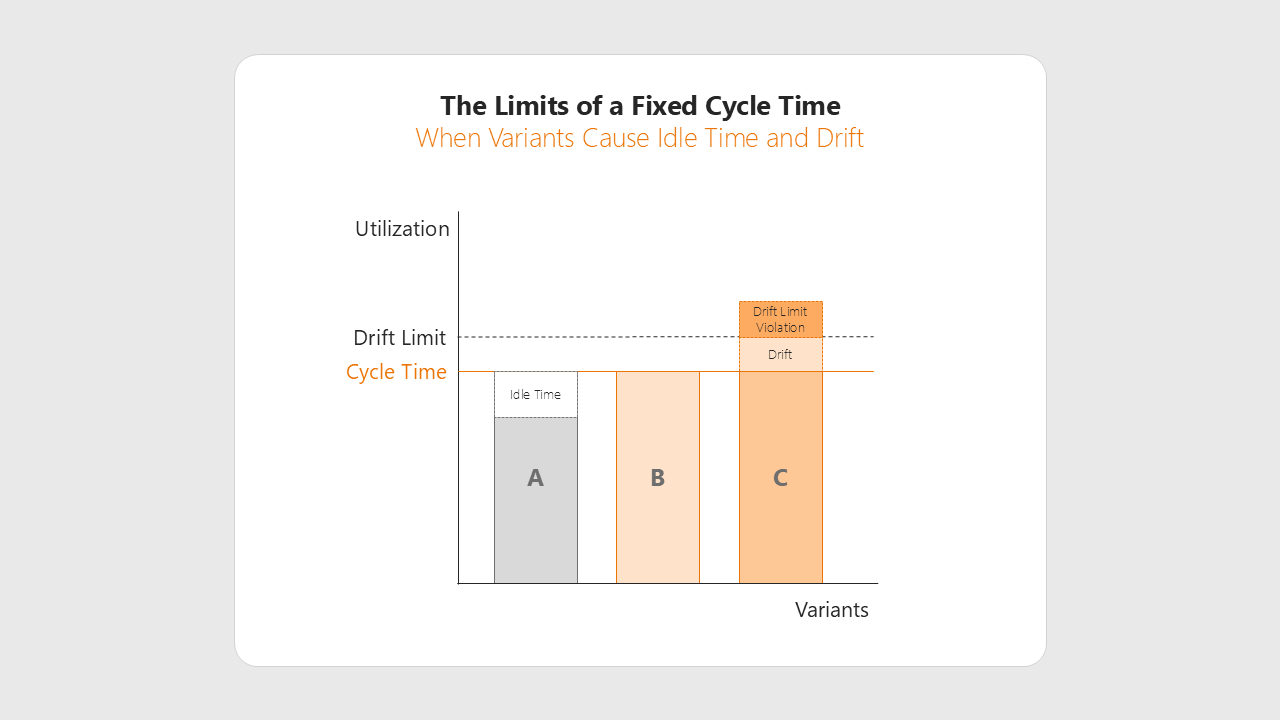
在固定节拍模式下,每项订单可获得相同的节拍时间。车型之间的时间间隔越大,对于装配工作量较小的订单,节拍平衡就越明显;而对于装配工作量较大的订单,时间偏差就越大。传统的应对措施主要从三个方面入手:
- 漂移范围:位于额定站界范围之外的预定工作区域可吸收个别负荷峰值。
- 工序分配:它将工作工序分配到各个工位时,确保不同变体的额外工作量不会在同一个工位上累积。
- 作业排序规则:这些规则可防止多个特别耗时的作业在短时间内接连执行。
然而,随着各模型之间时间间隔的增大,对漂移范围、步进和序列控制的要求也随之提高。如果预设的漂移范围不足,就会超过漂移极限。这种情况下需要使用跳步器,最坏的情况下,传送带将停止运行。
可变节拍的工作原理如下
在可变节拍模式下,装配线的传送带速度保持恒定。变化的是订单进入生产线的时间间隔:在装配工时较长的订单之后,时间间隔会变大;而在装配工时较短的订单之后,时间间隔则会变小。 因此,每个工单在每个station上所花费的时间仍然相同。发生变化的是,操作工在处理下一个工单前所剩的时间。该时间与station节拍时间之比即为节拍时间系数。
一个计算示例:
一个station长五米,传送带以每分钟一米的速度运行。因此,每件订单在该station上停留五分钟。
- 一个节拍时间系数为1.0的模型正好需要这五分钟。
- 当系数为0.6时,操作员三分钟后即可完成工作,而就在此时,下一份任务会出现在工位起点。
- 按1.2的系数计算,该操作工理论上需要六分钟。在此示例中,他在后续工位的工作时间比该工位的额定时间多了一分钟。
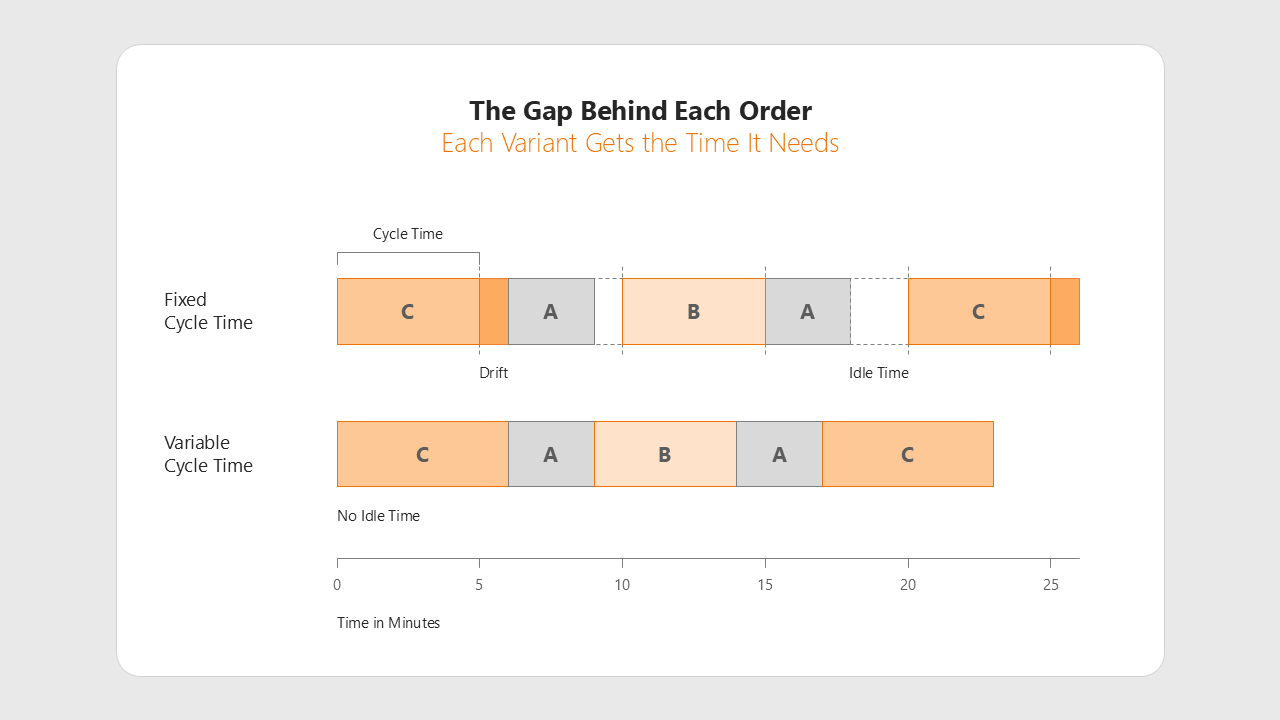
此处的“漂移”并非意外情况,而是经过刻意规划的。较大的间隔确保后续任务同样会晚一分钟到达工位起点。因此,操作员能够再次从预定的起始点开始执行下一项任务,从而不会因工作开始延迟而产生“提前漂移”现象。 不过,漂移范围限制了最大允许系数:对于系数1.2,一个工作站需要至少0.2个工位的漂移范围。
VarioTakt:参考模型与实际生产中的节拍时间系数
可变节拍以“VarioTakt”之名广为人知。该术语由芬特(Fendt)公司在马克托贝尔多夫(Marktoberdorf)的拖拉机装配线上首创,其命名灵感源自该厂生产的Vario变速箱。 然而,该原理并不局限于特定产品。凡是在同一条生产线上制造不同型号、且装配工时差异较大的产品时,该原理均适用。其前提是必须配备一种输送系统,该系统能够让各单元以可变的间距独立移动,例如无人驾驶运输车(FTF)。
以下通过三个模型的示例说明如何确定节拍时间。模型M的节拍时间为7分30秒,作为参考模型。以此节拍时间为基准,调整传送带上的间距:
- S型:节拍时间为6分45秒(节拍时间系数为0.9)
- L型:节拍时间为9:00分钟(节拍时间系数为1.2)
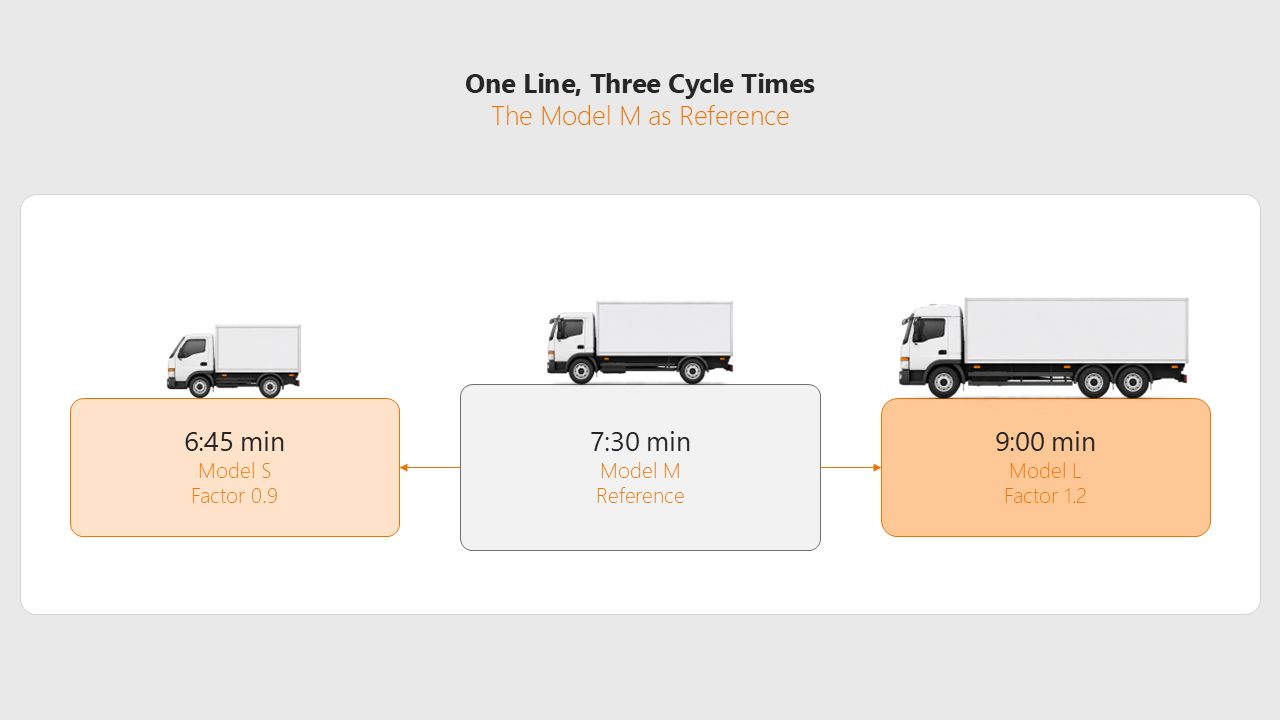
因此,根据所生产的车型不同,每班次的产量会有所波动,而每小时的工作负荷则变得更加均衡。 可变节拍从而弥补了不同车型之间的差异。不过,同一车型内因配置差异导致的额外工序仍可能存在。例如,这些工序可在生产线末端的单独配置箱中完成。
可变节拍无法弥补的不足
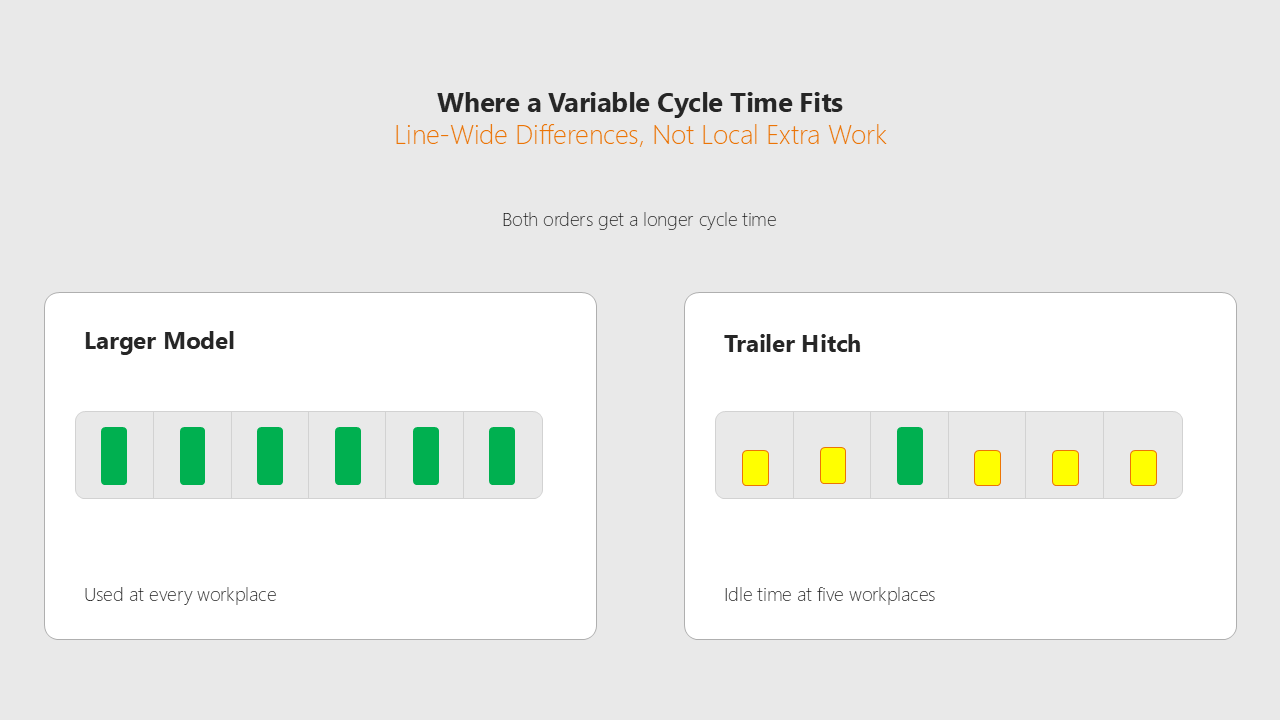
与后续订单之间留出更大的间隔,可为同一订单在每个工位上腾出更多时间。当装配工作量在多个工位上都较高时,这种做法是合理的。相反,单项特殊配置(如拖车钩)只会增加其安装所在工位的工作量。 如果仅仅因为拖车挂钩这一项就延长整个订单的间隔时间,那么其他所有工位上的额外时间将无法得到利用,从而导致不必要的节拍平衡。 因此,可变节拍适用于整条生产线范围内装配工时的差异,而对于个别订单特征所导致的局部额外工时,其适用性则较弱。
在实施过程中,将整条生产线装配工时相近的机型归入同一节拍时间组。每个节拍时间组都分配一个专属的节拍时间系数:
- 分组:将装配工作量相近的型号归为一组,并确定节拍时间系数。
- 精细排程:在每个节拍时间组内,检查不同的特殊配置在各工位上的分布情况。
因此,排程不再是针对所有车型进行统一的车型组合平衡,而是针对每个节拍时间组内的具体配置组合进行平衡。

如何提前验证可变节拍是否适合该曲目
在引入弹性节拍制之前,应明确以下三个前提条件:
- 灵活的输送系统:一种连续流系统,能够以可变的间隔将订单送入生产线(例如无人驾驶运输车)。
- 充足的空间:各station必须留有足够的空间,因为当station间距较小时,有时一个station上可能会同时处理两项任务。
- 产量灵活性:计划部门愿意接受每班次产量波动的情况,因为产量取决于当天的车型组合。
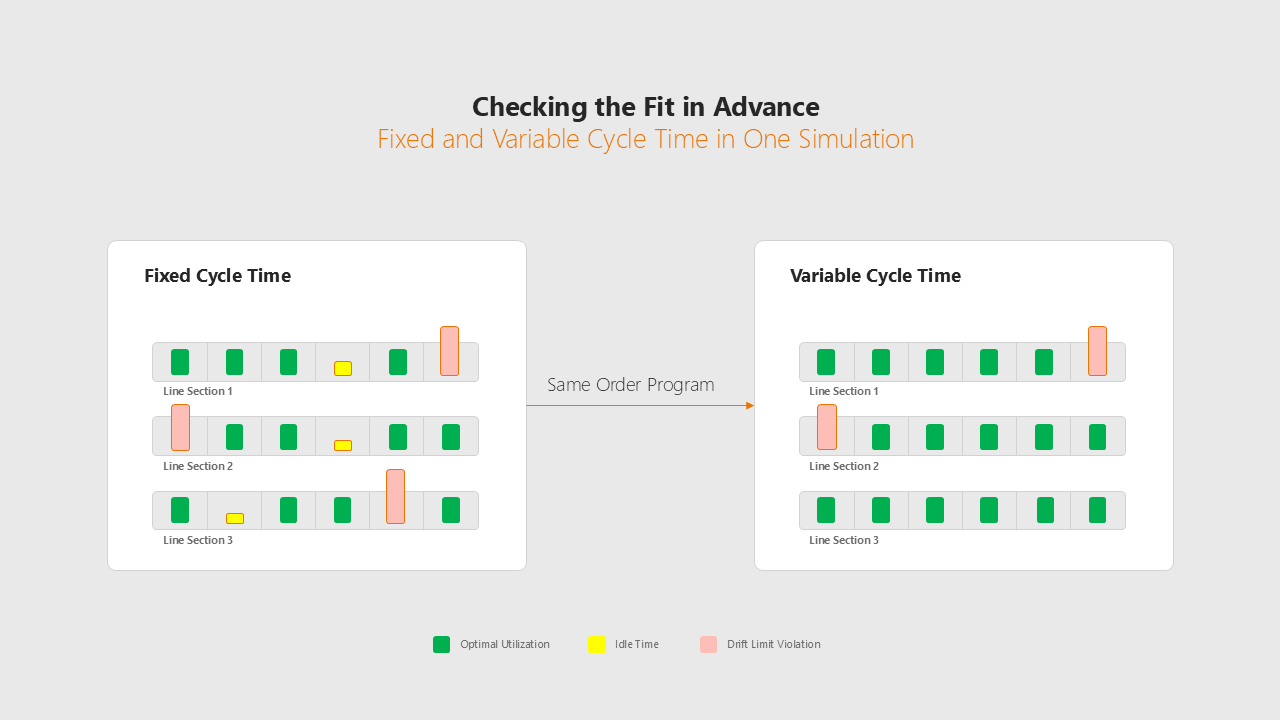
是否值得引入该方案,取决于具体的型号组合。因此,应预先对实际订单计划进行模拟计算,分别采用固定节拍时间和可变节拍时间进行两次计算。 通过对比两种情景,可以判断可变节拍是否能更均匀地分配各工位的负荷,并减少超出漂移限值的情况。
为什么弹性节拍能扩展计划,却无法取代计划
可变节拍是装配线上的有效工具,适用于在同一条线上同时生产不同装配工时需求的车型的情况。通过节拍时间系数,每个订单都会被分配到其所属节拍时间组的时间。而该订单的装配工时如何分配到各个工位,则由节拍分配进一步决定。
同一节拍时间组内因特殊配置而产生的差异依然存在,必须像在固定节拍中那样,通过漂移范围和顺序规则来加以补偿。因此,可变节拍并不能取代节拍设定、序列安排和生产计划,但能显著扩大这些环节的操作空间。
有关生产规划的常见问题
在可变节拍生产中,各订单在各工位上停留的时间长短取决于其装配工时。因此,工时较长的订单在装配线上运行时,与后续订单之间的间隔会更大。
在固定节拍模式下,所有订单均采用相同的节拍时间。 此时,耗时较少的订单会以“节拍平衡”的形式产生闲置产能,而耗时较多的订单则会导致节拍漂移。在可变节拍模式下,可用时间会根据不同车型的装配工时进行调整,因此每班次的间隔和产量都会有所变化。
可变节拍适用于那些不同车型的装配工时差异显著,且这种差异在所有工位上表现得大同小异的生产线。然而,对于仅给个别工位增加额外负担的特殊配置,可变节拍几乎无法加以平衡。
VarioTakt 是“可变节拍”的另一种称呼。该术语由芬特(Fendt)公司在马克托贝尔多夫的拖拉机装配线上首创,其命名灵感源自该地生产的 Vario 变速箱。 其指的正是同一原理:根据各道工序的装配工时长短,通过调整与后续工序之间的间隔,为各道工序分配相应的时间。该原理并不局限于特定产品。