Variabler Takt in der Montage: Wo er hilft und wo nicht
Führt ein Hersteller ein neues, besonders arbeitsintensives Modell auf einer bestehenden Montagelinie ein, steht die Arbeitsplanung vor einem Dilemma: Verlängert man die Taktzeit für die gesamte Linie, entstehen bei einfacheren Modellen teure Leerzeiten (Taktausgleich). Belässt man sie beim Alten, drohen bei den komplexeren Modellen Überlastungen in Form von Driftgrenzenüberschreitungen bis hin zu Bandstopps. Exakt an diesem Zielkonflikt setzt der variable Takt an. Statt die Linie starr auf einen Mittelwert festzulegen, passt er die Abstände zwischen den Aufträgen flexibel an den tatsächlichen Montageaufwand an.
Warum der feste Takt bei großer Modellvielfalt an Grenzen stoßen kann
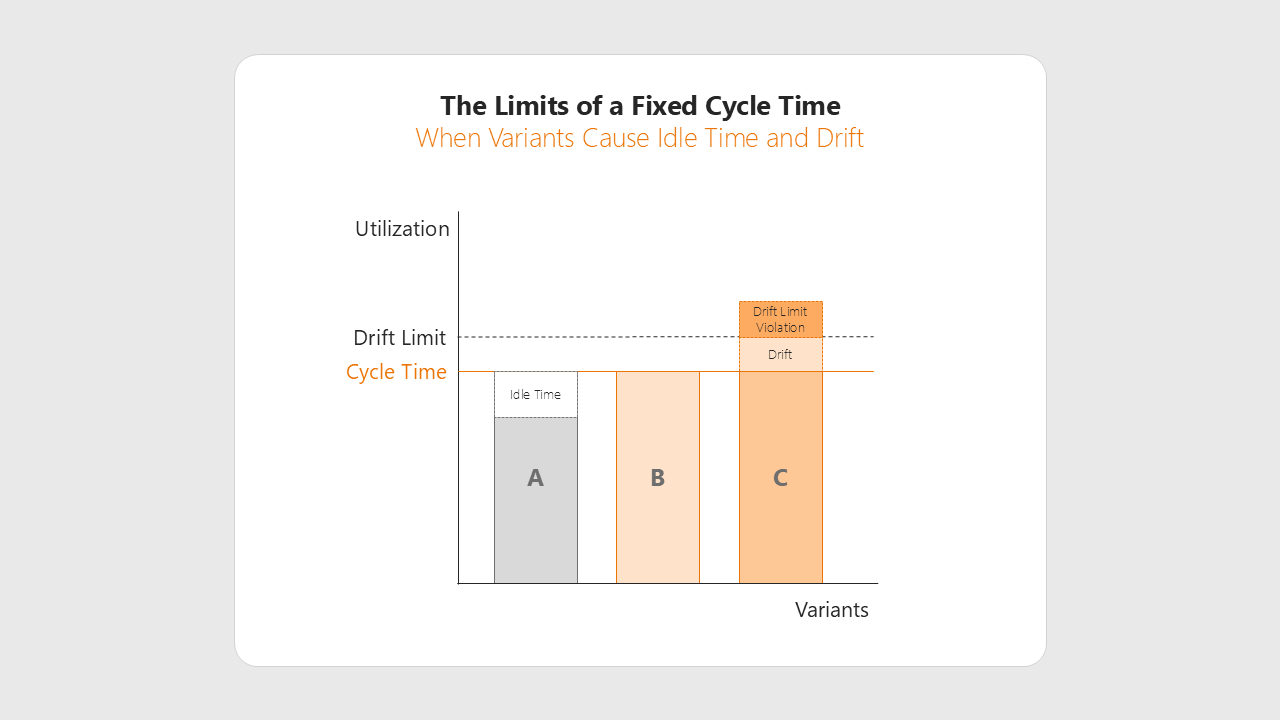
Im festen Takt steht für jeden Auftrag dieselbe Taktzeit zur Verfügung. Je größer die Zeitspreizung zwischen den Modellen ist, desto mehr Taktausgleich entsteht bei Aufträgen mit geringem Montageaufwand und desto mehr Drift bei Aufträgen mit hohem Montageaufwand. Die klassischen Gegenmittel setzen an drei Stellen an:
- Driftbereich: Ein geplanter Arbeitsbereich außerhalb der nominellen Stationsgrenze kann einzelne Belastungsspitzen auffangen.
- Austaktung: Sie verteilt die Arbeitsvorgänge so auf die Arbeitsplätze, dass sich die Mehraufwände einzelner Varianten nicht an einem Arbeitsplatz addieren.
- Reihenfolgeregeln: Sie verhindern, dass mehrere besonders aufwändige Aufträge kurz hintereinander folgen.
Mit zunehmender Zeitspreizung zwischen den Modellen wachsen jedoch die Anforderungen an Driftbereiche, Austaktung und Sequenzierung. Reicht der vorgesehene Driftbereich nicht aus, wird die Driftgrenze überschritten. In diesem Fall wird ein Springereinsatz benötigt, im ungünstigsten Fall stoppt das Band.
So funktioniert der variable Takt
Beim variablen Takt bleibt die Bandgeschwindigkeit der Montagelinie konstant. Variabel ist der Abstand, mit dem die Aufträge auf die Linie kommen: Hinter einem Auftrag mit höherem Montageaufwand ist der Abstand größer, hinter einem Auftrag mit geringerem Montageaufwand kleiner. Jeder Auftrag verbringt also weiterhin gleich viel Zeit in einer Station. Was sich ändert, ist die Zeit, die dem Werker bis zum nächsten Auftrag bleibt. Das Verhältnis dieser Zeit zur Taktzeit der Station beschreibt der Taktzeitfaktor.
Ein Rechenbeispiel:
Eine Station ist fünf Meter lang, das Band läuft mit einem Meter pro Minute. Jeder Auftrag ist damit fünf Minuten in der Station.
- Ein Modell mit Taktzeitfaktor 1,0 braucht genau diese fünf Minuten.
- Bei Faktor 0,6 ist der Werker nach drei Minuten fertig, und genau dann erscheint der nächste Auftrag am Stationsbeginn.
- Bei einem Faktor von 1,2 benötigt der Werker rechnerisch sechs Minuten. In diesem Beispiel arbeitet er eine Minute über die nominelle Stationsgrenze hinaus in der Folgestation.
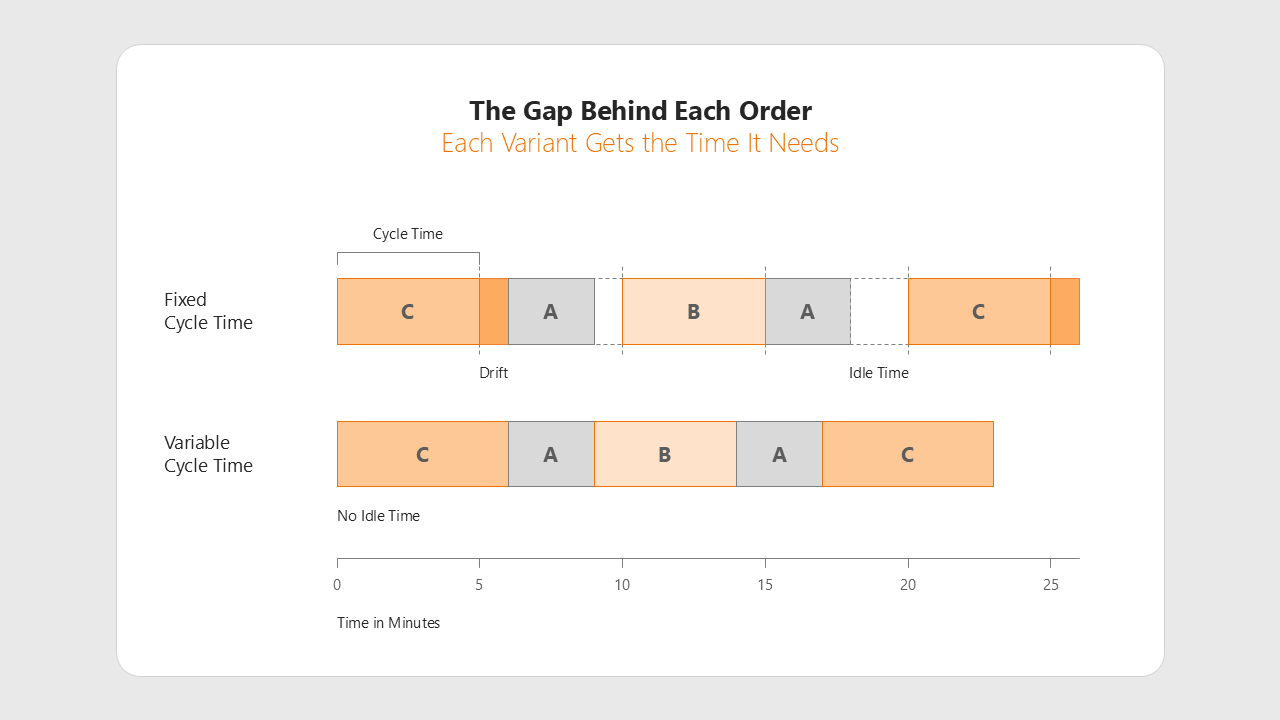
Drift ist hier kein Störfall, sondern bewusst eingeplant. Der größere Abstand sorgt dafür, dass der Folgeauftrag den Stationsanfang ebenfalls eine Minute später erreicht. Der Werker beginnt den nächsten Auftrag dadurch wieder am vorgesehenen Startpunkt, und es entsteht kein Vordrift in Form eines verspäteten Arbeitsbeginns. Der Driftbereich begrenzt allerdings den maximal zulässigen Faktor: Für den Faktor 1,2 benötigt ein Arbeitsplatz einen Driftbereich von mindestens 0,2 Stationen.
Der VarioTakt: Referenzmodell und Taktzeitfaktor in der Praxis
Bekannt geworden ist der variable Takt unter dem Namen VarioTakt. Geprägt hat den Begriff Fendt in der Traktorenmontage am Standort Marktoberdorf, in Anlehnung an das dort gefertigte Vario-Getriebe. Das Prinzip ist jedoch nicht an ein bestimmtes Produkt gebunden. Es eignet sich überall dort, wo Modelle mit stark abweichendem Montageaufwand auf einer gemeinsamen Linie gefertigt werden. Voraussetzung ist ein Fördersystem, auf dem sich die Einheiten unabhängig voneinander mit variablen Abständen bewegen lassen, etwa fahrerlose Transportfahrzeuge (FTF).
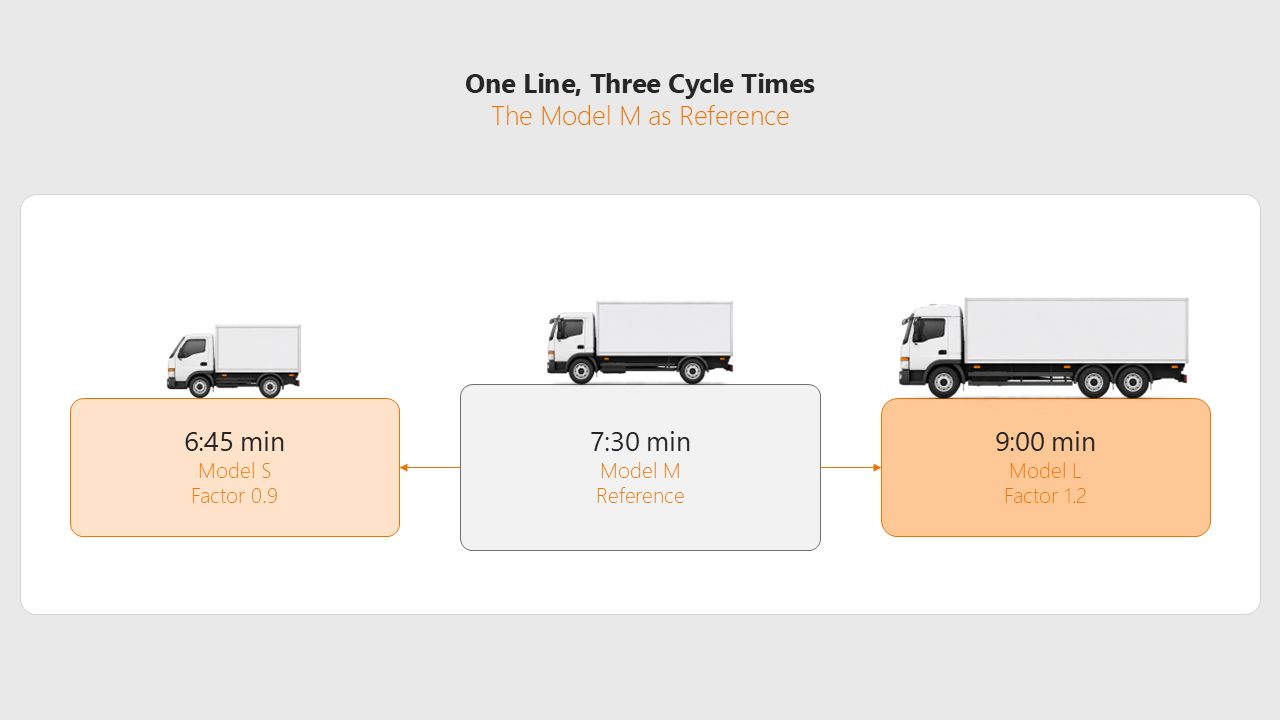
Wie die Taktzeiten festgelegt werden, zeigt ein Beispiel mit drei Modellen. Modell M bildet mit einer Taktzeit von 7:30 Minuten das Referenzmodell. Ausgehend von dieser Taktzeit wird der Abstand auf dem Band angepasst:
- Modell S: erhält eine Taktzeit von 6:45 Minuten (Taktzeitfaktor 0,9)
- Modell L: erhält eine Taktzeit von 9:00 Minuten (Taktzeitfaktor 1,2)
Je nach gefertigtem Modell schwankt dadurch die Stückzahl pro Schicht, während die Arbeitslast pro Stunde gleichmäßiger wird. Der variable Takt gleicht damit Unterschiede zwischen den Modellen aus. Variantenbedingte Mehrumfänge innerhalb eines Modells können jedoch bestehen bleiben. Sie lassen sich zum Beispiel in separaten Ausstattungsboxen am Linienende abarbeiten.
Was der variable Takt nicht ausgleicht
Ein größerer Abstand zum Folgeauftrag stellt für denselben Auftrag an jedem Arbeitsplatz zusätzliche Zeit bereit. Das ist sinnvoll, wenn der Montageaufwand über viele Arbeitsplätze hinweg höher ist. Eine einzelne Sonderausstattung (wie eine Anhängerkupplung) erhöht den Aufwand dagegen nur an dem Arbeitsplatz, an dem sie montiert wird. Würde allein wegen der Anhängerkupplung der Abstand für den gesamten Auftrag vergrößert, bliebe die zusätzliche Zeit an allen anderen Arbeitsplätzen ungenutzt, und es entstünde ungewollter Taktausgleich. Der variable Takt eignet sich daher für linienweite Unterschiede im Montageaufwand, weniger für lokal begrenzte Mehraufwände einzelner Auftragsmerkmale.
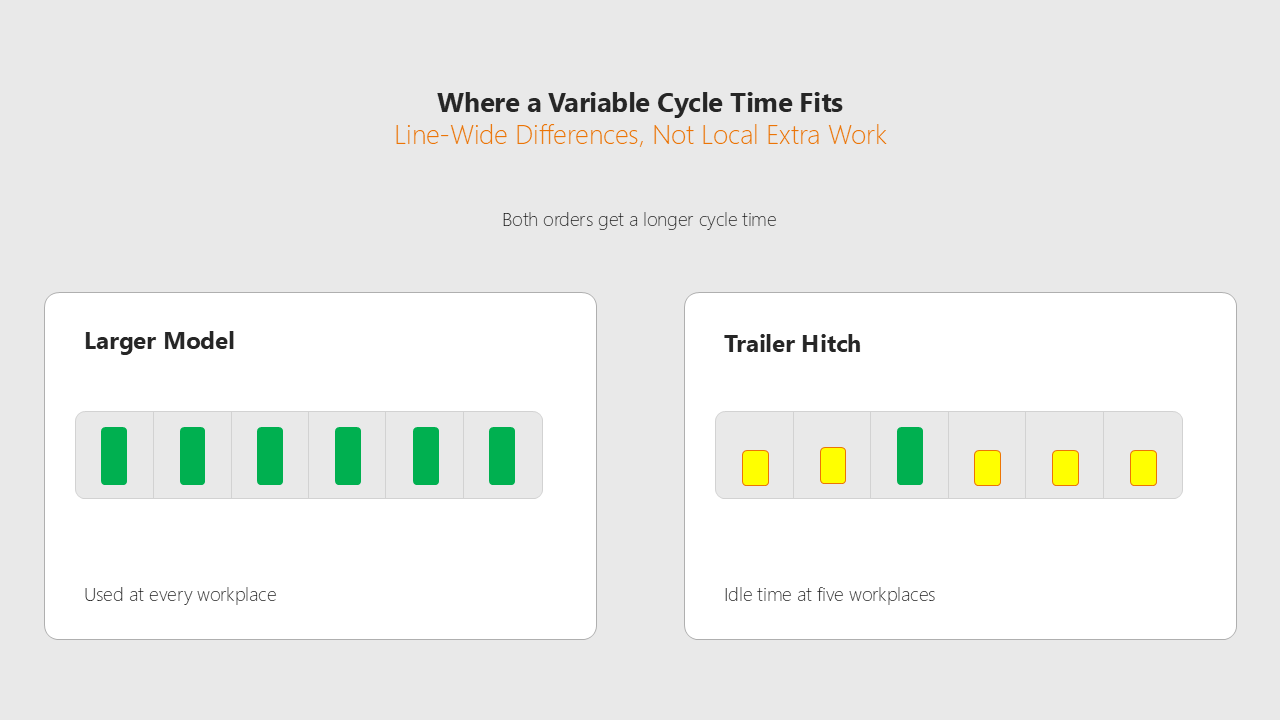
Für die Umsetzung werden Modelle mit ähnlichem linienweitem Montageaufwand zu Taktzeitgruppen zusammengefasst. Jede Taktzeitgruppe erhält einen eigenen Taktzeitfaktor:
- Gruppenbildung: Modelle mit ähnlichem Montageaufwand zusammenfassen und Taktzeitfaktor festlegen.
- Feinaustaktung: innerhalb jeder Taktzeitgruppe prüfen, wie sich unterschiedliche Sonderausstattungen auf die Arbeitsplätze verteilen.
Die Austaktung gleicht damit nicht mehr einen gemeinsamen Variantenmix für alle Modelle aus, sondern den jeweiligen Ausstattungsmix innerhalb jeder Taktzeitgruppe.

Wie sich vorab prüfen lässt, ob der variable Takt zur Linie passt
Vor einer Einführung des variablen Takts sollten drei Voraussetzungen geklärt sein:
- Flexibles Fördersystem: Ein System mit stetigem Fluss, das Aufträge in variablen Abständen auf die Linie bringt (z. B. fahrerlose Transportfahrzeuge).
- Ausreichend Platz: An den Stationen muss Platz vorhanden sein, weil bei kleinen Abständen zeitweise zwei Aufträge gleichzeitig in einer Station stehen können.
- Flexibilität in der Stückzahl: Die Bereitschaft der Planung, eine schwankende Stückzahl je Schicht zu akzeptieren, da der Output vom Tages-Modellmix abhängt.
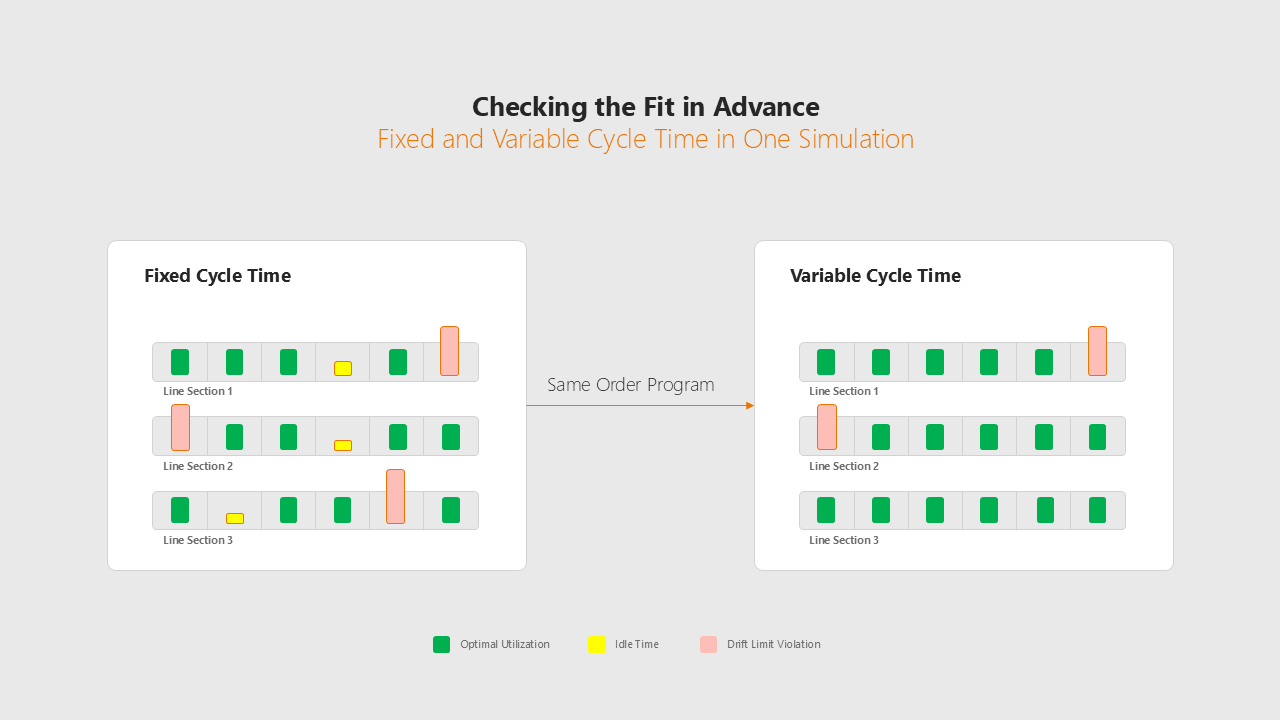
Ob sich die Einführung lohnt, hängt vom individuellen Variantenmix ab. Deshalb sollte das reale Auftragsprogramm vorab in einer Simulation einmal mit fester und einmal mit variabler Taktzeit berechnet werden. Der Szenariovergleich zeigt, ob der variable Takt die Auslastung über die Arbeitsplätze hinweg gleichmäßiger verteilt und Driftgrenzenüberschreitungen reduziert.
„Ob sich ein variabler Takt lohnt, lässt sich mit dem eigenen Auftragsprogramm vorab prüfen. Der Szenariovergleich zeigt, wie stark er modellbedingte Auslastungsunterschiede reduziert und an welchen Arbeitsplätzen weiterhin Belastungsspitzen entstehen.“
Warum der variable Takt die Planung erweitert, aber nicht ersetzt
Der variable Takt ist ein wirksames Instrument für Montagelinien, auf denen Modelle mit unterschiedlichem linienweitem Montageaufwand gemeinsam gefertigt werden. Über den Taktzeitfaktor erhält jeder Auftrag die Zeit seiner Taktzeitgruppe. Wie sich der Montageaufwand dieses Auftrags auf die einzelnen Arbeitsplätze verteilt, bestimmt weiterhin die Austaktung.
Unterschiede durch Sonderausstattungen innerhalb einer Taktzeitgruppe bleiben bestehen und müssen, wie im festen Takt, durch Driftbereiche und Reihenfolgeregeln aufgefangen werden. Der variable Takt ersetzt Austaktung, Sequenzierung und Programmplanung daher nicht, erweitert aber deren Handlungsspielraum erheblich.
Häufige Fragen zum Thema Produktionsplanung
Beim variablen Takt erhalten Aufträge abhängig von ihrem Montageaufwand unterschiedlich viel Zeit an den Arbeitsplätzen. Aufwändigere Aufträge laufen deshalb mit größerem Abstand zum nachfolgenden Auftrag über die Montagelinie.
Im festen Takt gilt für alle Aufträge dieselbe Taktzeit. Weniger aufwändige Aufträge erzeugen dann ungenutzte Kapazität in Form von Taktausgleich, aufwändigere Aufträge Drift. Im variablen Takt wird die verfügbare Zeit an den unterschiedlichen Montageaufwand der Modelle angepasst, wodurch Abstand und Stückzahl je Schicht variieren.
Ein variabler Takt eignet sich für Linien, auf denen sich die Modelle im Montageaufwand deutlich unterscheiden und diese Unterschiede über alle Arbeitsplätze ähnlich ausgeprägt sind. Sonderausstattungen, die nur einzelne Arbeitsplätze zusätzlich belasten, lassen sich durch einen variablen Takt dagegen kaum ausgleichen.
Der VarioTakt ist eine andere Bezeichnung für den variablen Takt. Geprägt hat den Begriff Fendt in der Traktorenmontage in Marktoberdorf, in Anlehnung an das dort gefertigte Vario-Getriebe. Gemeint ist dasselbe Prinzip: Aufträge erhalten abhängig von ihrem Montageaufwand unterschiedlich viel Zeit, indem der Abstand zum Folgeauftrag angepasst wird. Das Prinzip ist nicht an ein bestimmtes Produkt gebunden.
Austaktungsrestriktionen bestimmen, auf welche Arbeitsplätze ein Arbeitsvorgang verschoben werden darf: die fünf Arten im Überblick.
Mehr erfahren
Engpass trotz Austaktung: Warum einzelne Arbeitsplätze überlastet sind und wie Austaktung und Reihenfolgeplanung zusammenwirken.
Mehr erfahren
Line Balancing in der variantenreichen Montage: Warum manuelle Planung an Grenzen stößt und was datenzentrierte Austaktung leistet.
Mehr erfahren