Ritmo variabile in fase di montaggio: quando è utile e quando no
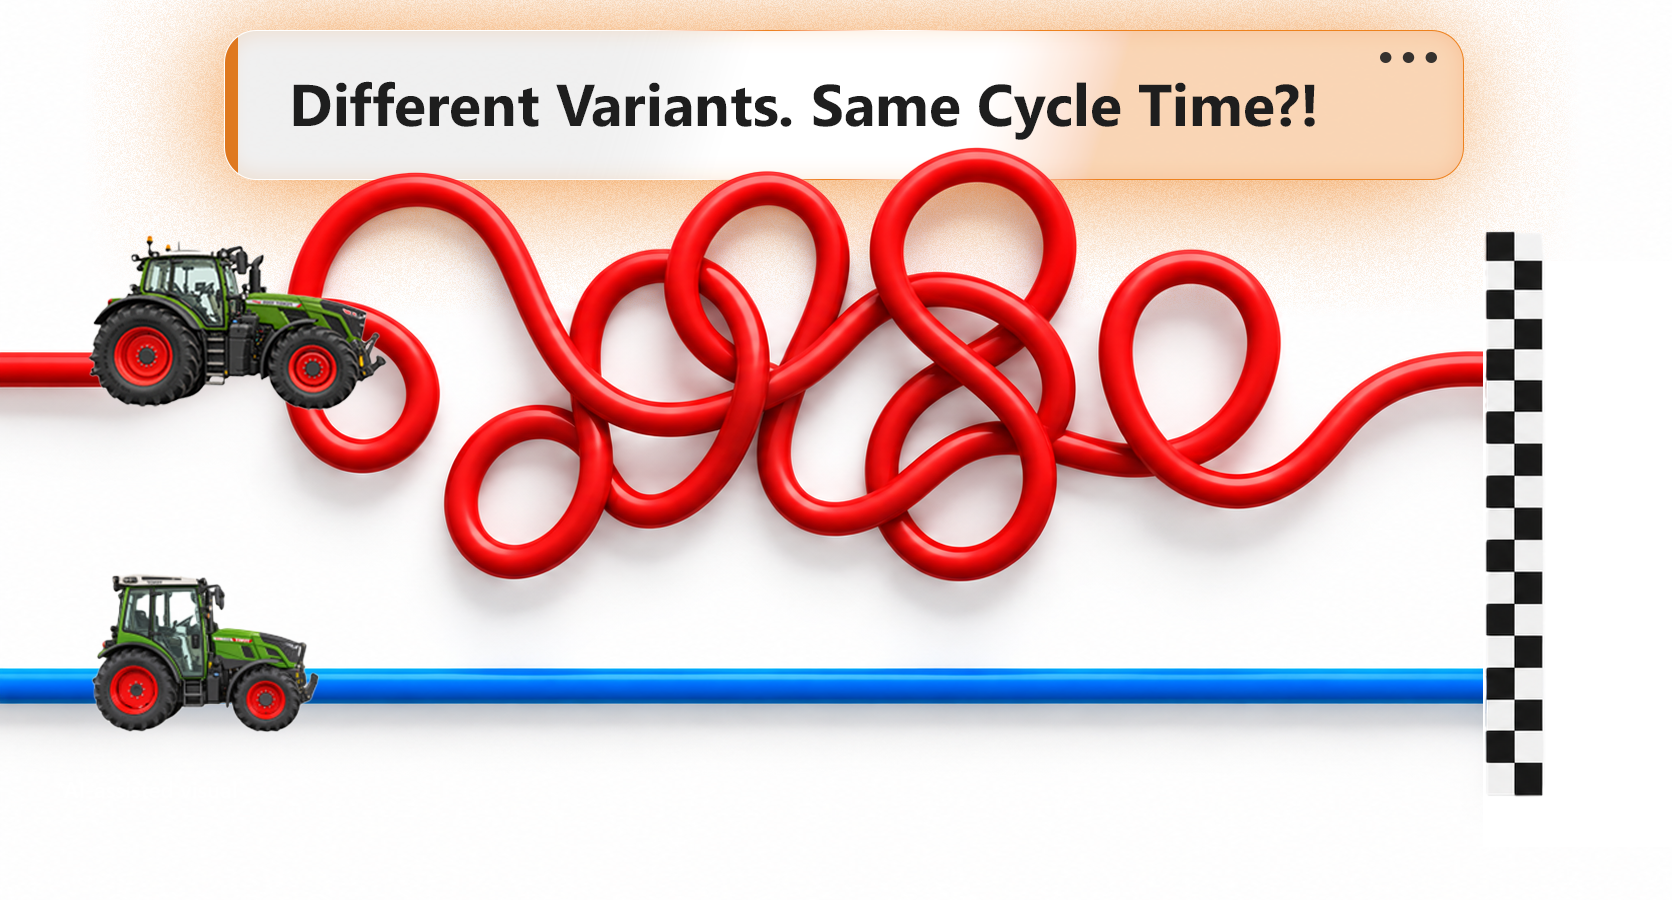
Se un produttore introduce un nuovo modello particolarmente laborioso su una linea di montaggio già esistente, la pianificazione del lavoro si trova di fronte a un dilemma: se si allunga il tempo di ciclo per l’intera linea, sui modelli più semplici si creano costosi tempi morti (compensazione del ciclo). Se invece si lascia tutto com’è, per i modelli più complessi si rischia il sovraccarico, con il superamento dei limiti di deriva e persino l’arresto della linea. È proprio su questo conflitto di obiettivi che entra in gioco il ciclo variabile. Invece di fissare rigidamente la linea su un valore medio, adatta in modo flessibile gli intervalli tra gli ordini all’effettivo carico di lavoro di montaggio.
Perché un ritmo fisso può raggiungere i propri limiti quando la varietà dei modelli è ampia
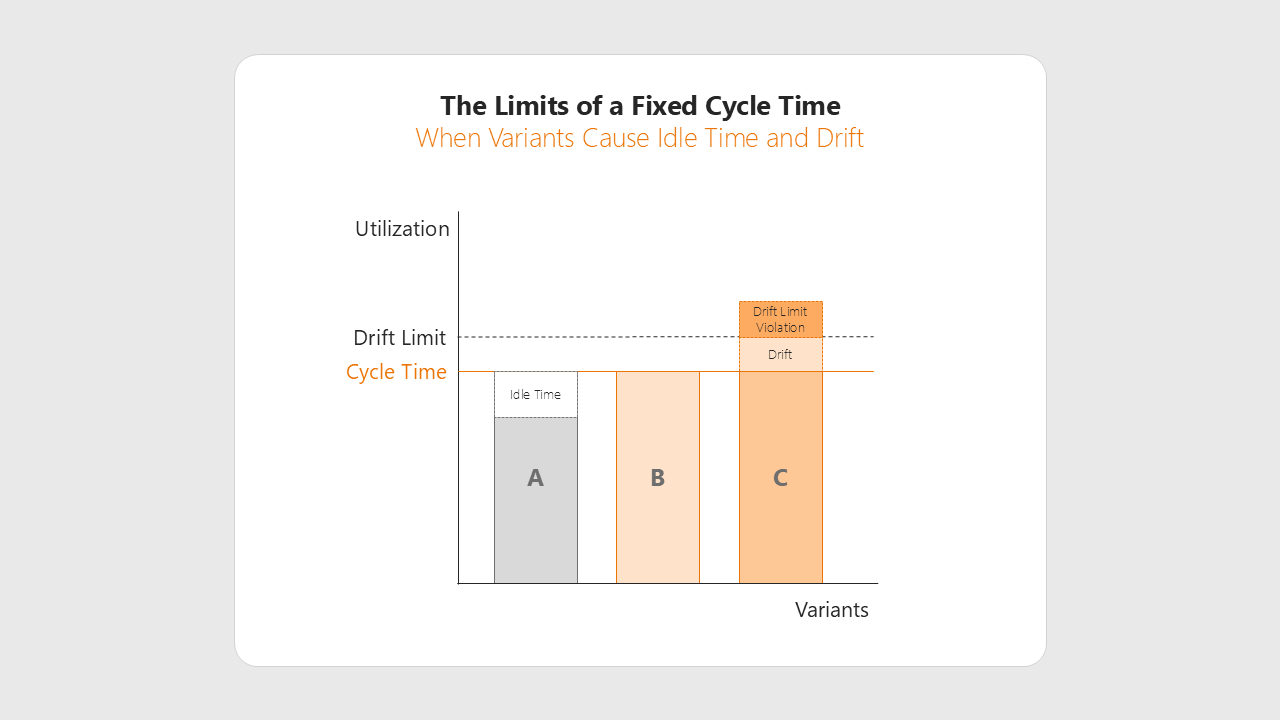
Con il ciclo fisso, per ogni ordine è disponibile lo stesso tempo di ciclo. Maggiore è la differenza di tempo tra i modelli, maggiore sarà la compensazione del ciclo per gli ordini con un basso carico di assemblaggio e maggiore sarà lo scostamento per gli ordini con un alto carico di assemblaggio. I rimedi classici agiscono su tre fronti:
- Area di deriva: un’area operativa pianificata al di fuori dei confini nominali della stazione può assorbire singoli picchi di carico.
- Distribuzione del carico di lavoro: distribuisce le operazioni tra le postazioni di lavoro in modo che gli sforzi aggiuntivi delle singole varianti non si sommino in un’unica postazione.
- Regole di sequenza: impediscono che più ordini particolarmente impegnativi si susseguano a breve distanza l’uno dall’altro.
Con l’aumentare dello sfasamento temporale tra i modelli, però, crescono anche i requisiti relativi agli intervalli di deriva, alla sincronizzazione e alla sequenzializzazione. Se l’intervallo di deriva previsto non è sufficiente, il limite di deriva viene superato. In questo caso serve un dispositivo di compensazione; nel peggiore dei casi, il nastro si ferma.
Ecco come funziona la cadenza variabile
Con il ritmo variabile, la velocità del nastro della linea di montaggio rimane costante. Ciò che varia è l’intervallo con cui gli ordini arrivano sulla linea: dopo un ordine che richiede più tempo per il montaggio, l’intervallo è maggiore; dopo un ordine che richiede meno tempo, è minore. Ogni ordine continua quindi a trascorrere lo stesso tempo in una stazione. Ciò che cambia è il tempo che rimane all’operatore fino all’ordine successivo. Il rapporto tra questo tempo e il tempo di ciclo della stazione è descritto dal fattore di tempo di ciclo.
Un esempio di calcolo:
Una stazione è lunga cinque metri, il nastro scorre a un metro al minuto. Ogni ordine rimane quindi cinque minuti nella stazione.
- Un modello con un fattore di tempo di ciclo pari a 1,0 impiega proprio questi cinque minuti.
- Con un fattore di 0,6, l’operaio finisce dopo tre minuti, e proprio in quel momento compare il lavoro successivo all’inizio della stazione.
- Con un fattore di 1,2, in teoria l’operatore impiega sei minuti. In questo esempio, lavora un minuto oltre il limite nominale della postazione nella postazione successiva.
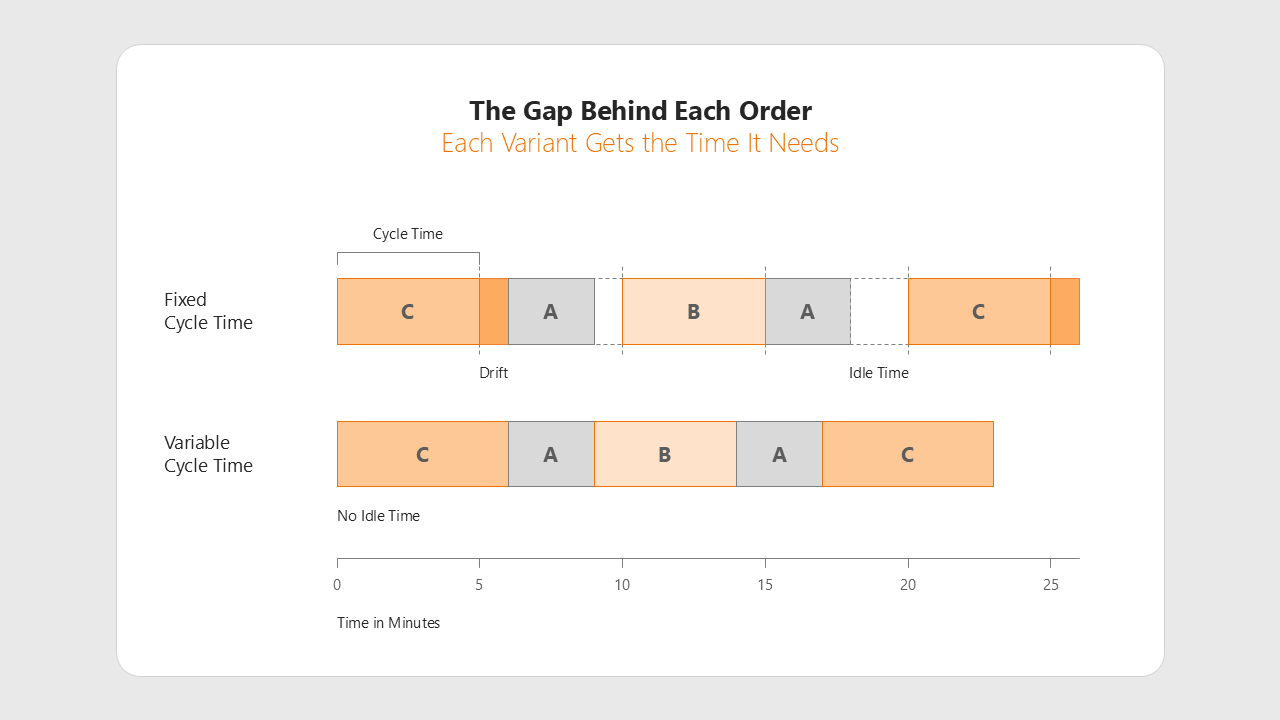
In questo caso, lo scostamento non è un errore, ma è previsto di proposito. La maggiore distanza fa sì che anche l’ordine successivo raggiunga l’inizio della stazione un minuto più tardi. In questo modo, l’operatore ricomincia il lavoro successivo dal punto di partenza previsto e non si crea alcun anticipo sotto forma di inizio ritardato del lavoro. L’intervallo di deriva, però, limita il fattore massimo consentito: per un fattore di 1,2, una postazione di lavoro richiede un intervallo di deriva di almeno 0,2 stazioni.
Il VarioTakt: modello di riferimento e fattore di tempo di ciclo nella pratica
Il ciclo variabile è diventato famoso con il nome di VarioTakt. Il termine è stato coniato da Fendt nello stabilimento di assemblaggio dei trattori di Marktoberdorf, ispirandosi al cambio Vario prodotto proprio lì. Il principio, però, non è legato a un prodotto specifico. È adatto ovunque si producano su una stessa linea modelli con tempi di assemblaggio molto diversi tra loro. Il presupposto è un sistema di trasporto su cui le unità possano muoversi indipendentemente l’una dall’altra a distanze variabili, come ad esempio i veicoli di trasporto senza conducente (FTF).
Ecco come si stabiliscono i tempi di ciclo: te lo spiego con un esempio che coinvolge tre modelli. Il modello M, con un tempo di ciclo di 7 minuti e 30 secondi, è il modello di riferimento. Partendo da questo tempo di ciclo, si regola la distanza sul nastro:
- Modello S: ha un tempo di ciclo di 6:45 minuti (fattore di tempo di ciclo 0,9)
- Modello L: ha un tempo di ciclo di 9:00 minuti (fattore di tempo di ciclo 1,2)
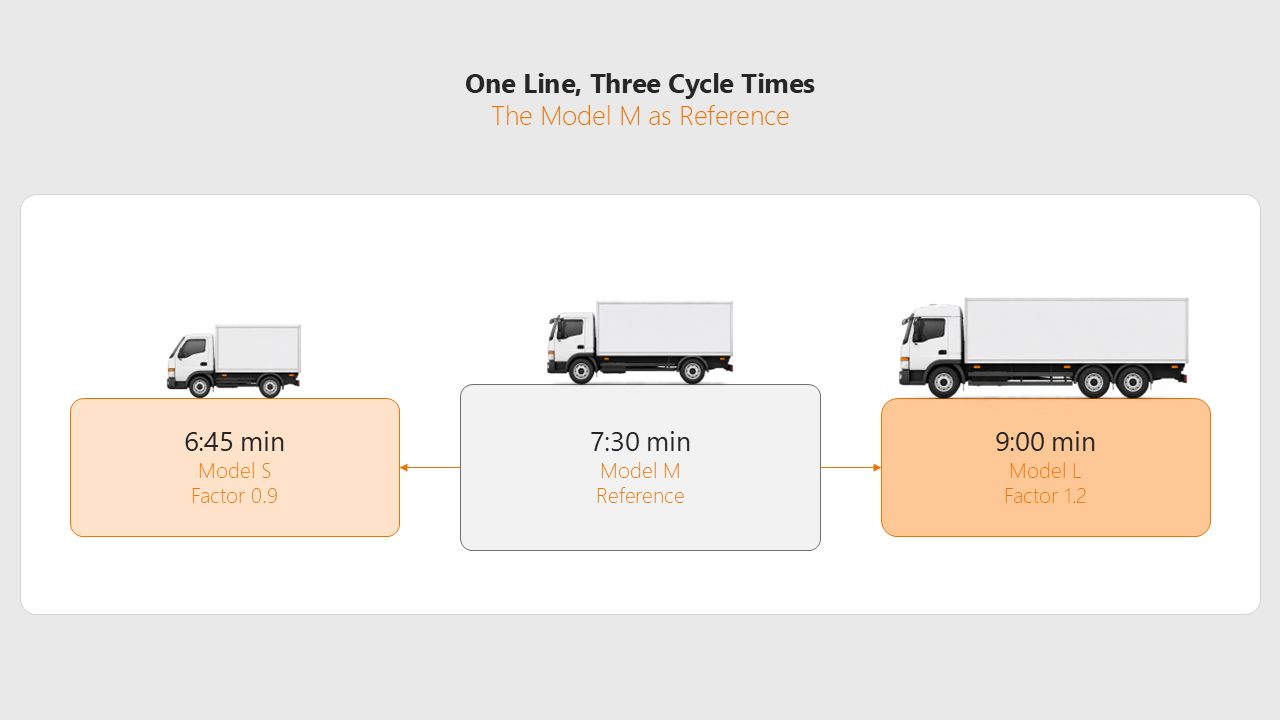
A seconda del modello prodotto, il numero di pezzi per turno varia, mentre il carico di lavoro orario diventa più uniforme. Il ciclo variabile compensa così le differenze tra i modelli. Tuttavia, possono comunque persistere volumi aggiuntivi dovuti alle varianti all’interno di un modello. Questi possono essere gestiti, ad esempio, in appositi box di allestimento alla fine della linea.
Quello che la cadenza variabile non compensa
Un intervallo maggiore tra un ordine e quello successivo mette a disposizione più tempo per lo stesso ordine in ogni postazione di lavoro. Questo ha senso quando il tempo necessario per il montaggio è maggiore su molte postazioni. Un singolo accessorio speciale (come un gancio di traino), invece, aumenta il tempo necessario solo nella postazione in cui viene montato. Se si aumentasse l’intervallo per l’intero ordine solo a causa del gancio di traino, il tempo in più rimarrebbe inutilizzato in tutte le altre postazioni di lavoro e si creerebbe un bilanciamento involontario dei cicli. Il ritmo variabile è quindi adatto alle differenze nel carico di lavoro di montaggio a livello di linea, meno invece ai sovraccarichi limitati a livello locale legati alle caratteristiche specifiche di singoli ordini.
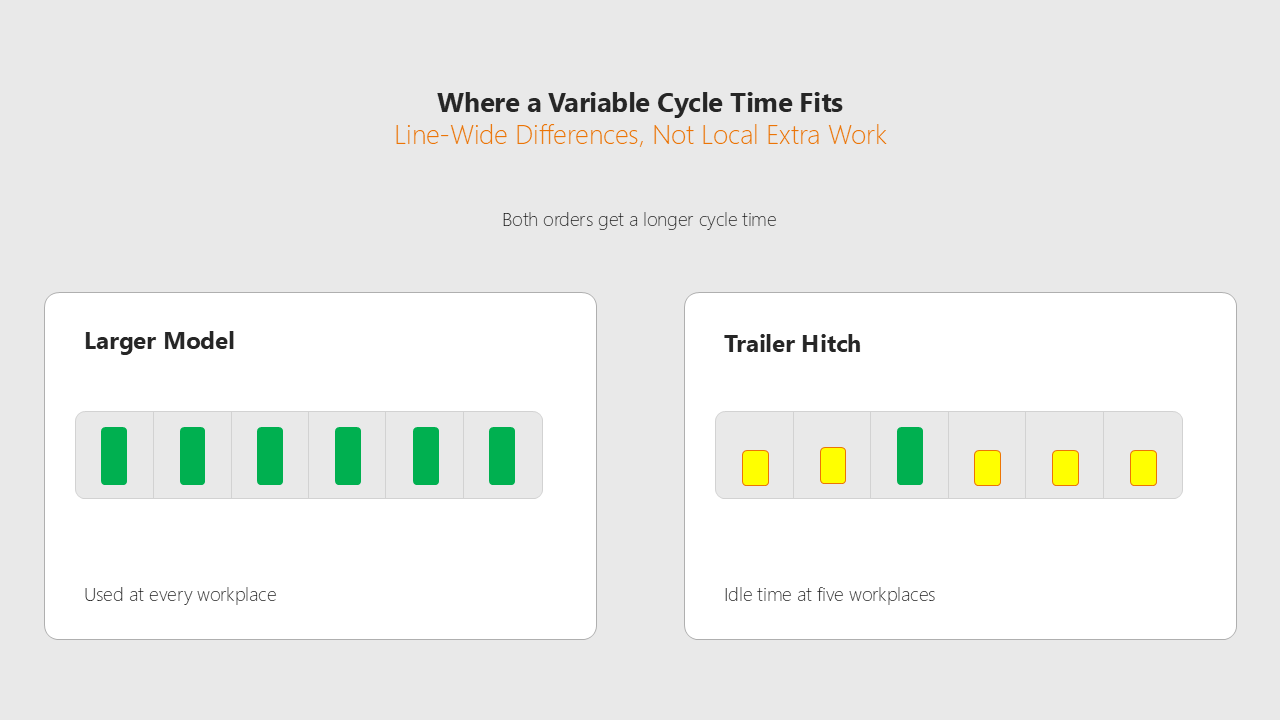
Per l’attuazione, i modelli con un carico di lavoro di montaggio simile lungo tutta la linea vengono raggruppati in gruppi di tempo di ciclo. A ogni gruppo di tempo di ciclo viene assegnato un proprio fattore di tempo di ciclo:
- Formazione dei gruppi: raggruppare i modelli con un carico di lavoro simile e stabilire il fattore di tempo di ciclo.
- Sincronizzazione di precisione: all’interno di ogni gruppo di tempi di ciclo, verifica come i diversi equipaggiamenti opzionali si distribuiscono tra le postazioni di lavoro.
La sincronizzazione non bilancia quindi più un mix comune di varianti per tutti i modelli, ma il rispettivo mix di allestimenti all’interno di ciascun gruppo di tempi di ciclo.
„Il ritmo variabile riesce a compensare bene le differenze tra i modelli. Il presupposto è che il maggiore impegno di montaggio richiesto da un modello non si concentri solo in singole postazioni di lavoro, ma si distribuisca in modo simile su gran parte della linea. “

Come verificare in anticipo se la cadenza variabile si adatta alla linea
Prima di introdurre il ritmo variabile, è necessario chiarire tre presupposti:
- Sistema di trasporto flessibile: un sistema a flusso continuo che immette gli ordini sulla linea a intervalli variabili (ad es. veicoli di trasporto senza conducente).
- Spazio sufficiente: nelle stazioni deve esserci spazio a sufficienza, perché se le distanze sono ridotte, a volte possono esserci due ordini contemporaneamente in una stessa stazione.
- Flessibilità nel numero di pezzi: la disponibilità del reparto pianificazione ad accettare un numero di pezzi variabile per turno, dato che la produzione dipende dal mix di modelli del giorno.
Se vale la pena introdurre questa soluzione dipende dalla combinazione specifica delle varianti. Per questo è meglio calcolare in anticipo, tramite una simulazione, il programma di produzione reale sia con un tempo di ciclo fisso che con uno variabile. Il confronto tra gli scenari mostra se il tempo di ciclo variabile distribuisce in modo più uniforme il carico di lavoro tra le postazioni e riduce i superamenti dei limiti di deriva.
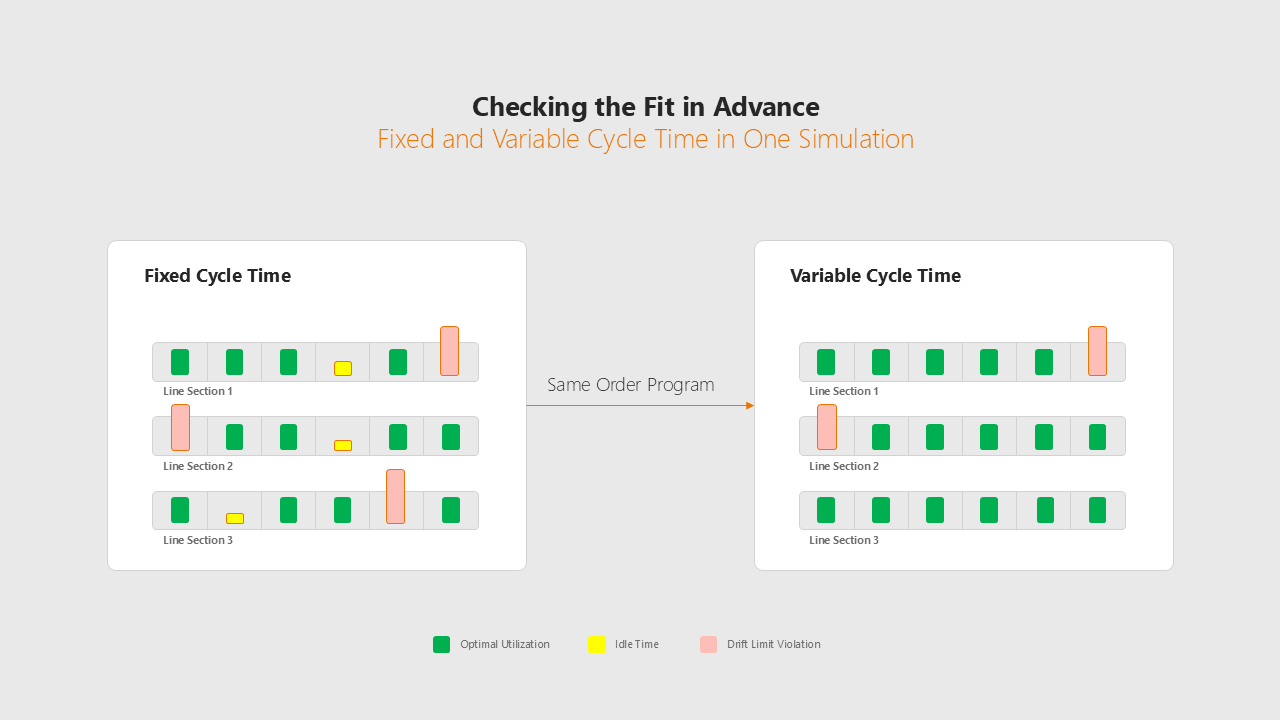
„Per capire se un ritmo variabile sia conveniente, puoi verificarlo in anticipo con il tuo programma di ordini. Il confronto tra scenari mostra quanto riesca a ridurre le differenze di carico di lavoro dovute al modello e in quali postazioni continuano a verificarsi picchi di carico. “
Perché il ritmo variabile amplia la pianificazione, ma non la sostituisce
Il ritmo variabile è uno strumento efficace per le linee di montaggio in cui si producono insieme modelli che richiedono tempi di montaggio diversi lungo tutta la linea. Tramite il fattore di ritmo, a ogni ordine viene assegnato il tempo del proprio gruppo di ritmo. La distribuzione del tempo di montaggio di quell’ordine tra le singole postazioni di lavoro è determinata dalla cadenza.
Le differenze dovute agli equipaggiamenti speciali all’interno di un gruppo di tempi di ciclo rimangono e, come nel ciclo fisso, devono essere compensate tramite intervalli di deriva e regole di sequenza. Il ciclo variabile non sostituisce quindi la sincronizzazione, la sequenzializzazione e la pianificazione del programma, ma ne amplia notevolmente il margine di manovra.
Domande frequenti sulla pianificazione della produzione
Con il ritmo variabile, ai lavori viene assegnato un tempo diverso nelle postazioni di lavoro a seconda del tempo necessario per il montaggio. I lavori più complessi passano quindi sulla linea di montaggio a una distanza maggiore rispetto al lavoro successivo.
Nel ritmo fisso, per tutti gli ordini vale lo stesso tempo di ciclo. Gli ordini meno complessi generano quindi capacità inutilizzata sotto forma di compensazione del ciclo, mentre quelli più complessi causano uno scostamento. Nel ciclo variabile, il tempo a disposizione viene adattato al diverso tempo di assemblaggio dei modelli, per cui la distanza e il numero di pezzi variano a turno.
Un ritmo variabile è adatto alle linee in cui i modelli presentano notevoli differenze in termini di tempo di assemblaggio e tali differenze sono simili in tutte le postazioni di lavoro. Gli equipaggiamenti speciali, che appesantiscono solo alcune postazioni, difficilmente possono invece essere compensati da un ritmo variabile.
VarioTakt è un altro nome per indicare il ciclo variabile. Il termine è stato coniato da Fendt nello stabilimento di assemblaggio dei trattori di Marktoberdorf, ispirandosi alla trasmissione Vario prodotta proprio lì. Si tratta dello stesso principio: agli ordini viene assegnato un tempo diverso a seconda del lavoro di assemblaggio richiesto, regolando l’intervallo rispetto all’ordine successivo. Il principio non è legato a un prodotto specifico.
Le restrizioni di sincronizzazione stabiliscono su quali postazioni di lavoro è possibile spostare un’operazione: ecco una panoramica dei cinque tipi.
Per saperne di più
Colli di bottiglia nonostante la regolazione dei ritmi: perché alcune postazioni di lavoro sono sovraccariche e come interagiscono la regolazione dei ritmi e la pianificazione delle sequenze.
Per saperne di più
Bilanciamento della linea nell’assemblaggio con molte varianti: perché la pianificazione manuale ha i suoi limiti e cosa offre il bilanciamento basato sui dati.
Per saperne di più